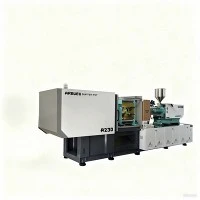
Màquina d'emmotllament per injecció d'alta-velocitat per a l'emmotllament de precisió
Les màquines d'emmotllament per injecció d'alta-velocitat dissenyades per a una producció d'alt-volum, paret fina-i tolerància-apreta requereixen temps de cicle sec ràpid, velocitats d'injecció elevades i estructures de bastidor rígides. Funcionant amb forces de subjecció d'entre 100 i 1.000 tones mètriques, aquestes unitats aconsegueixen velocitats d'injecció que oscil·len entre 300 mm/s i més de 800 mm/s mitjançant configuracions d'accionament hidràulic o totalment elèctric assistits per acumulador-.
Primary engineering priorities focus on minimizing melt residence time, maintaining mold parallelism under dynamic peak load, and achieving shot-to-shot weight consistency within ±0.1% variances. These machines integrate high-response servo-valves (frequency response >100 Hz), rails de guia lineals a la placa de subjecció i sistemes de control multi-CPU dedicats per gestionar el cicle continu d'alta-freqüència en entorns de producció les 24 hores del dia.
Especificacions clau
|
Paràmetre |
Interval d'especificacions |
Test/Base estàndard |
|
Força de subjecció |
1.000 kN - 1,0000 kN (100 T - 1,000 T) |
ISO 20457 |
|
Lliga-Distància de la barra (H x V) |
De 360 x 360 mm a 1.180 x 1.180 mm |
EUROMAP 2 |
|
Velocitat d'injecció |
300 mm/s - 800+ mm/s |
Accionat per-acumulador / Servo-elèctric |
|
Pressió d'injecció |
1.800 bar - 2,500 bar |
Pressió màxima hidràulica màxima |
|
Relació L/D del cargol |
De 20:1 a 24:1 |
Perfil de cargol universal / barrera |
|
Temps de cicle sec (EUROMAP 6) |
1.2 s - 2.8 s |
Carrera de platina estàndard EUROMAP 6 |
|
Força d'expulsió / carrera |
35 kN - 220 kN / 100 mm - 300 mm |
Servoaccionament hidràulic / elèctric |
|
Paral·lelisme de platina |
<= 0.05 mm at full clamping force |
Calibració de blocs de calibre ISO 20457 |
|
Precisió de control de temperatura |
+-1.0 grau per zona |
PID{0}}bucle tancat (4-8 zones) |
Característiques clau
Unitat d'acumulador hidràulic de bucle tancat-:Els acumuladors-carregats de nitrogen ofereixen cabals instantanis de fins a 1.000 L/min, permetent velocitats d'ompliment ràpides necessàries per a gruixos de paret inferiors a 0,4 mm sense degradació tèrmica.
Disseny de la placa de-caixa d'alta rigidesa-:Les platines de fosa optimitzades per a l'anàlisi d'elements finits (FEA)-minimitzen la deformació amb un tonatge total, preservant el contacte amb la superfície del motlle i evitant el flaix en eines d'alta-cavitació.
Unitat d'injecció de doble-cilindre / doble-:Equilibra les càrregues axials durant la injecció d'alta-pressió, mantenint l'alineació precisa dels broquets i reduint la tensió mecànica als muntatges del canó.
Guies lineals per a platina mòbil:Substitueix els casquilles tradicionals de-barres d'unió per guies lineals-resistents, eliminant la contaminació del lubricant a la zona del motlle i reduint el coeficient de fricció a menys de 0,003.
Moviment multi-eix sincronitzat:El controlador integrat permet el moviment superposat de l'obertura de la pinça, la plastificació i l'expulsió, escurçant el temps global del cicle d'emmotllament entre un 15% i un 25%.
Principi de funcionament i configuració de la màquina
L'emmotllament per injecció de precisió d'alta-velocitat es basa en un emmagatzematge d'energia precís i un alliberament ràpid. L'oli hidràulic es pressuritza en acumuladors-carregats de nitrogen durant la fase de refrigeració. Quan s'inicia la injecció, les servovàlvules proporcionals de resposta alta-s'obren en menys de 10 mil·lisegons, dirigint el volum acumulat directament al cilindre d'injecció.
Arquitectura de màquines i conjunts principals
Unitat de subjecció
Platina de contrapunt: carcassa d'acer estructural fosa rígida lligada directament al marc.
Platina mòbil (rail lineal-guiada): suportada per blocs de moviment lineal-resistents per evitar que s'enfonsin sota pes de motlle pesats.
Platina estacionària: patrons de cargols estandarditzats per a la subjecció del motlle.
-Barres d'unió: acer estructural-molt de precisió, dur-cromat.
Unitat d'injecció
Tremuja i gola d'alimentació: zona d'alimentació refredada per aigua{0}}controlada.
Cargol bimetàl·lic de barril i barrera: dissenyat per a la resistència al desgast contra les resines abrasives.
Cilindres d'injecció de doble-tirada: configuració d'accionament simètric equilibrat.
Subsistema d'alimentació i control
Acumuladors hidràulics: bancs d'emmagatzematge de nitrogen d'alta-pressió per augmentar la injecció d'alt-caudal.
Controlador de -Servo-Valve en temps real: bucle de resposta d'alta-freqüència per a l'execució de microsegons.
Especificacions detallades del subsistema
Muntatge de cargol i bóta: construcció nitrurada o bimetàl·lica (revestiment d'aliatge basat en Fe-o Ni-) per resistir els farcits abrasius (fins a un 40% de fibra de vidre) i les resines corrosives (additius FR).
Mecanisme de subjecció: sistema hidràulic de doble palanca o accionament hidràulic de 5-velocitat de 5-punts configurat amb passadors endurits i casquilles autolubricants.
Subsistema hidràulic: servobombes de -desplaçament variable combinades amb vàlvules proporcionals de resposta d'alta-freqüència situades directament al costat del col·lector d'injecció.
Sistema de control: sistema de bus Ethernet-en temps real (com ara EtherCAT) amb temps d'exploració de cicle inferiors a 1 ms per a un control precís de commutació de V/P (velocitat-a-pressió).
Avantatges tècnics
Canvi d'injecció precisa
Els algorismes de control de pressió controlen contínuament la pressió de la cavitat i del circuit hidràulic. El controlador executa el canvi de velocitat-a-pressió dins d'una finestra de 0,5 ms, mantenint la variació del coixí dins de +-0.2 mm en trets consecutius. Això evita les marques d'enfonsament i el flaix als components de precisió de diverses-cavitats.
Consum d'energia reduït
Les plataformes d'accionament servo-hidràulics utilitzen sistemes de bombes de llaç-tancat que consumeixen energia zero durant les etapes de parada i refrigeració. En comparació amb els sistemes de bombes de desplaçament-fix, l'ús d'energia es redueix entre un 30% i un 55% segons la configuració del cicle.
Vida allargada de l'eina del motlle
La protecció integrada del motlle de baixa pressió-funciona durant tota la carrera de la platina. Si es detecta una resistència que supera els 50 N abans del bloqueig total de la pinça, la carrera de subjecció s'atura instantàniament i s'inverteix en 15 mil·lisegons, protegint els delicats pins i corredisses del nucli.
Aplicacions típiques
Consumibles d'un sol ús mèdic i de laboratori
Productes: tubs de micro-centrífuga, puntes de pipeta, connectors luer-lock, barrils de xeringues, plaques multi-pous.
Demanda tècnica: eines de diverses-cavitats (fins a 128 cavitats), producció lliure-de flaix, compatibilitat amb sala blanca ISO Classe 7/8, lubricació sense oli a les barres d'unió.
Paràmetres clau del producte mèdic
|
Tipus de producte |
Gruix de paret típic |
Objectiu de temps de cicle |
Grau del material |
|
Punta de pipeta (1-200 uL) |
0,35 mm |
4,2 segons |
Polipropilè de grau -medical (PP) |
|
Barril de xeringa (5 ml) |
0,60 mm |
6,8 segons |
Polipropilè de grau -medical (PP) |
Embalatge i béns de consum{0}}de moviment ràpid (FMCG)
Productes: envasos d'aliments de-paret fina, taps-inviolables, tancaments, coberteria, envasos IML (In-Mold Labeling).
Exigència tècnica: velocitats d'injecció superiors a 600 mm/s, cicles secs inferiors a 1,8 segons, funcionament continu i continu.
Electrònica de precisió i connectors
Productes: connectors de placa-de pas fi-a-, safates de targetes SIM, carcasses de micro-interruptors, marcs de mòduls de càmera.
Exigència tècnica: estabilitat dimensional extrema, processament de plàstics d'enginyeria a -alta temperatura (LCP, PEEK), toleràncies de coplanaritat inferiors a 0,03 mm.
Compatibilitat de materials
|
Resines / Polímers |
Requisits de tramitació |
Perfil de cargol recomanat |
Configuració de la màquina |
|
PP / PE |
Alt índex de flux de fusió (MFI 30-100), velocitat de refrigeració ràpida |
Cargol de mescla d'alta-homogeneïtat |
Unitat d'acumulador{0}}d'alta velocitat |
|
PS / ABS / SAN |
Control tèrmic estricte, baixa sensibilitat de cisalla |
Cargol de mesura estàndard |
Control hidràulic-de llaç tancat |
|
PC / PMMA |
Alta viscositat de fusió, sensibilitat a les ratllades |
Canó bimetàl·lic -resistent al desgast |
Servo{0}}injecció elèctrica de precisió |
|
LCP/PA66+GF/PBT |
Temperatura del barril de fins a 400 graus, altament abrasiu |
Aliatge bimetàl·lic endurit, petita relació L/D |
Alta pressió, velocitat d'injecció ràpida |
Opcions de configuració
Plataforma de màquina base estàndard
Mòdul base: marc rígid, central hidràulica i consola de control estàndard.
Categoria d'opció 1: Opcions de la unitat d'injecció
Conjunt de trets-petits-alta pressió
Cargol de plastificació de gran-volum (perfils de barrera/mescla)
Categoria d'opció 2: Opcions de fixació i platina
Patrons de perns de muntatge SPI / EUROMAP
Llum diürna estesa / Augment de la carrera d'expulsió
Plaques-cromades/caixos de coberta de sala blanca
Categoria d'opció 3: Opcions de conducció i control
Mòdul de reforç de l'acumulador (per a velocitats d'injecció de fins a 800+ mm/s)
Interfície del sensor de pressió de la cavitat (compatible amb Kistler/Priamus)
Controlador de canal calent integrat (de 8 a 64 zones)
Procés de fabricació i control de qualitat
Cada màquina se sotmet a protocols de fabricació i validació de qualitat estandarditzats abans de l'enviament per garantir un rendiment repetible en entorns industrials continus.
Flux del procés de fabricació
Inspecció de matèries primeres i peces de fosa: detecció de defectes per ultrasons i recuit tèrmic d'alleujament{0}}d'estrès.
Mecanitzat CNC: mandrinat de precisió, fresat i rectificat de superfícies de platines i bastidors de màquines.
Control de qualitat dels components: validació dimensional de CMM (màquina de mesura de coordenades) i comprovacions del gruix del-cromat dur.
Muntatge i canonades: instal·lació de canonades dures-i cablejat elèctric que compleix amb les normes CE.
Proves d'acceptació de fàbrica (FAT): 72-hores contínues de funcionament en sec- i proves de rendiment d'injecció a plena càrrega.
Normes de control de qualitat
Verificació de l'alineació de la platina: els interferòmetres làser avaluen la inclinació i el paral·lelisme de la platina en moviment a tota la longitud de la carrera.
Proves d'integritat hidràulica: les línies de pressió se sotmeten a proves de pressió estàtica a 1,5 vegades la pressió de funcionament nominal màxima durant 24 hores.
Validació tèrmica: la termografia infraroja inspecciona tots els armaris elèctrics i les unitats de motor sota càrrega contínua per verificar el rendiment de la dissipació de calor.
Capacitats de personalització i OEM
Geometries especialitzades de cargol i canó:Profunditat de vol personalitzada, zones de barrera i capçals de mescla dissenyats per a proporcions de farciment específiques (fibra de vidre, pols mineral, fibra de carboni).
Integració d'automatització:Interfícies estandarditzades Euromap 67 / Euromap 73 per a braços robòtics d'entrada-lateral i superior-, sistemes IML i estacions d'inspecció de visió automatitzada.
Opcions especialitzades de color i marca:Tancaments de màquines, protecció de seguretat i dissenys visuals d'interfície adaptats per adaptar-se als estàndards d'equips corporatius del client.
Informació tècnica necessària per a la cotització
Per proporcionar una proposta tècnica precisa i un pressupost comercial, envieu els següents paràmetres d'enginyeria:
Detalls de la part:Dibuixos tècnics 2D (PDF) o fitxers CAD 3D (STEP/IGS) que especifiquen dimensions, distribució del gruix de paret i superfície projectada.
Especificacions de la resina:Marca exacta del material, grau, contingut de farciment (com ara PA66 + 30% GF) i valor de l'IMF.
Requisits de producció:Temps de cicle objectiu, sortida horaria necessària, disposició de la cavitat del motlle (com ara 8, 16 o 32 cavitats) i configuració del canal calent/fred.
Especificacions del motlle:Dimensions generals del motlle (L x W x H), pes total del motlle, requisits d'alçada mínim/màxim del motlle i patró d'expulsió.
Instal·lacions de fàbrica:Tensió/freqüència de funcionament de la planta (com ara 480V/60Hz o 400V/50Hz), capacitat d'aigua de refrigeració disponible i rang de temperatura ambient de funcionament.
PMF
P: Què distingeix una màquina d'emmotllament per injecció d'-alta velocitat d'una màquina estàndard?
R: Les màquines{0}}d'alta velocitat utilitzen acumuladors hidràulics o accionaments servo-elèctrics híbrids per assolir velocitats d'injecció entre 300 mm/s i 800+ mm/s, en comparació amb els 100-150 mm/s de les unitats estàndard. Els temps de cicle sec es redueixen a menys de 2,0 segons gràcies a dissenys de platina reforçats, capacitats de bombes més altes i moviments de màquina sincronitzats.
P: Com es manté la consistència de tret-a-a altes velocitats?
R: La coherència es manté mitjançant vàlvules de servo-bucle tancat-d'alta freqüència (temps de resposta inferiors a 10 ms) juntament amb temps de cicle del controlador d'1 ms. Aquesta configuració garanteix un seguiment i execució precisos del punt de canvi de velocitat-a-pressió (V/P) en funció de la posició del cargol o la retroalimentació de la pressió de la cavitat.
P: Aquestes màquines poden processar materials-de vidre o abrasius?
A: Sí. Per a resines abrasives (com el PA66 amb un 30-50% de fibra de vidre), les màquines es configuren amb barrils bimetàl·lics revestits amb aliatges de carbur de tungstè i cargols recoberts amb un revestiment dur HVOF (High-Velocity Oxygen-Fuel) per resistir el desgast mecànic i l'atac químic.
P: Quins intervals de manteniment són necessaris per als sistemes hidràulics assistits per acumulador{0}?
R: La pressió de-precàrrega de nitrogen als acumuladors s'ha d'inspeccionar cada 6 mesos. Els bucles de filtració d'oli hidràulic han de mantenir els nivells de neteja ISO 4406 de 16/14/11 o superiors, amb una anàlisi completa de fluids realitzada cada 4.000 hores de funcionament.
Etiquetes populars: màquina d'emmotllament per injecció d'alta velocitat per a l'emmotllament de precisió, màquina d'emmotllament per injecció d'alta velocitat de la Xina per a fabricants d'emmotllament de precisió, proveïdors, fàbrica