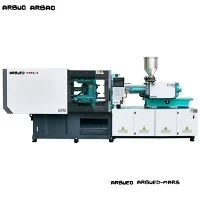
Màquina d'emmotllament per injecció d'envasos-d'alta velocitat
Aquesta màquina d'emmotllament per injecció d'alta velocitat-s'ha construït específicament per a aplicacions d'envasament de parets primes-que requereixen temps de cicle ràpids, control precís de la injecció i funcionament continu les 24 hores del dia. Dissenyat amb una unitat de subjecció d'alta-rigidesa i un sistema d'injecció assistida per acumulador-optimitzat, produeix de manera fiable envasos d'aliments, galledes de-paret fines, tancaments i envasos mèdics amb gruixos de paret de fins a 0,4 mm.
En integrar una resposta d'injecció de baixa-inèrcia amb moviments hidràulics paral·lels, aquest sistema redueix els temps de cicle globals a 2,5-5 segons depenent de la geometria de la peça i el disseny del motlle. L'enfocament general de l'enginyeria posa l'accent en la consistència-a-de tret a tret, la durabilitat estructural sota càrregues dinàmiques elevades i l'eficiència energètica mitjançant la tecnologia d'accionament hidràulic servo-.
Especificacions clau
|
Paràmetre d'especificació |
Valor / Interval |
Unitat / Nota |
|
Força de subjecció |
2,000 – 5,500 |
kN (200 - 550 tones) |
|
Velocitat d'injecció |
300 – 800 |
mm/s (accionat per{0}}acumulador) |
|
Temps de resposta a la injecció |
<= 25 |
ms |
|
Llibre-de la barra de corbata (H x V) |
560 x 560 a 880 x 880 |
mm |
|
Opcions de diàmetre de cargol |
32 / 38 / 42 / 48 / 55 |
mm (Relació L/D: 22:1 - 24:1) |
|
Màx. Pes del tir (PS) |
120 – 680 |
g |
|
Pressió del sistema |
17.5 – 21 |
MPa |
|
Temps de cicle sec |
1.2 – 1.8 |
s (Euromapa 6) |
|
Força d'expulsió / carrera |
60 – 120 kN / 150 – 220 mm |
Ejector hidràulic paral·lel estàndard |
|
Sistema d'accionament |
Servo-bomba + acumulador hidràulic |
Sistema de resposta híbrid |
Característiques clau
Acumulador-Injecció d'alta-velocitat assistida:Els acumuladors de nitrogen proporcionen un flux hidràulic instantani, impulsant velocitats d'injecció de fins a 800 mm/s per omplir cavitats ultra-primes abans que es produeixi la congelació de la fosa.
Moviments paral·lels sincronitzats:Els circuits hidràulics independents permeten l'obertura, la plastificació i l'expulsió simultànies de la planxa durant la descàrrega de la peça, reduint la sobrecàrrega total del cicle.
Estructura de platina d'alta-rigidesa:Les platines de caixa optimitzades per a l'anàlisi d'elements finits (FEA)-asseguren una distribució uniforme de la força de subjecció, minimitzant la deflexió de la platina i allargant la vida útil del nucli/cavitat del motlle.
Unitat d'injecció de -inèrcia baixa:La configuració dual-cilindre d'injecció proporciona una empenta axial equilibrada, reduint la vibració mecànica durant les fases de plastificació i injecció d'alta-acceleració.
Sistema de servo{0}}bucle tancat:Les vàlvules proporcionals electrohidràuliques d'alta-resposta-combinades amb codificadors òptics lineals proporcionen una retroalimentació de la posició amb una precisió de +/- 0.1 mm.
Principi de funcionament i configuració de la màquina
L'emmotllament de parets fines-d'alta velocitat- requereix un lliurament ràpid de la massa fosa abans que el polímer es refredi per sota de la seva temperatura de flux.
Fase de plastificació:El servoaccionament alimenta un cargol nitrurat dedicat, convertint els pellets de resina en una massa fosa homogènia. La contrapressió es controla digitalment mitjançant feedback de bucle tancat-.
Càrrega i injecció de l'acumulador:Els acumuladors hidràulics emmagatzemen pressió durant el refredament. En bloquejar el motlle, les vàlvules proporcionals d'alta-velocitat alliberen l'energia emmagatzemada, accelerant el cilindre d'injecció per fixar la velocitat en menys de 25 mil·lisegons.
Subjecció i equilibri-de la barra:Un mecanisme de commutació doble-de cinc-punts-resistents bloqueja la platina. Els extensímetres controlen la tensió de la barra-per mantenir la mateixa força entre les quatre barres, eliminant el flaix asimètric.
Expulsió sincronitzada:Els circuits-de bufat d'aire funcionen juntament amb els expulsors hidràulics per alliberar peces immediatament a mesura que les platines arriben a la llum del dia.
-Avantatges tècnics específics del producte
Reducció del desgast del motlle mitjançant una subjecció equilibrada:La variació de la tensió de la-barra de lligament es manté per sota del 3% durant els cicles de subjecció complets, evitant el desgast desigual-de la línia de separació en motlles de canal calent de diverses-cavitats.
Plastificació estable sota cicles ràpids:Els motors hidràulics de parell elevat-mantenen una homogeneïtat constant de la massa fosa sense degradació tèrmica, fins i tot a velocitats de cargol superiors a 300 rpm.
Menor consum d'energia per part:Les servobombes de -desplaçament variable redueixen el consum d'energia en espera entre un 30% i un 55% en comparació amb els sistemes de bombes de desplaçament-fix.
Transició de pressió de precisió:Els sensors de posició lineals proporcionen un canvi ràpid del control de velocitat al control de la pressió de retenció, evitant les marques d'enfonsament o l'{0}}embalatge excessiu en seccions delicades de la vora.
Aplicacions típiques
Embalatge d'aliments i begudes
Envasos de paret fines-: pots d'aliments IML (etiquetatge dins-motlle), botes de gelats i caixes de delicatessen (gruix de paret de 0,45 mm a 0,75 mm).
Tancaments i taps: taps de begudes d'alta-cavitació, tapes-flip-tops i broquets d'ampolles d'oli que requereixen toleràncies estretes del fil.
Embalatge industrial
Cubs i galledes: cubs de pintura d'1 a 20 l, bidons de productes químics i caixes d'emmagatzematge -resistents que requereixen vores reforçades i costelles estructurals.
Productes mèdics i d'un sol ús
Consumibles de laboratori: puntes de pipetes, plaques de Petri i bastidors de tubs d'assaig produïts en condicions de sala blanca.
Embalatge mèdic: barrils de xeringa, protectors d'agulles i cartutxos de diagnòstic.
Compatibilitat de materials
|
Tipus de resina |
Gamma MFI / MFR |
Aplicació típica |
Requisit clau de la màquina |
|
PP (polipropilè) |
25 - 100 g/10 min |
Envasos d'aliments, envasos d'envasos |
Injecció d'alta-velocitat, zones de calefacció optimitzades |
|
HDPE |
4 - 25 g/10 min |
Tapes, tancaments, cubells industrials |
Alta pressió d'injecció, punta de cargol duradora |
|
PS / GPPS |
8 - 20 g/10 min |
Coberteria, tapes de delicatessen transparents, plats de Petri |
Pressió de retenció precisa per evitar la fragilitat |
|
PET |
Viscositat intrínseca 0.72 - 0.85 |
Preformes, contenidors especialitzats |
Transmissió d'-parell alt, geometria de cargol de-baixa cisalla |
Com seleccionar / opcions de configuració
Càlcul de la força de tancament
Calculeu la força de tancament necessària en funció de l'àrea de la part projectada i la pressió de la cavitat:
Força de subjecció (kN)=Àrea projectada (cm2) x pressió de la cavitat (bar) x 1,15 (factor de seguretat)
Per a contenidors de-paret fina: utilitzeu pressions mitjanes de la cavitat entre 600 i 800 bar.
Per a l'embalatge estàndard: utilitzeu pressions mitjanes de cavitat entre 350 bar i 500 bar.
Matriu de configuració de la màquina
|
Objectiu de producció |
Selecció de la unitat d'injecció |
Tipus de cargol |
Opcions recomanades |
|
Ultra-paret fina (< 0.5 mm) |
Accumulator Boosted (>600 mm/s) |
Cargol-de mescla alta bimetàl·lic |
Estiraments pneumàtics del nucli, vàlvules-d'aire, interfície IML |
|
Tapes de-cavitació alta (32+ Cav.) |
Servo estàndard d'alta-velocitat (400 mm/s) |
Cargol-nitrurat resistent al desgast |
Motor de rosca contínua-desenroscable, contrapressió dinàmica |
|
Cubs d'extracció profund-(10L - 20L) |
Unitat d'injecció de parell elevat- |
Cargol de barrera resistent- |
Interfície d'extracció hidràulica del nucli,{0}}i{1}}col·locació del robot |
Fabricació i control de qualitat
Mecanitzat estructural:Els bastidors de les màquines, les platines i els commutadors se sotmeten a un recuit-alleujat de tensió abans del mecanitzat CNC per evitar la deformació del bastidor-a llarg termini.
Verificació de components de precisió:Les barres de lliga{0}}i els cargols es molen a toleràncies objectiu (+/- 0.008 mm) i s'inspeccionen mitjançant sistemes CMM (màquina de mesura de coordenades).
Prova del sistema hidràulic:Els blocs hidràulics se sotmeten a proves de pressió-esclat a 1,5 vegades la pressió de funcionament i controls de neteja dels fluids segons les normes ISO 4406.
Executeu-a les proves:Cada unitat completa un cicle de funcionament en sec-contínu de 72-hores i una prova d'injecció de càrrega completa abans de l'enviament, verificant la velocitat de la pinça, l'estabilitat de la temperatura i els temps de resposta del sensor.
Personalització i suport OEM
Les màquines es poden adaptar per satisfer els requisits de les cèl·lules integrades i els estàndards d'automatització de les instal·lacions:
Geometries de cargol personalitzades:Relacions L/D especialitzades i perfils de vol optimitzats per a la barreja de masterbatch de colors o el processament de continguts reciclats (rPET, rPP).
Interfície d'automatització i robòtica:Les interfícies estandarditzades Euromap 67 i Euromap 73 permeten la connexió plug-i-play amb robots IML-d'entrada lateral, braços-per emportar d'entrada superior i sistemes de transport.
Compliment personalitzat de voltatge i seguretat:Quadres elèctrics cablejats a tensions de línia globals estàndard (380V/50Hz, 460V/60Hz, 230V/60Hz) amb el compliment del recinte de seguretat CE o UL.
Què haurien de proporcionar els compradors per a una cotització
Per rebre una proposta tècnica detallada i una recomanació de mida de la màquina, envieu els següents paràmetres d'enginyeria:
Dibuixos de peces/Mostres:Fitxers CAD 3D (format .STEP o .IGS) incloent la distribució del gruix de la paret, els pesos de les peces i el disseny del sistema de corredors.
Especificacions del motlle:Nombre de cavitats, dimensions del motlle (Llarg x Amplada x Altura), requisits d'alçada-tancat i càrrega de potència del canal calent.
Sortida objectiu:Taxa de producció horària desitjada, temps de cicle objectiu i especificació del material (incloent l'índex de flux de fusió i el proveïdor de resina).
Requisits aigües avall:Necessitats d'automatització (etiquetatge en-motlle, extracció robòtica, inspecció visual) i disponibilitat de serveis públics (capacitat d'aigua refrigerada, especificacions del compressor d'aire).
PMF
P: Quina velocitat d'injecció es requereix per a les aplicacions d'envasament de paret fina-?
R: Els envasos de paret fina-(gruix de paret inferior a 0,6 mm) generalment requereixen velocitats d'injecció entre 400 mm/s i 800 mm/s. L'ompliment ràpid evita la solidificació de la resina abans de l'embalatge complet de la cavitat.
P: Com afecta la integració de l'acumulador hidràulic el rendiment de la màquina?
R: Els acumuladors emmagatzemen energia hidràulica durant les fases que no són-injectades del cicle i la descarreguen a l'instant durant l'ompliment. Això permet velocitats d'injecció ultra-eleves sense requerir motors de bombes hidràuliques desproporcionadament grans.
P: Aquesta màquina pot gestionar materials reciclats post-consumidor (PCR)?
A: Sí. Per als materials que contenen PCR o triturats fins a un 50%, us recomanem que especifiqueu paquets bimetàl·lics de bóta i cargol juntament amb broquets de filtrat-de fosa per protegir-se de la contaminació per partícules.
P: Quin és el termini mitjà de producció i lliurament?
R: Les configuracions estàndard de les màquines s'assemblen de fàbrica i s'executen{0}}en proves en un termini de 35 a 45 dies. Les configuracions personalitzades o les integracions d'automatització específiques solen requerir 60 dies abans de les proves d'acceptació de fàbrica (FAT).
Etiquetes populars: màquina d'emmotllament per injecció d'envasos d'alta velocitat, fabricants de màquines d'emmotllament per injecció d'envasos d'alta velocitat de la Xina, proveïdors, fàbrica