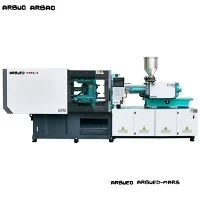
Màquina d'emmotllament per injecció de paret-prima-d'alta velocitat
L'emmotllament per injecció de parets fines-d'alta-velocitat requereix una velocitat d'injecció elevada, temps de resposta hidràulica ràpids i una rigidesa mecànica màxima per omplir motlles de secció-prima abans que el polímer es congeli. Les màquines d'emmotllament per injecció hidràuliques estàndard sovint no tenen l'ajuda de l'acumulador, la velocitat de resposta i la rigidesa de la planxa necessària per envasar components amb gruixos de paret inferiors a 0,8 mm.
Aquesta sèrie d'emmotllament per injecció de parets primes-d'alta velocitat-integra un sistema hidràulic assistit per acumulador-, accionaments híbrids servo-elèctrics i estructures de subjecció d'alta-rigidesa. Dissenyada per a motlles d'embalatge d'alta-cavitació, articles mèdics d'un sol ús i contenidors de paret-prima, aquesta plataforma ofereix velocitats d'injecció de fins a 800 mm/s, temps de cicle d'assecat inferiors a 1,8 segons i control de pressió de precisió per evitar flaix i trets curts.
Especificacions clau
A continuació es mostren les especificacions bàsiques d'enginyeria de la nostra gamma estàndard de plataformes de paret fina-d'alta velocitat-. Es poden configurar valors específics en funció del pes del tir, la dimensió del motlle i els requisits de temps de cicle.
|
Paràmetre |
Unitat |
Valor / Interval |
|
Força de subjecció |
kN/tona |
2,600 - 5,500 kN (260T - 550T) |
|
Espaiat entre barres d'unió (H x V) |
mm |
De 580 x 580 a 880 x 880 |
|
Dimensions de la placa (H x V) |
mm |
De 850 x 850 a 1280 x 1280 |
|
Màx. Traç obert |
mm |
520 - 850 |
|
Alçada del motlle (mínim - màxim) |
mm |
220 - 600 / 300 - 800 |
|
Velocitat d'injecció |
mm/s |
350 - 800 (acumulador assistit) |
|
Temps de resposta a la injecció |
ms |
<= 16 |
|
Diàmetre del cargol |
mm |
38 - 65 (Ràtio L/D: 22:1 a 24:1) |
|
Màx. Pressió d'injecció |
bar |
2,000 - 2,400 |
|
Temps de cicle sec (Euromap 6) |
sec |
1.4 - 1.9 |
|
Tipus d'unitat del sistema |
- |
Servo-híbrid hidràulic + acumulador de nitrogen |
|
Sistema de control |
- |
Controlador d'alta-velocitat KEBA / Techmation |
Característiques clau
Sistema d'injecció d'acumulador de nitrogen:Proporciona un flux d'oli d'alt{0}}volum instantani per mantenir velocitats d'injecció de fins a 800 mm/s amb una contrapressió extrema sense caigudes de pressió.
Control de servo{0}}bucle tancat:Retroalimentació de posició i pressió en-temps real mitjançant escales òptiques lineals d'alta-resolució (resolució de 0,001 mm) i transductors de pressió.
Placa de marc-Caixa de rigidesa-alta:L'estructura de platina optimitzada de l'anàlisi d'elements finits (FEA)-redueix la deflexió sota el tonatge màxim a menys de 0,05 mm, protegint els motlles de diverses-cavitats del desgast desigual i el flaix de la línia de separació.
Injecció equilibrada de -cilindre dual:Els cilindres d'injecció doble mantenen l'alineació durant el moviment cap endavant a gran-velocitat, eliminant la inclinació del cargol i l'abrasió del segell.
Guies lineals a la unitat d'injecció:Les guies de moviment lineal de baixa-fricció redueixen la resistència durant la injecció d'-alta velocitat, millorant la repetibilitat de la posició d'injecció a +/- 0.1 mm.
Disseny de circuits hidràulics independents: els circuits hidràulics paral·lels permeten l'obertura/tancament simultani del motlle, el moviment de l'ejector i la plastificació, reduint els temps de cicle globals en un 15% - 20%.
Principi de funcionament i configuració de la màquina
L'emmotllament de parets fines-d'alta velocitat-difereix significativament de l'emmotllament estàndard a causa de les propietats tèrmiques dels plàstics prims. Quan el polímer fos entra en contacte amb acer fred amb gruixos de paret entre 0,35 mm i 0,8 mm, la pell fosa es congela en uns mil·lisegons. Per omplir completament la cavitat del motlle, la fase d'injecció s'ha de completar en 0,1 a 0,4 segons sota pressions que arriben als 2.200 bar.
Configuracions del subsistem bàsic
Unitat de subjecció:
Sistema cinemàtic de doble commutació de cinc-punts optimitzat per a una obertura/tancament ràpida.
Sistema de lubricació centralitzada automàtica que controla la pressió de l'oli i la freqüència de lubricació a cada articulació de palanca.
Circuit de tancament ràpid-diferencial per reduir els temps de cicle sec.
Unitat d'injecció:
Cargol nitrurat o bi-metàl·lic dissenyat amb un perfil de barrera i un capçal de mescla dinàmic per gestionar una homogeneïtzació d'alta-cisalla sense degradació tèrmica.
Vàlvula proporcional o servo{0}}d'alta resposta que controla la distribució d'oli directament a l'entrada del cilindre d'injecció.
Vàlvula de -retorn amb un anell d'aliatge de ceràmica o{1}}resistent al desgast dissenyat per evitar el reflux amb acceleracions d'injecció de fins a 10 g.
Unitat hidràulica i d'accionament:
Servomotor d'imant permanent combinat amb bombes d'engranatges internes per estalviar fins a un 50% d'energia en comparació amb els sistemes de desplaçament-fix.
Acumuladors hidràulics d'alta pressió-pre-carregats amb gas nitrogenat per subministrar energia hidràulica instantània durant l'ompliment.
Filtració d'oli fins a 3 micres amb refrigerador d'oli integrat i monitorització de la temperatura/nivell de l'oli-en temps real.
-Avantatges tècnics específics del producte
Temps de resposta d'injecció ultra-curt (<= 16 ms)
Les vàlvules hidràuliques estàndard necessiten 40 - 80 ms per passar de neutre a completament obert. Aquesta unitat utilitza servovàlvules Moog/Rexroth d'alta resposta-combinada amb col·lectors d'acumuladors d'acoblament tancat-, aconseguint la velocitat objectiu en 16 ms. D'aquesta manera, s'evita el pre-esquill de la fusió i els pics de pressió dinàmics.
Reducció de la deflexió de la platina sota un alt tonatge
La distribució desigual de la força de subjecció provoca un flaix a les cavitats centrals d'eines d'alta-cavitació (p. ex., envasos d'aliments de 32-cavitats o 48 cavitats). La disposició de la placa de tipus caixa dirigeix les forces de subjecció directament darrere de l'àrea de muntatge del motlle, mantenint el paral·lelisme de la cara del motlle sota la càrrega de subjecció total.
Estabilitat tèrmica plastificant
Les altes velocitats de rotació del cargol poden generar una calor de fricció excessiva, cremant materials sensibles com el polipropilè (PP) o el poliestirè (PS). La geometria especialitzada del cargol de barrera equilibra el cisallament mecànic i la conducció tèrmica, mantenint la variació de la temperatura de fusió dins de +/- 1.5 graus C en tirades contínues les 24 hores del dia.
Aplicacions típiques
Aquesta plataforma de màquines admet la fabricació de grans-volums en sectors que exigeixen alta precisió, índexs de defectes zero i un funcionament continu ràpid:
Embalatge d'aliments de-paret fina:
Envasos de delicatessen rodons i rectangulars (0,4 mm - 0.6 mm de gruix de paret)
-Etiquetatge de motlles (IML) en gots de iogurt, gelats i recipients de margarina
Manipular-tapes i tancaments de begudes evidents
Un sol ús mèdic:
Puntes de pipeta (eines d'alta-cavitat múltiples-cavitats)
Canons de xeringa i varetes d'èmbol
Tubs de centrífuga i cubetes d'assaig
Bens de consum i electrònica:
Coberts d'un sol ús (ganivets, forquilles, culleres amb cicles curts inferiors a 3,5 segons)
Suports de marc intern del telèfon mòbil i carcasses de bateries
Plaques guia de llum i marcs de visualització òptica
Compatibilitat de materials
L'emmotllament per injecció de parets primes-demana resines amb alts valors d'índex de flux de fusió (MFI) per facilitar un flux ràpid a través de canals de cavitat estreta:
Polipropilè (PP):Grau d'injecció MFI 30 - 100 g/10 min. Resina primària per a envasos d'aliments, envasos IML i taps.
Poliestirè (GPPS / HIPS):Graus d'alt-flux per a gots transparents de paret fina-, coberts i embalatges rígids.
Polietilè (HDPE / LLDPE):S'utilitza per a tancaments flexibles, taps i cubs industrials de paret fina-.
Barreges de policarbonat (PC) / ABS:S'aplica en carcasses electròniques de-paret prima que requereixen retard de flama i alta resistència a l'impacte.
Tereftalat de polietilè (PET):Preformes-de paret fina especialitzades i aplicacions d'embalatge especialitzades.
Com seleccionar / opcions de configuració
La selecció de la mida correcta de la màquina requereix avaluar el volum de tir, l'àrea projectada, el gruix de la paret i el disseny del motlle:
Fórmula de mida de la força de subjecció
Força de subjecció (tones)=[Àrea projectada de peces + corredors (cm^2) x pressió de la cavitat (bar)] / 1000 x factor de seguretat (1.1 - 1.2)
Matriu de configuració recomanada
|
Component / Requisit |
Embalatge estàndard |
Mèdica d'alta{0}precisió |
Línia integrada IML |
|
Velocitat d'injecció |
500 - 600 mm/s |
400 - 500 mm/s |
600 - 800 mm/s |
|
Tipus de cargol |
Bi-nitrurats metàl·lics |
Acer inoxidable / Cromat |
Cargol de barrera de PP{0}}alt flux |
|
Preparació per a sala blanca |
Industrial estàndard |
Compatible amb la classe ISO 7/8 |
Zona de subjecció tancada |
|
Interfície d'automatització |
Euromapa 67 / SPI |
Euromapa 67 / SPI |
Euromap 73 / Senyal IML-alta velocitat |
|
Acumuladors |
Cilindre simple / doble |
Control de precisió de doble cilindre |
Acumulador d'alta capacitat-multi-estació |
Fabricació i control de qualitat
Cada màquina se sotmet a estrictes verificacions estructurals, de mecanitzat i operacionals abans de l'enviament:
[Raw Casting Inspection] ---> [CNC Machining & Stress Relief] --->[Verificació d'alineació CMM]
|
[Proves d'acceptació de fàbrica (FAT)]<--- [72-Hour Continuous Run] <--- [Assembly & Laser Calibration]
Casting i alleujament de l'estrès:Els bastidors i les platines de les màquines utilitzen peces de fosa de ferro dúctil (QT450-10) sotmeses a l'envelliment d'alleujament d'estrès natural i tèrmic-per eliminar l'estrès intern i evitar la deformació a llarg termini.
Mecanitzat de precisió:Les superfícies de platina i els forats de guia-barres de corbata es mecanitzen en centres de mecanitzat de portal CNC de 5-eixos en un entorn de temperatura controlada.
Alineació de l'interferòmetre làser:El paral·lelisme de la barra d'unió i la planitud de la placa es verifiquen mitjançant interferòmetres làser de Renishaw per garantir una precisió dins de 0,03 mm.
Prova de càrrega de 72 hores:Les màquines muntades executen un cicle sec continu de 72-hores- i una prova de manteniment de la pressió per controlar la temperatura de l'oli, els nivells de vibració i l'estabilitat hidràulica abans de l'autorització de fàbrica.
Personalització i suport OEM
Per donar suport als requisits específics de la línia de producció i als estàndards d'automatització de fàbrica, oferim opcions de personalització tècnica:
Opcions de calefacció de barril:Bandes d'escalfador de ceràmica, cobertes d'escalfament{0}}que estalvien energia infraroja o sistemes de calefacció per inducció per a una resposta tèrmica ràpida.
Cursa d'obertura del motlle estès:S'ha modificat la cinemàtica de commutació per a contenidors de paret fina-de profunditat-o productes IML alts.
Geometries especialitzades de cargol:Relacions i vols personalitzats de L/D dissenyats per a bio-resines (PLA), compostos-alts o per a mescles de PCR (reciclades post-consum).
Tiradors del nucli hidràulic integrat:Circuits d'extracció de nuclis seqüencials programables-integrats directament al PLC de la màquina.
Etiquetatge personalitzat de color i marca:Coincidència de colors amb els estàndards de fàbrica del client i etiquetatge privat OEM per als distribuïdors d'equips regionals.
Què haurien de proporcionar els compradors per a una cotització
Per rebre una proposta tècnica precisa, una avaluació de la concordança del motlle i un pressupost comercial, compartiu els següents paràmetres del projecte:
Dibuixos de peces:Fitxers 2D/3D (STEP, IGES o PDF) que indiquen dimensions crítiques i gruix de paret mínim.
Especificació de la resina:Grau específic de polímer, marca i índex de flux de fusió (MFI/MFR).
Detalls del motlle:
Nombre de cavitats
Dimensions del motlle (Llarg x Amplada x Altura) i pes
Tipus de sistema de canal calent (porta de la vàlvula o canal obert) i requisits de control de la porta elèctrica
Sortida objectiu/Temps de cicle:Quantitat de producció diària esperada o objectiu de cicle sec necessari.
Requisits d'automatització:Necessitats d'interfície per a robots d'-etiquetatge en motlle (IML), braços-de sortida-d'entrada lateral o maquinària d'envasat aigües avall.
Preguntes freqüents
P: Com la injecció assistida per acumulador-millora els percentatges d'èxit de l'emmotllament de parets primes-?
R: Els acumuladors emmagatzemen energia hidràulica durant les fases de refredament i plastificació i l'alliberen a l'instant durant la injecció. Això proporciona el cabal extremadament alt necessari per omplir cavitats primes en fraccions de segon abans que el polímer es congeli, evitant trets curts i estrès estructural.
P: Aquesta màquina pot executar peces de paret estàndard-o motlles d'injecció generals?
A: Sí. El sistema de control permet als operadors desactivar l'ajuda de l'acumulador o reduir la velocitat d'injecció mitjançant la pantalla HMI. Tanmateix, per a peces de paret gruixuda-estàndard on els temps de cicle estan dominats per llargues fases de refrigeració, una màquina servo-hidràulica estàndard és generalment més rendible-.
P: Quina rutina de manteniment és necessària per a un funcionament-a alta velocitat?
R: El funcionament a alta-velocitat augmenta el desgast de les juntes mecàniques i dels segells hidràulics. El manteniment inclou la comprovació dels nivells d'oli de lubricació automàtica diàriament, la verificació de la neteja de l'oli hidràulic (classe NAS 7 o millor) cada 3 a 6 mesos, la comprovació de la pressió de càrrega de l'acumulador de nitrogen cada 6 mesos i la inspecció anual de casquilles de palanca.
P: El controlador és compatible amb la indústria 4.0 i els sistemes MES de fàbrica?
A: Sí. El controlador admet els protocols de comunicació OPC-UA i Euromap 63/77. Els paràmetres-en temps real-inclosos els temps de cicle, les corbes de pressió d'injecció, els perfils de temperatura i els historials d'alarmes-es poden exportar directament al vostre sistema d'execució central.
Etiquetes populars: màquina d'emmotllament per injecció de paret prima d'alta velocitat, fabricants de màquines d'emmotllament per injecció de paret prima d'alta velocitat de la Xina, proveïdors, fàbrica