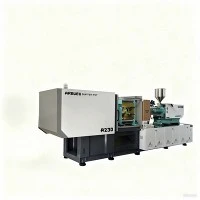
Màquina d'emmotllament per injecció d'alta-velocitat per a una producció d'alt-cicle
Aquesta màquina d'emmotllament per injecció d'alta velocitat-s'ha dissenyat específicament per a la fabricació de-cicles ràpids i gran-volums de components de plàstic de parets fines-. Dissenyada per a aplicacions exigents com ara envasos d'aliments, consumibles mèdics, components òptics i electrònica de precisió, la plataforma combina unitats d'injecció d'alta pressió d'un-cilindre/doble-cilindre- amb una estructura de subjecció d'alta-rigidesa.
Mitjançant la integració d'un servosistema de bucle tancat-, acceleració de l'acumulador de nitrogen i circuits hidràulics paral·lels independents, aquesta sèrie aconsegueix velocitats d'injecció de fins a 800 mm/s i temps de cicle sec inferiors a 1,5 segons. La màquina elimina la deriva tèrmica i la deflexió del plat en un funcionament continu-resistent les 24 hores del dia, els 7 dies de la setmana, proporcionant una repetibilitat dins d'un +-0.1% de desviació del pes del tir-a-.
Especificacions clau
Els paràmetres tècnics següents representen configuracions estàndard a la nostra línia de producció d'alta-velocitat. Les proporcions de cargol personalitzades i les unitats d'injecció estan disponibles en funció de la cavitació del motlle i el comportament del flux de resina.
|
Paràmetre |
Unitat |
HS-200 |
HS-300 |
HS-450 |
HS-600 |
|
Força de subjecció |
kN |
2,000 |
3,000 |
4,500 |
6,000 |
|
Espai lliure de la barra de corba (H x V) |
mm |
560 x 510 |
680 x 630 |
820 x 760 |
950 x 880 |
|
Dimensions de la platina (H x V) |
mm |
830 x 780 |
990 x 940 |
1,180 x 1,120 |
1,360 x 1,290 |
|
Màx. Cursa d'obertura del motlle |
mm |
500 |
600 |
750 |
880 |
|
Diàmetre del cargol |
mm |
35 / 40 / 45 |
45 / 50 / 55 |
55 / 60 / 65 |
70 / 75 / 80 |
|
Pressió d'injecció (màx.) |
bar |
2,300 |
2,200 |
2,100 |
2,000 |
|
Màx. Velocitat d'injecció |
mm/s |
500 - 800 |
500 - 800 |
450 - 650 |
400 - 600 |
|
Taxa de plastificació (PS) |
g/s |
45 |
72 |
115 |
180 |
|
Força d'expulsió / carrera |
kN/mm |
65 / 140 |
90 / 160 |
130 / 200 |
180 / 220 |
|
Temps de cicle sec (Euromap) |
s |
1.3 |
1.5 |
1.8 |
2.2 |
|
Pressió del sistema |
bar |
175 |
175 |
175 |
175 |
Característiques clau
Sistema d'injecció de servo{0}}resposta alta:Utilitza servoaccionaments de baixa-inèrcia juntament amb vàlvules direccionals proporcionals de flux-alt, que aconsegueixen velocitats màximes d'injecció en menys de 25 mil·lisegons.
Assistència a l'acumulació de nitrogen:Els acumuladors hidràulics integrats proporcionen un flux hidràulic instantani durant la fase d'ompliment, evitant la congelació de la massa fosa en seccions de paret ultra-(gruix de paret fins a 0,35 mm).
Moviment paral·lel (accions simultànies):Els circuits hidràulics independents permeten l'obertura, la plastificació i l'expulsió simultànies del motlle, reduint el temps total del cicle entre un 15% i un 30%.
Disseny de la placa de-caixa d'alta rigidesa-:El disseny de platina optimitzat per l'anàlisi d'elements finits (FEA) minimitza la deflexió amb la força de subjecció total, assegurant una distribució uniforme de l'estrès del motlle i allargant la vida útil del motlle.
Control de pressió i velocitat de bucle-tancat:Els codificadors òptics lineals digitals i els bucles de retroalimentació dels transductors mantenen la pressió en temps real-i la regulació de la posició, suprimint el flaix i els trets curts.
Energètica-Potència de servobus comuna eficient:La tecnologia servo electro-hidràulica redueix el consum d'energia entre un 30% i un 50% en comparació amb els sistemes tradicionals de bombes de-desplaçament variable.
Principi de funcionament i configuració de la màquina
L'emmotllament de parets fines-d'alta velocitat- requereix un ompliment ràpid abans que la massa fosa del polímer arribi a la seva temperatura de transició vítrea dins de cavitats primes.
Passos del flux de treball operatiu
Plastificació: la resina polimèrica entra a través de la tremuja i el barril, passant per una plastificació de cisalla a alta -velocitat.
Augment de pressió: els acumuladors hidràulics s'activen per proporcionar una acceleració immediata de la injecció.
Injecció de cavitats: l'ompliment d'alta-velocitat es produeix sota la supervisió del codificador òptic lineal de-bucle tancat.
Operacions paral·leles: la plastificació i el refredament tenen lloc simultàniament al costat de l'obertura del motlle i l'expulsió de les peces.
Configuració del sistema bàsic
Unitat de subjecció:
Mecanisme de doble palanca de 5 punts amb casquilles d'acer endurit i lubricació automàtica de greix centralitzada.
Platina mòbil suportada per rails de guia lineals per eliminar la inclinació de la platina i reduir el desgast del motlle.
Circuit sensible de protecció del motlle de baixa pressió-per detectar peces no-expulsades abans del bloqueig.
Unitat d'injecció:
Estructura d'injecció d'un -cilindre o d'un doble cilindre-equilibrat que minimitza la inèrcia de la massa alterna.
Barril i cargol nitrurats o bimetàl·lics (específicament en una proporció de 22:1 a 24:1 L/D) dissenyats per a una barreja d'alt cisalla i una plastificació ràpida.
Cintes d'escalfador de ceràmica amb mòduls de temperatura multi-zona PID que mantenen la precisió del barril de +-1 graus C.
Hidràulica i control:
Controlador dedicat-d'alta velocitat (KEBA/Techmation) amb interfície de pantalla-tàctil, corbes-en temps real i interfície de dades Industry 4.0 (Euromap 63/77).
Sistema de filtració d'oli d'alta pressió-(3-microns) amb intercanviador de calor aigua-oli a temperatura de l'oli.
Avantatges tècnics
Coherència del pes-:Les servovàlvules de precisió controlen la transició de la pressió d'injecció a la de retenció en 1 ms, mantenint la variància de massa per sota del +-0.1% a través de les eines de múltiples-cavitats.
Tensió reduïda a les eines de motlle:La rigidesa de la platina evita la deflexió del centre, mantenint l'alineació paral·lela a 0,05 mm fins i tot amb càrregues de subjecció màximes.
Resposta hidràulica ràpida:Les vàlvules proporcionals de resposta dinàmica alta-escurcen els retards del senyal hidràulic, permetent una acceleració instantània de 0 a 800 mm/s.
Vida útil prolongada d'oli i components:Els algorismes de desacceleració suau eviten les ones de xoc hidràuliques, redueixen les temperatures màximes de l'oli i preserven la integritat del segell durant llargs recorreguts continus.
Aplicacions típiques
|
Categoria d'aplicació |
Components objectiu |
Gruix de paret típic |
Temps de cicle representatiu |
|
Embalatge d'aliments i begudes |
Envasos-de lactis de paret fina, gelats IML, gots de beguda, taps-evidents de manipulació |
0,35 mm - 0.80 mm |
2.0 s - 4.5 s |
|
Consumibles mèdics |
Puntes de pipeta d'un sol ús, plaques de Petri, tubs de centrífuga, barrils de xeringues |
0,40 mm - 1.00 mm |
3.5 s - 6.5 s |
|
Electrònica i peces de precisió |
Marcs interns del telèfon mòbil, micro-connectors, carcasses del teclat, safates de targetes SIM |
0,50 mm - 1.20 mm |
4.0 s - 8.0 s |
|
Logística i béns de consum |
Tancaments ràpids-, caixes d'emmagatzematge de paret fines-, coberteria d'un sol ús |
0,50 mm - 1.50 mm |
3.0 s - 7.0 s |
Compatibilitat de materials
Les geometries de cargol estàndard i opcionals s'adapten a un ampli espectre de resines termoplàstiques:
Polipropilè (PP):Resines d'alta velocitat de fusió (MFR 30 - 100) per a envasos i contenidors de paret fina-.
Poliestirè (GPPS / HIPS):Coberts-cristallins, plaques de Petri i estructures de caixes d'envasos rígids.
Polietilè (HDPE / LLDPE):Tapes de begudes, tancaments i tines flexibles de paret fina-.
Policarbonat (PC) i ABS:Carcassa electrònica{0}}d'alta precisió i components òptics transparents.
Tereftalat de polietilè (PET):Configuracions dedicades d'injecció de preformes d'alta-velocitat (es requereix una configuració de motor d'alt-parell opcional).
Com seleccionar i configurar les opcions
La selecció de la mida correcta de la màquina requereix equilibrar el pes del tir, la velocitat d'injecció i la força de subjecció amb els paràmetres de disseny del motlle:
Pautes de mida
Càlcul de la força de subjecció: calculeu l'àrea projectada de la peça, inclosos els canals del corredor. Multipliqui per la pressió de la cavitat requerida (normalment 500 - 800 bar per a paret fina-PP/PS).
Capacitat d'injecció i longitud del flux: verifiqueu la relació entre la longitud del flux i el gruix (relació L/T). Si L/T > 150:1, cal una unitat d'injecció d'alta-velocitat assistida per acumulador-.
Velocitat de plastificació: assegureu-vos que el cargol pugui recuperar la massa de tir necessària dins de la finestra de temps de refredament disponible sense degradar la fosa.
Matriu de configuració modular
Acumulador hidràulic: capacitat estàndard o ampliada per a relacions L/T extremes.
Recobriments de cargols: tractaments cromats-aliatges bimetàl·lics o carbur de tungstè per a materials corrosius o farcits de vidre abrasiu-.
Control de la porta de la vàlvula: controladors de la porta de la vàlvula seqüencials pneumàtics o hidràulics integrats (4, 8 o 16 zones).
Interfície d'automatització: interfícies Euromap 67/SPI per a robots-d'entrada lateral, sistemes de sortida-superior-i automatització IML.
Unitats de bufat d'aire: vàlvules d'expulsió d'aire multi-circuits per a la caiguda ràpida de peces.
Fabricació i control de qualitat
Cada màquina se sotmet a protocols de fabricació i verificació estandarditzats abans del llançament de fàbrica:
Integritat estructural i mecanitzat:Els bastidors i les platines de les màquines es fan amb ferro dúctil d'alta -tracció (GGG50/QT500) i s'alleugen la tensió- mitjançant el recuit tèrmic abans del mecanitzat CNC.
Traçabilitat dels components:Els components elèctrics i hidràulics crítics (per exemple, vàlvules Yuken/Rexroth, servomotors Phase/Novatar, sistemes elèctrics Schneider, controladors KEBA) tenen una traçabilitat en sèrie completa.
Alineació i paral·lelismes:Els interferòmetres làser verifiquen el paral·lelisme del plat i l'alineació de la barra d'unió en condicions de càrrega zero i màxima.
Prova d'acceptació de fàbrica (FAT):Abans de l'enviament, cada unitat realitza una prova contínua d'estabilitat de cicle sec de 48-hores, seguida d'una prova de càrrega que reprodueix les velocitats d'injecció i les pressions de funcionament objectiu.
Personalització i suport OEM
Oferim solucions d'enginyeria a mida per alinear la interfície de la màquina amb l'automatització i les eines de fàbrica existents:
Configuracions de cargol personalitzades:Elements de mescla especialitzats, cargols de barrera i barrils ventilats per a additius o masterbatch específics.
Ajustaments del patró de platina:Patrons de forats-EUROMAP/SPI no estàndard, diàmetres d'anells de localització personalitzats i distàncies de llum diürna ampliades per a motlles de pila.
Coincidència de colors i marca:Acabats de pintura personalitzats, etiquetatge del client i configuracions específiques de portes de protecció de seguretat.
Cèl·lules d'embalatge clau en mà:Integració completa que inclou disseny de motlles, robot d'entrada lateral d'alta{0}}velocitat-, refrigerador de motlles, assecador de resina i sistemes d'inspecció de visió aigües avall.
Què haurien de proporcionar els compradors per a una cotització
Per rebre una proposta tècnica detallada i un pressupost comercial, proporcioneu els següents detalls del projecte:
Especificacions de la part:Fitxers CAD 3D (.STEP / .IGES) o dibuixos físics amb dimensions, gruix de paret i pes de la peça.
Tipus de resina:Grau de polímer específic, full de dades MFR/MFI i qualsevol percentatge de farciment (per exemple, talc, fibra de vidre).
Detalls del motlle:Recompte de cavitats, dimensions del motlle (L x W x H), pes total del motlle i tipus de canal (sistema de canal fred o canal calent).
Temps i volum del cicle objectiu:Sortida requerida per hora/dia i temps de cicle objectiu.
Requisits auxiliars:Necessitat d'automatització robòtica, vàlvules de bufat d'aire, tracció del nucli o compliment de sala blanca.
Preguntes freqüents
P: Quina és la diferència principal entre una màquina hidràulica estàndard i una màquina{0}}d'alta velocitat?
R: Les màquines d'alta-velocitat utilitzen peces mòbils d'injecció d'injecció de menor-inèrcia, assistència d'acumuladors, major capacitat de bomba/servo, vàlvules proporcionals d'alta-resposta i estructures de platina rígides per aconseguir velocitats d'injecció de fins a 800 mm/s en comparació amb 100 - 150 mm/s a les màquines estàndard.
P: Com gestiona la màquina les-parets primes sense crear flaix?
R: El flaix es controla mitjançant servovàlvules de -alta resposta que canvien del control de velocitat a la retenció de pressió en 1 mil·lisegon, combinades amb platines de caixa flexible zero-que mantenen les cares del motlle paral·leles sota la pressió de subjecció.
P: Es pot integrar aquesta màquina amb sistemes d'etiquetatge en motlle (IML)?
A: Sí. El controlador inclou interfícies estàndard Euromap 67 / Euromap 73 i un mapa d'E/S de senyal necessari per sincronitzar la robòtica IML d'entrada-lateral-d'alta velocitat dins de finestres de cicle inferiors a 3 segons.
P: Quin manteniment es necessita per al mecanisme d'activació-alta velocitat?
R: La unitat de subjecció utilitza un sistema automàtic de lubricació centralitzada amb sensors de control de pressió. Sempre que es mantinguin els nivells de greix recomanats i es substitueixin els filtres d'oli cada 4.000 hores de funcionament, el desgast dels pins i casquilles d'acer endurit és mínim.
P: Quins paràmetres d'alimentació es requereixen?
R: Les configuracions estàndard admeten 380 V - 415V, trifàsic, 50Hz/60Hz. Les configuracions de transformadors personalitzades per a xarxes industrials de 200 V, 220 V o 460 V estan disponibles a petició.
Etiquetes populars: Màquina d'emmotllament per injecció d'alta velocitat per a la producció d'alt cicle, màquina d'emmotllament per injecció d'alta velocitat de la Xina per a fabricants de producció d'alt cicle, proveïdors, fàbrica