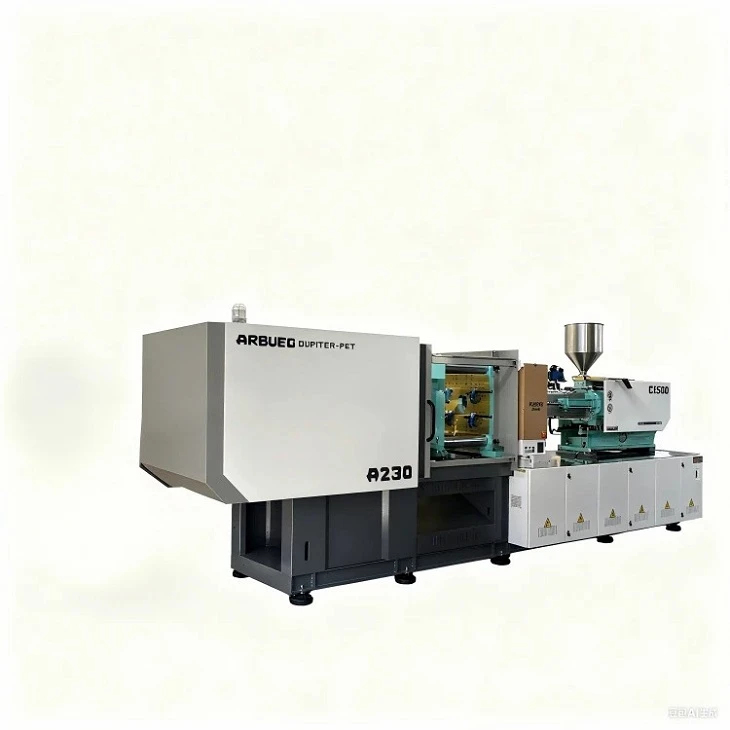


Màquina d'emmotllament per injecció híbrida d'alta-precisió
Aquesta màquina d'emmotllament per injecció híbrida combina una injecció elèctrica -accionada per servomotor amb una unitat de subjecció hidràulica. L'accionament servoelèctric directe gestiona la plastificació i la injecció, aconseguint repetibilitat dins de +/-0,01 mm per al pes i la posició del tir. La subjecció hidràulica de la barra-de tancament proporciona una força de retenció rígida per a l'emmotllament d'alta pressió de diverses-cavitats sense un alt consum d'electricitat.
Dissenyada per a envasos de paret fina, components mèdics i electrònica de grau-òptica, aquesta unitat fa un pont entre l'estabilitat de la subjecció-hidràulica total i la precisió elèctrica-total. El consum d'energia es redueix entre un 30% i un 50% en comparació amb les màquines hidràuliques estàndard, amb els temps de cicle en sec es redueixen a menys d'1,2 segons en els models estàndard.
|
mètrica |
Interval/Valor |
|
Força de subjecció |
100 tones - 800 tones (1.000 kN - 8.000 kN) |
|
Velocitat d'injecció |
Fins a 800 mm/s (acumulador assistit) |
|
Repetibilitat del pes del tir |
+/-0.01% – +/-0.03% |
|
Precisió de la posició |
+/-0,01 mm (codificador òptic lineal de bucle tancat) |
|
Reducció d'energia |
30% – 50% vs. hidràulica de bomba variable |
|
Compliment estàndard |
CE, ISO 9001, ANSI/SPI B151.1 |
Especificacions clau
|
Paràmetre |
Model de 150 tones |
Model de 300 tones |
Model de 500 tones |
|
Força de subjecció |
1.500 kN |
3.000 kN |
5.000 kN |
|
Llibre-de la barra de corbata (H x V) |
460 x 460 mm |
660 x 660 mm |
820 x 820 mm |
|
Mida del plat (H x V) |
680 x 680 mm |
960 x 960 mm |
1.200 x 1.200 mm |
|
Cursa d'obertura del motlle |
420 mm |
600 mm |
800 mm |
|
Màx. Alçada del motlle |
500 mm |
680 mm |
850 mm |
|
Min. Alçada del motlle |
180 mm |
280 mm |
350 mm |
|
Opcions de diàmetre de cargol |
A: 32 mm / B: 36 mm / C: 40 mm |
A: 45 mm / B: 50 mm / C: 55 mm |
A: 65 mm / B: 70 mm / C: 75 mm |
|
Velocitat d'injecció (-Cargol) |
185 cm3/s (estàndard) / 450 cm3/s (segons) |
310 cm3/s (estàndard) / 600 cm3/s (segons) |
580 cm3/s (estàndard) / 800 cm3/s (segons) |
|
Màx. Pressió d'injecció |
2.350 bar |
2.150 bar |
2.000 bar |
|
Traç d'expulsió |
120 mm |
160 mm |
200 mm |
|
Força d'expulsió |
42 kN |
78 kN |
110 kN |
Característiques clau
Capacitat de moviment paral·lel:La plastificació elèctrica s'executa simultàniament amb l'obertura del motlle, els moviments d'expulsió i les operacions d'extracció del nucli-. Això redueix el temps total del cicle entre un 15% i un 25%.
Injecció elèctrica de -servo tancat: A high-torque servo motor directly drives the ball screw for injection acceleration (>2.0G). Els transductors de pressió proporcionen retroalimentació-en temps real a velocitats de mostreig d'1 kHz.
Platina rígida i estructura de subjecció hidràulica:Els plats optimitzats per a l'anàlisi d'elements finits (FEA) minimitzen la deflexió amb un tonatge complet. La subjecció hidràulica manté una distribució constant de la tensió entre les barres-de lligam, allargant la vida útil de l'eina del motlle.
Recuperació d'energia activa:L'energia del fre generada durant les fases de desacceleració retorna al circuit de potència, disminuint la càrrega tèrmica a l'armari i reduint l'ús elèctric.
Opcions d'-Àrea de motlle lliure d'oli:Les barres-de lligams i les platines de motlle utilitzen casquilles impregnades de grafit-autolubricant. Això elimina els lubricants líquids dins de la zona del motlle, satisfent les exigències de la sala blanca ISO Classe 7.
Avantatges tècnics
Arquitectura d'unitats híbrides
Els sistemes d'accionament independents gestionen exigències cinemàtiques específiques:
Eix elèctric (plastificació i injecció): elimina la pèrdua de fricció del fluid hidràulic durant la injecció d'alta-velocitat. El retard de resposta baixa de 50 ms (servovàlvules hidràuliques) a menys de 10 ms (servomotor elèctric).
Eix hidràulic (subjecció i tracció del nucli): ofereix una retenció precisa d'alta pressió-sense càrrega contínua del motor elèctric amb el parell de parada.
Compensació tèrmica i viscositat
Els canvis de viscositat de les resines en brut causats per les proporcions de rectificat o els canvis de temperatura del sòl de la botiga{0}}ambiental es corregeixen automàticament. Els sensors de pressió a l'interior del broquet mesuren la pressió de fusió real a la injecció màxima. El controlador modula la velocitat i els punts de transició V/P tret-a-tret per garantir un ompliment uniforme de la cavitat.
Gestió de l'oli hidràulic
Com que l'energia hidràulica es reserva per a la subjecció i l'expulsió, la capacitat total d'oli es redueix un 60% en comparació amb les configuracions hidràuliques-completes. Les temperatures de funcionament de l'oli es mantenen per sota dels 42 graus en plena producció, eliminant el refredament obligatori d'aigua-per als refrigeradors d'oli i allargant la vida útil del fluid hidràulic a més de 20.000 hores de funcionament.
Aplicacions típiques
Dispositius mèdics i diagnòstic
Components: connectors Luer lock, barrils de xeringa, xips microfluídics, puntes de pipeta, tubs de recollida de sang.
Requisits: compliment ISO Classe 7 de la sala neta, zero risc de contaminació d'oli, línies de separació-sense flaix, variació del pes del tir per sota del 0,05%.
Embalatge de-paret fina
Components: envasos d'aliments, taps-inviolables, vials mèdics, tancaments cosmètics.
Requisits: velocitats d'injecció que arriben als 800 mm/s, capacitat de pressió d'injecció de fins a 2.400 bar, temps de cicle inferiors a 3,5 segons.
Electrònica i òptica de precisió
Components: carcasses de lents per a telèfons intel·ligents, micro-connectors, mòduls de càmera, bases de relés.
Requisits: Tensió residual mínima, toleràncies dimensionals estretes (+/-0,005 mm), compatibilitat amb polímers de cristall líquid (LCP) i poliamides d'alta temperatura.
Compatibilitat de materials
|
Tipus de resina |
Interval de temperatura de processament |
Requisit de configuració de la màquina |
Aplicacions de destinació clau |
|
Polipropilè (PP) / Polietilè (PE) |
180 graus - 240 graus |
Cargol i barril nitrurats estàndard |
Embalatges de paret fina-, taps, tancaments |
|
Policarbonat (PC) / PMMA |
260 graus - 320 graus |
Barril bimetàl·lic, geometria de cargol de grau{0}òptic |
Lents, guies de llum, carcasses transparents |
|
LCP / PPA (30%–50% farcit de vidre) |
320 graus - 380 graus |
Cargol/punta de carbur de tungstè -resistents al desgast |
Micro-connectors electrònics, bobines |
|
ABS/PC-Aliatge ABS |
230 graus - 270 graus |
Cargol de capçal de mescla, escalfament de broquet equilibrat |
Revestiment interior d'automòbil, tancaments |
|
PEEK / PPS |
360 graus - 420 graus |
Escalfadors de ceràmica d'alta temperatura-, platines aïllades |
Peces industrials{0}}d'alt rendiment |
Opcions de configuració
Opcions de la unitat d'injecció
Servo{0}}elèctric estàndard: velocitats d'injecció de fins a 300 mm/s. Adequat per a peces tècniques, connectors d'automoció i emmotllament de precisió general.
Acumulador-Elèctric/hidràulic assistit: velocitats d'injecció de fins a 800 mm/s. Dissenyat per a motllures de paret-prima amb gruixos de paret inferiors a 0,4 mm.
Metal·lúrgies de barril de cargol:
Classe A: acer nitrurat per a resines no-abrasives sense farcir.
Classe B: Capa bimetàl·lica (1,5 mm de gruix) per a resines amb fins a un 30% de fibra de vidre.
Class C: Tungsten carbide lined barrel and screw for abrasive/corrosive materials (LCP, fluoropolymers, >30% farciment de vidre/mineral).
Integració bàsica-Pulling i Automatització
Tiradors hidràulics del nucli: configuracions de col·lectors de 2 a 4 circuits muntades en platines mòbils o fixes.
Servo-tracció del nucli impulsat: accionaments elèctrics independents del nucli per a un seguiment precís de la posició sense connexions hidràuliques.
Interfícies Euromap/SPI: les interfícies Euromap 63 i Euromap 73 són estàndard per a una integració perfecta de robots plug-and-play i pick-i-places.
Fabricació i control de qualitat
Mecanitzat de platina:Les platines es fan de ferro dúctil (GGG50/QT500-7) i es mecanitzen en centres de mecanitzat CNC horitzontals de 5 eixos en una única configuració per mantenir toleràncies paral·leles a 0,02 mm/m.
Acabat-barra de corbata:Les barres d'acer d'alta -tracció-de 42CrMo4 se sotmeten a un enduriment per inducció (HRC 55–58) i un cromat dur- (0,03 mm de gruix) seguit d'un rectificat sense centres.
-Auditoris de qualitat en línia:
Calibració de l'interferòmetre làser: mesura la precisió de la posició al llarg del cargol de bola d'injecció i el recorregut del plat.
Inspecció de soldadura per ultrasons: verifica la integritat estructural de tots els elements de fosa{0}}que suporten tensió.
Funcionament en sec continu de 48 hores: cada màquina completa un cicle de funcionament continu de 48 hores a la velocitat màxima del cicle sec, seguit d'una prova de pressió d'oli calent de 4 hores abans de l'enviament.
Personalització i suport OEM
Els equips d'enginyeria de fàbrica gestionen les especificacions personalitzades directament:
Lliurament de la barra-de corbata personalitzada:Mides de platina ampliades i espai-entre barres de lligam ampliat per a motlles de canal calent-de gran mida o complexos.
Llum diürna i traç estès:Longituds de traç personalitzades per a peces d'embutició profunda-o motlles d'apilament de diverses-etapes.
Integració multi-material/multi-tret:Unitats d'injecció secundàries i terciàries (forma de L-, Piggyback o col·locació vertical) per a aplicacions d'emmotllament de dos-tirs (2K).
Integració de programari:Arquitectura PLC oberta (plataformes Beckhoff / Keba) amb mòduls de programari personalitzats per al seguiment de perfils de pressió especialitzat i la gestió automatitzada de rebutjos.
Què haurien de proporcionar els compradors per a una cotització
Proporcionar els paràmetres següents del projecte accelera les avaluacions tècniques i els canvis de pressupost:
Detalls de la part:Dibuixos 2D/fitxers CAD 3D (STEP, IGES), rangs de gruix de paret i pes de les peces.
Especificacions del material:Designació de grau, fabricant de resina, índex de flux de fusió (MFI), taxes de contracció i proporcions d'ompliment (vidre/mineral%).
Especificacions del motlle:Nombre de cavitats, dimensions del motlle (Llarg x Amplada x Altura), pes, requisits de potència/zona del canal calent i distribució del nucli-.
Requisits de producció:Temps de cicle objectiu, volum de sortida diari, requisits de l'entorn de la sala blanca (si escau) i plans d'integració d'automatització.
Preguntes freqüents
P: En què es diferencia una màquina d'emmotllament per injecció híbrida d'una màquina elèctrica-completa?
A: Hybrid machines combine electric drives for high-frequency, continuous movements (plasticizing and injection) with hydraulic systems for static holding tasks (clamping force and core movement). Full-electric machines rely on electric servomotors for all axes, which increases component wear and cost when high clamp forces (>500 tones) o es requereixen altes pressions de retenció contínues.
P: Quin programa de manteniment es requereix per al sistema de conducció híbrid?
R: L'accionament del cargol de boles requereix la substitució dels-cartutxos de lubricació automàtica cada 4.000 hores de funcionament. El circuit hidràulic consumeix menys oli que els sistemes convencionals; La substitució de fluids i els canvis de filtre es programen cada 10.000 a 12.000 hores de funcionament en condicions normals.
P: Quin és el temps de lliurament típic dels models estàndard i personalitzats?
R: Els models de tonatge estàndard (de 100 a 300 tones) s'envien en un termini de 30 a 45 dies després de la signatura final del dibuix-. Les unitats personalitzades-com les que presenten dissenys especialitzats de platina, paquets d'acumuladors d'alta-velocitat o configuracions de diversos-components-necessiten entre 60 i 90 dies.
P: Aquesta màquina pot connectar-se amb els controladors de cèl·lules d'automatització existents?
A: Sí. Els sistemes estan equipats amb els protocols Euromap 63, Euromap 73 i OPC UA (Euromap 77) per a la integració amb sistemes SCADA centralitzats, equips perifèrics i braços robòtics.
P: Com es garanteix la consistència del pes del tir durant llargues tirades de producció?
R: El control de llaç-tancat-en temps real fa un seguiment de la posició, la velocitat i la pressió d'injecció mitjançant codificadors lineals òptics i transductors de fusió. El controlador ajusta la pressió d'injecció i els perfils de velocitat de manera dinàmica cada mil·lisegon per compensar els canvis tèrmics ambientals i les variacions del lot de matèries primeres.
Etiquetes populars: Màquina d'emmotllament per injecció híbrida d'alta precisió, fabricants de màquines d'emmotllament per injecció híbrids d'alta precisió de la Xina, proveïdors, fàbrica