


Grans màquines d'emmotllament per injecció
Gran fabricant de màquines d'emmotllament per injecció
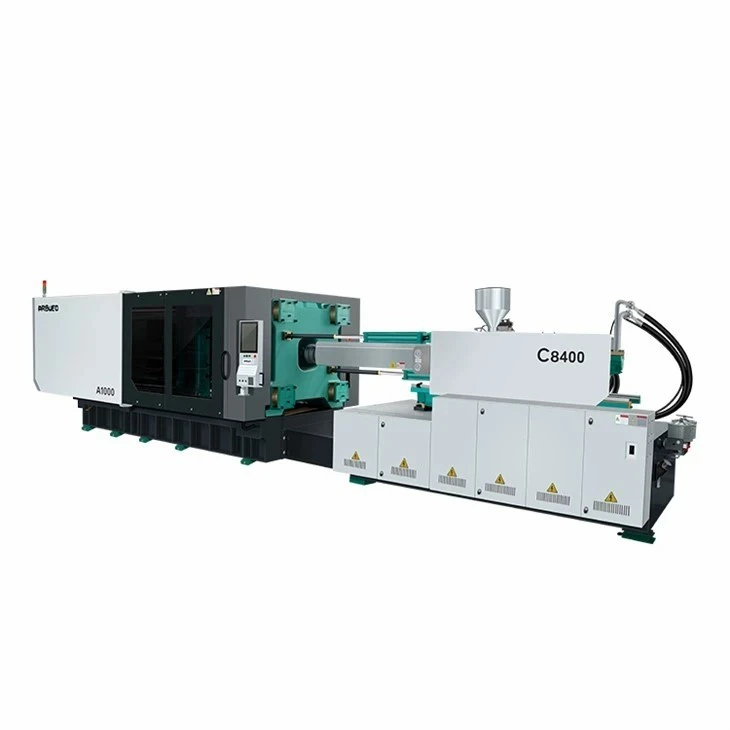
Large injection molding machines (clamping force >= 450 tones/4.500 kN) processen components termoplàstics a granel en els sectors de l'automoció, l'embalatge, la logística i els electrodomèstics. El funcionament de motlles pesats requereix rigidesa estructural, paral·lelisme precís del plat, moviment estable del plat i arquitectures d'accionament hidràuliques o híbrides -eficients energèticament.
Aquesta guia ofereix configuracions tècniques, dimensions de platina, espai-de lligams i capacitats de tir a les nostres plataformes de maquinària de gran-tonatge. Ajuda els fabricants d'eines, enginyers de fabricació i directors d'adquisicions a fer coincidir les dimensions del motlle, els requisits de flux de resina i els objectius de temps de cicle amb les especificacions de la màquina.


Visió general de la màquina d'emmotllament per injecció gran
Els sistemes d'emmotllament per injecció de gran -tonatge utilitzen estructures híbrides de dues-platines hidràuliques/servo-elèctriques o mecanismes de subjecció mecànics optimitzats de cinc-punts dobles-.
Arquitectura de fixació
Sistemes de dos-planxes: utilitzeu cilindres de travessa hidràulics directes per al moviment de platines d'alta-velocitat, combinats amb quatre femelles de bloqueig de-barres d'unió i cilindres de tonatge hidràulic de-carrera curta. Aquest disseny elimina el desgast dels enllaços de commutació, redueix l'empremta de la màquina entre un 20% i un 30% en comparació amb tres-configuracions de platina i proporciona un accés posterior sense obstruccions per a l'extracció de peces automatitzada.
Sistemes de commutació de cinc-punts: utilitzeu enllaços de commutació mecànics equilibrats impulsats per unitats servo-hidràuliques. Aquests sistemes ofereixen un moviment ràpid del plat, una desacceleració cinètica natural abans de tocar el motlle i un bloqueig-eficient energètic durant les fases de refrigeració.
Arquitectura d'injecció
Les unitats d'injecció equilibrada de doble-cilindre eliminen el parell d'inclinació de les guies lineals durant la injecció d'alta-pressió (fins a 2.200 bar).
Els conjunts de cargol i canó nitrurats o bimetàl·lics manipulen resines reforçades amb fibra de vidre-(PP{-GF30, PA66-GF30), aliatges estructurals i polímers reciclats.
Els sistemes de bombes hidràuliques servo-elèctriques o-de desplaçament variable proporcionen un control precís de la velocitat i la pressió de bucle tancat-, mantenint la repetibilitat de la injecció en un +/- 0.1%.
Gamma de màquines
El nostre equip de gran-tonatge es classifica en quatre línies estructurals diferents basades en la força de subjecció, el sistema d'accionament i les aplicacions objectiu:
|
Sèrie |
Interval de força de subjecció |
Sistema de pinces |
Tipus de conducció |
Enfocament tècnic primari |
|
Sèrie HT-T |
450T - 1,000T |
Canvi de 5 punts |
Servo-hidràulic |
Peces grans generals, contenidors-de gran profunditat, caixes industrials. |
|
Sèrie HD-TP |
600T - 3,200T |
Dos-plats |
Servo-hidràulic/híbrid |
Para-xocs d'automoció, taulers de comandament, caixes de palets grans, instal·lacions d'empremta reduïda. |
|
Sèrie HS-PET |
450T - 800T |
Commuta-resistent |
Servo{0}}alt flux |
Producció de preformes de PET (fins a 128 cavitats), unitats especialitzades de plastificació d'alt-parell. |
|
HE-Sèrie elèctrica |
450T - 900T |
Servo-elèctric |
Totalment elèctric/híbrid |
Embalatge mèdic per a sala blanca, guies de llum òptiques, peces d'automòbils de paret fina-ultra{0}}precisa. |
Llista de productes
Màquina d'emmotllament per injecció de dues plaques HD-600TP
Força de subjecció: 6.000 kN (600 tones)
Llibre-de la barra de corba (H x V): 920 x 850 mm
Màx. Pes del tir (PS): 2.850 g
Diàmetre del cargol: 80 / 90 / 100 mm
Característica clau: disseny d'empremta compacta amb mecanisme de barra directa-bloqueig-; inclou un control de-bucle tancat proporcional per a seqüències d'extracció-de nucli.
Màquina de commutació de cinc punts HT-800T
Força de subjecció: 8.000 kN (800 tones)
Llibre-de la barra (H x V): 1.060 x 980 mm
Màx. Pes del tir (PS): 4.320 g
Diàmetre del cargol: 95 / 105 / 115 mm
Característica clau: platines de tipus-caixa de rigidesa-alta dissenyades mitjançant l'anàlisi d'elements finits (FEA) per minimitzar la deflexió de la platina amb un gran tonatge.
Màquina HD-1200TP de dues plaques
Força de subjecció: 12.000 kN (1.200 tones)
Espai lliure de la barra-de lligam (H x V): 1.320 x 1.200 mm
Màx. Pes del tir (PS): 7.800 g
Diàmetre del cargol: 115 / 125 / 135 mm
Característica clau: retracció-automàtica de la barra d'unió (costat superior no-de l'operador) per a la càrrega lateral-simplificada d'eines d'automoció grans.
HD-1800TP Automotive-Màquina de dos plats de grau
Força de subjecció: 18.000 kN (1.800 tones)
Espai lliure de la barra-de lligam (H x V): 1.600 x 1.450 mm
Màx. Pes del tir (PS): 14.200 g
Diàmetre del cargol: 140 / 155 / 170 mm
Característica clau: perfil d'injecció en diverses-etapes amb control seqüencial sincronitzat de la porta de la vàlvula (fins a 16 zones pneumàtiques/hidràuliques).
Màquina industrial pesada HD-2500TP
Força de subjecció: 25.000 kN (2.500 tones)
Espai lliure de la barra-de lligam (H x V): 1.900 x 1.700 mm
Màx. Pes del tir (PS): 22.500 g
Diàmetre del cargol: 165 / 180 / 200 mm
Característica clau: cilindres de plastificació dobles amb opció d'accionament de cargol elèctric; capaç de fondre polímers{0}}contínuament d'alt volum per a contenidors i palets de residus logístics.
Màquina estructural ultragran HD-3200TP
Força de subjecció: 32.000 kN (3.200 tones)
Espai lliure de la barra-de lligam (H x V): 2.200 x 1.950 mm
Màx. Pes del tir (PS): 35.000 g
Diàmetre del cargol: 190 / 210 / 230 mm
Característica clau: estructura de platina reforçada amb compensació d'inclinació activa de la platina, dissenyada per a motllures exteriors d'automòbils de diverses cavitats-i cambres d'utilitat civil.
Característiques tècniques clau
Rigidesa de l'estructura de subjecció i anàlisi d'elements finits (FEA)
La deformació de la platina sota el màxim tonatge provoca un desgast del motlle, el desgast de la línia de partició i un gruix de paret no-uniforme.
Les platines inclouen un reforç del marc de caixa-dissenyat mitjançant FEA per distribuir la força de subjecció de manera uniforme a tota la cara de muntatge del motlle.
El paral·lelisme de la placa es manté dins<= 0.08 mm/m under 100% clamping loads.
Les barres d'acer-crom-42CrMo d'alta-tensió- d'acer se sotmeten a enduriment per inducció i proves no-destructives ultrasòniques (NDT) per evitar esquerdes per fatiga sota tensions de càrrega cíclica.
Arquitectura de servo-accionament hidràulic
Accionat per servomotors síncrons d'imant permanent acoblat amb bombes d'engranatges internes.
Temps de resposta per a l'ajust dinàmic de pressió i velocitat:<= 30 ms.
El consum d'energia es redueix entre un 30% i un 55% en comparació amb les màquines tradicionals de bombes de desplaçament variable-, ja que la velocitat del motor cau a prop de zero durant les fases de manteniment i refrigeració.
Sistema de plastificació i resistència al desgast
Standard Barrel & Screw: 38CrMoAlA steel, ion nitrided to a depth of 0.5 - 0.8 mm (hardness >= 950 AT).
Opció bimetàl·lica (resines abrasives/corrosives): revestiment d'aliatge a base de níquel-dins del canó, combinat amb un esprai de carbur de tungstè-revestiment de vol de cargol soldat (duresa 60 - 65 HRC) per a una càrrega de fibra de vidre de fins a un 30%.
La geometria del cargol de barrera amb elements de barreja dispersius i distributius garanteix l'homogeneïtat tèrmica de la fosa dins de +/- 1.5 graus C.
Interfície d'automatització i control hidràulic de precisió
Les vàlvules proporcionals controlen la desacceleració d'obertura/tancament del motlle, les traccions del nucli i les seqüències d'expulsió.
Les xarxes de comunicació industrial EtherCAT/CANbus s'interfereixen directament amb transductors lineals (resolució de posició 0,01 mm).
Les interfícies estàndard Euromap 63 / Euromap 73 permeten la integració plug-and-play amb robots d'entrada-superior, recol·lectors de colades d'entrada-lateral, sistemes de subjecció de motlles magnètics i controladors de canal calent seqüencial.
Força de subjecció, mida del motlle i capacitat de tir
Per fer coincidir un motlle amb la màquina correcta, cal avaluar l'àrea projectada, l'alçada del motlle, l'espai lliure entre les barres-i la densitat de la resina.
Força de subjecció (kN)=[ Àrea projectada de la peça i del sistema de canals (cm2) x pressió mitjana de la cavitat (bar) ] / 100
Polímers amb alta viscositat (p. ex., PC, PMMA, PA-GF): requereixen pressions mitjanes de la cavitat de 400 - 700 bar.
Polímers amb baixa viscositat (p. ex., PP, PE, PS): requereixen pressions mitjanes de la cavitat de 250 - 450 bar.
Espai lliure entre les barres de lliga-(H x V): les distàncies horitzontals i verticals entre les barres-de lligam han de superar les dimensions de la placa exterior del motlle tret que la màquina tingui capacitats d'extracció de la barra-de lligadura superior.
Interval d'alçada del motlle (mínim/màxim): l'alçada total de la pila del motlle ha de quedar estrictament dins de la capacitat de llum diürna de la màquina:
Llum diürna màxima=Alçada màxima del motlle + carrera de subjecció
Carrera i força de l'expulsor: assegureu-vos que els pins d'expulsió hidràulic s'alineen amb les plaques d'expulsió del motlle i proporcionen força suficient per netejar les peces d'extrem-profund.
Per mantenir l'estabilitat tèrmica i evitar la degradació del polímer:
Massa de tir mínima: hauria de superar el 20% de la capacitat total de tir teòrica.
Massa màxima de tir: no ha de superar el 80% de la capacitat total de tir teòrica (calculada en PS de densitat equivalent rho=1.05 g/cm3).
Factor d'ajust de la densitat de la resina:
Capacitat de tir real (resina)=PS Capacitat de tir x ( Densitat de fusió de la resina objectiu / Densitat de fusió de PS )
Especificacions tècniques
|
Paràmetre |
Unitat |
HD-600TP |
HT-800T |
HD-1200TP |
HD-1800TP |
HD-2500TP |
HD-3200TP |
|
Força de subjecció |
kN |
6,000 |
8,000 |
12,000 |
18,000 |
25,000 |
32,000 |
|
Traç d'obertura |
mm |
950 |
1,050 |
1,350 |
1,650 |
1,950 |
2,250 |
|
Distància entre barres-de lligam (H x V) |
mm |
920 x 850 |
1,060 x 980 |
1,320 x 1,200 |
1,600 x 1,450 |
1,900 x 1,700 |
2,200 x 1,950 |
|
Màx. Llum del dia |
mm |
1,800 |
2,050 |
2,550 |
3,050 |
3,550 |
4,050 |
|
Min. / Màx. Alçada del motlle |
mm |
400 / 850 |
450 / 1,000 |
500 / 1,200 |
600 / 1,400 |
700 / 1,600 |
800 / 1,800 |
|
Diàmetre del cargol (B-opció) |
mm |
90 |
105 |
125 |
155 |
180 |
210 |
|
Relació L/D (B-opció) |
L/D |
22:1 |
22:1 |
23:1 |
23:1 |
24:1 |
24:1 |
|
Volum d'injecció |
cm3 |
2,860 |
4,110 |
7,420 |
13,580 |
21,500 |
33,350 |
|
Pes del tir (PS) |
g |
2,600 |
3,745 |
6,750 |
12,350 |
19,560 |
30,350 |
|
Pressió d'injecció (-Cargol B) |
bar |
1,850 |
1,780 |
1,820 |
1,750 |
1,700 |
1,650 |
|
Màx. Velocitat del cargol |
rpm |
160 |
140 |
120 |
105 |
90 |
75 |
|
Força d'expulsió |
kN |
160 |
200 |
280 |
400 |
550 |
700 |
|
Cursa d'expulsió |
mm |
250 |
300 |
350 |
400 |
450 |
500 |
|
Capacitat del dipòsit d'oli |
L |
900 |
1,200 |
1,800 |
2,600 |
3,500 |
4,800 |
Com seleccionar
La selecció d'equips d'injecció de gran -tonatge requereix avaluar els requisits mecànics, tèrmics i d'infraestructura de la planta. Seguiu aquesta seqüència de verificació d'enginyeria:
Calcula els requisits de tonatge mínim:
Estimar la superfície total projectada (inclosos els canals freds) i multiplicar-la per la pressió màxima de la cavitat específica del material-.
Comproveu les dimensions físiques de les eines:
Comproveu que les dimensions exteriors del motlle passen per l'espai lliure de la-barra d'unió. Assegureu-vos que l'alçada de la pila s'ajusti entre els límits d'alçada-mínim/màxim de tancament de la platina.
Avalueu les demandes de resina i plastificació:
Seleccioneu cargol estàndard o bimetàl·lic basat en additius abrasius (GF/Talc). Coincideix amb la relació L/D i els requisits de parell per garantir una homogeneïtat adequada de la fosa sense cisallament de la cadena de polímer.
Auditoria d'utilitats de fàbrica i capacitats del sòl:
Verifiqueu la capacitat de potència del transformador per a les càrregues màximes del motor i de la calefacció. Avalueu la capacitat d'elevació de la grua en funció del pes màxim del motlle/component de la màquina i inspeccioneu el gruix de la llosa per suportar càrregues estàtiques pesades.
Definiu les interfícies bàsiques-Pull & Automation:
Determineu els circuits d'extracció del nucli hidràulic-necessaris i seleccioneu els protocols d'interfície Euromap (Euromap 63, 73 o 84) per a l'automatització robòtica.
Aplicacions
Sector de l'Automoció
Peces: para-xocs davanters i posteriors, mòduls de guarnició de portes, quadres d'instruments, revestiments de pas de rodes.
Resines: PP + EPDM-TD20, PC/ABS, ABS, PA66 + 30% GF.
Requisit tècnic: baixa deflexió de la pinça per evitar el flaix a través de línies de separació amples, integració seqüencial de la porta de la vàlvula per al control de la línia de soldadura-, funció de darrere del nucli- per a l'emmotllament d'escuma microcel·lular (procés Mucell).
Embalatge industrial i logística
Peces:-caixes d'enviament retornables de gran resistència, caixes agrícoles, contenidors plegables de 1.000 litres, palets de plàstic.
Resines: polietilè d'alta-densitat (HDPE), copolímers d'impacte de polipropilè (PP-C).
Requisit tècnic: alta capacitat de plastificació (kg/h) per a un funcionament continu{0}de cicle ràpid; seqüències d'extracció de nuclis-multi-etapes- per a nuclis de diapositives complexos.
Electrodomèstics de consum i serveis ambientals
Parts: Tineres exteriors de rentadora, marcs principals de l'aire condicionat, papereres municipals de 120L/240L, cambres d'accés per cable.
Resines: HDPE, PP, ABS estructural.
Requisit tècnic: Rigidesa estructural per suportar llargs cicles de refrigeració sense deformació tèrmica; sistemes d'expulsió hidràulica de diversos-punts.
Fabricació, instal·lació i posada en marxa
Fabricació de precisió en plantes
Les estructures pesades se sotmeten a un recuit-d'alleujament de tensió en forns de tractament tèrmic-digitals abans del mecanitzat.
Les superfícies de la platina i els-perforats de les barres d'unió es mecanitzen en una única configuració en molins grans de sòl CNC-per preservar les toleràncies geomètriques.
Control de qualitat i proves d'acceptació de fàbrica (FAT)
Cada màquina se sotmet a un cicle de proves de funcionament en sec de 24-hores a la velocitat màxima de funcionament abans de l'enviament.
Els interferòmetres làser verifiquen l'alineació del plat i la repetibilitat del moviment. Les línies hidràuliques es posen a prova de pressió-a 1,5 vegades la pressió de treball per evitar fuites.
Logística, instal·lació i proves d'acceptació del lloc (SAT)
Logística: s'envien com a sub-conjunts modulars (unitat de subjecció, unitat d'injecció, grup d'energia hidràulica) en bastidors-plans i contenidors-oberts.
Instal·lació: anivellament de precisió amb suports de falca de-resistents en terres de formigó industrial armat (gruix mínim de formigó: 250 - 300 mm).
Posada en funcionament: la-verificació in situ inclou el rentat de la neteja de l'oli hidràulic (estàndard ISO 4406 16/14/11), el calibratge de les zones de calefacció, l'alineació dels tancaments de-barres d'unió i les proves d'integració completa amb les eines i l'automatització del motlle del client.
Personalització i OEM
Oferim modificacions mecàniques, hidràuliques i de programari personalitzades per integrar les nostres màquines grans en cèl·lules de fabricació especialitzades:
Llum diürna ampliada i alçada del motlle augmentada:Extensions de platina i barres d'unió-allargades per a aplicacions d'emmotllament-profund (p. ex., papereres, dipòsits profunds).
Sistemes d'extracció de-barres de corba:L'extracció de barres d'unió-hidràulica a les posicions superiors o laterals permet la càrrega horitzontal del motlle on es restringeix l'espai lliure de la grua.
Unitats de plastificació especialitzades:
Barrils bimetàl·lics d'alt-desgast per manejar fins a un 50% de fibra de vidre o càrrega de farciment mineral.
Cargols-resistents a la corrosió (acer-inconel o cromat) per processar PVC i polímers-ignifugs.
Barrils ventilats per processar resines higroscòpiques sense pre{0}}assecat.
Actualitzacions multi-material/co-injecció:Unitats d'injecció secundàries modulars (piggyback, en forma de L-o disseny vertical) amb control de taula giratòria integrat per a l'emmotllament multi-shot.
Màquines relacionades
Per donar suport als requisits de processament especialitzats, oferim plataformes de màquines complementàries:
Totes les-màquines d'emmotllament per injecció elèctriques (100T - 450T):
Sistemes ultra-preciss i preparats per a sales netes-dissenyats per a components mèdics i òptics amb zero risc de contaminació d'oli.
Màquines multi-color/multi-components (150T - 1,600T):
Taules rotatives integrades o plaques índexs per a il·luminació d'automòbils de diversos-materials i segells d'adherència suau-.
Sistemes de preformes PET (250T - 800T):
Plataformes-construïdes d'alta-velocitat, equipades amb unitats de plastificació d'alt-parell, tecnologia de platina refrigerada i automatització de post-refrigeració dedicada.
Equips auxiliars i automatització:
Servorobots, sistemes de transport de material centralitzats, mescladors gravimètrics i controladors de temperatura del motlle calibrats per a un rendiment de resina de gran-volum.
PMF
Som fabricants i proveïdors professionals de grans màquines d'emmotllament per injecció a la Xina, especialitzats en oferir un servei personalitzat d'alta qualitat. Us donem una càlida benvinguda a màquines d'emmotllament per injecció grans a l'engròs a la venda aquí des de la nostra fàbrica. Per consultar preus, poseu-vos en contacte amb nosaltres.