


Màquines d'emmotllament per injecció d'alta velocitat
Màquines d'emmotllament per injecció d'alta-velocitat per a la producció de-paret fina i cicle alt-
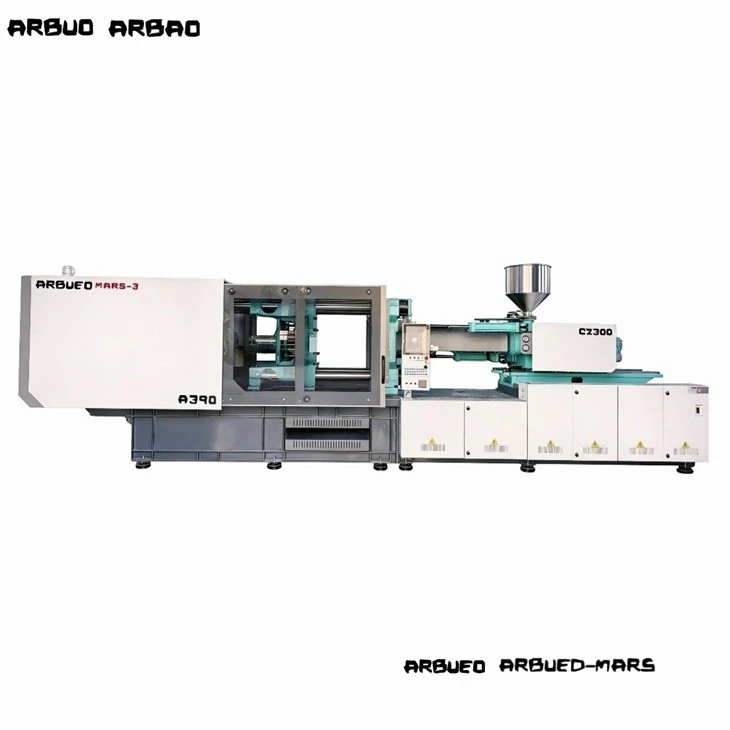
Les màquines d'emmotllament per injecció d'alta velocitat estan dissenyades específicament per a envasos de paret fina-, consumibles mèdics, envasos de menjar ràpid- i components electrònics de gran-volum que requereixen temps de cicle ràpids de menys de 5 segons. Les unitats d'injecció estàndard lluiten amb la uniformitat de la fusió i la resposta dinàmica quan es requereix injectar a velocitats superiors a 250 mm/s. Mitjançant la incorporació d'acumuladors hidràulics, servohidràulics d'alta-resposta o accionaments elèctrics complets{-i estructures mecàniques reforçades, els equips d'injecció d'alta-velocitat ofereixen una consistència estable-a-de tir a{11}}, redueix el pes de la peça gràcies a les capacitats de producció de paret{{12}prima i menors.


Descripció general de la màquina d'emmotllament per injecció d'alta velocitat
Per abordar les diferents infraestructures de fàbrica, els costos energètics i els requisits de les sales netes, les màquines-d'alta velocitat es construeixen en tres configuracions d'accionament principals:
Acumulador hidràulic assistit:
Utilitza un sistema de servo-bomba combinat amb acumuladors de nitrogen d'alta-pressió. Els acumuladors emmagatzemen energia durant les fases sense-injecció i es descarreguen instantàniament durant la injecció, aconseguint una gran velocitat sense necessitat de motors de bomba principal excessivament grans.
Accionament elèctric-complet:
Impulsat per servomotors de CA independents d'alta resposta-per injecció, plastificació, subjecció i expulsió. Ofereix una resposta dinàmica, zero riscos de contaminació d'oli hidràulic, compatibilitat amb sales netes i capacitats de moviment paral·lel per a temps de cicle ràpids.
Unitat híbrida:
Combina una unitat de plastificació accionada per servo{0}}electricitat (que permet la recuperació contínua durant l'obertura del motlle) amb la injecció i la subjecció d'un acumulador hidràulic. Proporciona una solució equilibrada per a altes taxes de fusió i requisits d'alta força d'injecció.
Descripció general de la màquina d'emmotllament per injecció d'alta velocitat
L'emmotllament per injecció d'alta velocitat difereix fonamentalment de l'emmotllament per injecció estàndard en la resposta hidràulica, la rigidesa mecànica i la gestió tèrmica. Les màquines estàndard depenen del subministrament de flux-de la bomba, que permeten velocitats d'injecció entre 80 mm/s i 150 mm/s. Els sistemes d'alta-velocitat utilitzen acumuladors hidràulics-carregats de nitrogen o accionaments elèctrics dinàmics per assolir velocitats d'injecció de fins a 800 mm/s amb temps d'acceleració inferiors a 30 mil·lisegons.
|
Característica |
Màquina d'injecció estàndard |
Màquina d'injecció d'alta velocitat |
|
Velocitat d'injecció |
80 - 150 mm/s |
300 - 800 mm/s |
|
Interval de temps de cicle |
15 - 60 segons |
2.5 - 12 segons |
|
Resposta de fixació |
Control de vàlvula proporcional estàndard |
Servovàlvules direccionals d'alta-velocitat / moviment de commutació de guia lineal |
|
Rigidesa del plat |
Ferro colat nodular estàndard |
L'anàlisi d'elements finits (FEA) optimitza les platines de caixes de càrrega pesada- |
|
Unitat de plastificació |
Motor hidràulic estàndard |
Servomotor d'alt-parell amb refrigeració de cargol-de doble capa |
|
Aplicacions primàries |
Industrial general, adorns d'automoció, articles per a la llar pesats |
Envasos de paret fina-, envasos IML, xeringues mèdiques, lents òptiques |
Llista de productes
Sèrie d'embalatge d'alta velocitat HS-180
Força de subjecció: 1.800 kN (180 tones)
Velocitat d'injecció: Fins a 500 mm/s
Espaiat entre barres d'unió: 510 × 510 mm
Aplicació principal: envasos d'aliments de paret fina de 4-cavitats, tapes d'envasos.
HS-280 High-Cycle IML Edition
Força de subjecció: 2.800 kN (280 tones)
Velocitat d'injecció: Fins a 600 mm/s
Espaiat entre barres d'unió: 620 × 620 mm
Aplicació principal:-Etiquetatge de motlles (IML) en pots de iogurt, caixes-de menjar ràpid integrades amb automatització-d'entrada lateral.
HS-380 Especificació de sala blanca mèdica
Força de subjecció: 3.800 kN (380 tones)
Tipus d'accionament:-Elèctric complet / Preparat per a sala blanca classe 7 ISO
Espaiat entre barres d'unió: 720 × 720 mm
Aplicació principal: barrils de xeringues multi-cavitats, puntes de pipeta, tubs de recollida de sang.
Sèrie de components electrònics d'alta precisió HS-480
Força de subjecció: 4.800 kN (480 tones)
Velocitat d'injecció: 450 mm/s amb control de pressió de llaç-tancat
Espaiat entre barres de corda: 810 × 810 mm
Aplicació principal: plaques guia-de llum, micro-connectors, lents òptiques d'automòbil.
Sistema d'embalatge de múltiples cavitats HS-550
Força de subjecció: 5.500 kN (550 tones)
Capacitat de l'acumulador: acumuladors de nitrogen d'alta pressió-duals de 50 L
Espaiat entre barres d'unió: 880 × 880 mm
Aplicació principal: tasses de beguda de paret prima de 16-cavitats i 32 cavitats, envasos de lactis.
Unitat de cicle ràpid HS-650 Heavy-
Força de subjecció: 6.500 kN (650 tones)
Estructura de platina: platina de caixa reforçada amb suport de guia lineal sobre platina mòbil
Espaiat entre barres d'unió: 980 × 980 mm
Aplicació principal: caixes de-gran format, safates logístiques, galledes industrials de diverses-cavitats.
Característiques tècniques clau
Sistema d'injecció d'acumulador hidràulic:Les servovàlvules de -bucle tancat combinades amb acumuladors de gas d'alta-pressió permeten una acceleració instantània fins a la velocitat màxima d'injecció en 25 ms, mantenint la velocitat lineal a través de perfils de pressió en diverses-etapes.
Caixa rígida-Disseny de platina:La deformació de la platina es redueix al mínim amb el tonatge de subjecció total mitjançant l'optimització de l'anàlisi d'elements finits (FEA), assegurant una distribució uniforme de la força de subjecció en motlles de múltiples-cavitats i allargant la vida del nucli del motlle.
Guies lineals per a platina mòbil:La platina mòbil es recolza sobre uns rails de guia lineals resistents-en lloc de lliscar sobre barres d'unió. D'aquesta manera, s'elimina la contaminació del lubricant de la-barra de corda i es redueix la fricció, aconseguint una resposta de moviment més ràpida i una precisió d'alineació millorada.
Plastificació de servo{0}parell elevat:Els servomotors d'accionament directe-accionen la rotació del cargol de manera independent durant l'obertura del motlle i l'expulsió de les peces (recuperació síncrona), reduint els temps de cicle globals.
Cargol i canó bimetàl·lics:Les geometries de cargol especialitzades amb relacions L/D de 22:1 a 24:1 presenten un revestiment bimetàl·lic totalment volat (aliatge de carbur de tungstè) per manejar altes velocitats de cisalla i additius abrasius sense degradació tèrmica.
Controlador de bucle tancat-en temps real-:El controlador industrial de -temps de resposta de 0,5 ms supervisa els interruptors de pressió de la cavitat, la posició d'injecció mitjançant codificadors òptics lineals i la retroalimentació de la vàlvula proporcional per a la regulació contínua del procés.
Velocitat d'injecció, temps de cicle i producció de cicle elevat{0}}
L'emmotllament per injecció d'alta-velocitat requereix sincronitzar totes les fases de la seqüència d'emmotllament per reduir els temps totals del cicle sec.
Comparació de seqüències i desglossament del moviment paral·lel
Seqüència de màquina estàndard (cicle total de 18,0 s):
Tancament del motlle: 2,0 s
Injecció i retenció: 4,0 s
Refrigeració i plastificació (seqüencial): 8,0 s
Motlle obert: 2,5 s
Expulsió de peces: 1,5 s
Seqüència de màquina d'alta velocitat (cicle total de 4,2 s):
Tancament del motlle: 0,6 s
Injecció: 0,4 s
Manteniment i refrigeració: 2,0 s (la plastificació es produeix en paral·lel durant aquesta fase)
Motlle obert: 0,7 s
Tret-IML/Expulsió: 0,5 s
Factors d'optimització
Velocitat d'injecció i canvi de pressió: altes velocitats d'injecció (fins a 800 mm/s) omplen les seccions de paret primes (per exemple, 0,4 mm de gruix de paret) abans que la fusió del polímer es solidifiqui. Els temps de resposta de commutació V/P (velocitat a pressió) inferiors a 2 ms eviten la variació del flaix i del coixí.
Optimització del cicle sec: les vàlvules proporcionals d'alt flux-i els mecanismes de subjecció de doble-cilindre redueixen els temps del cicle sec mecànic a menys d'1,5 segons per a bastidors de -tonatge mitjà.
Implementació del moviment paral·lel: l'expulsió, la tracció del nucli-i la plastificació del cargol funcionen simultàniament durant l'obertura del motlle, eliminant els retards de la fase inactiva.

Especificacions tècniques
|
Paràmetre / Model |
HS-180 |
HS-280 |
HS-380 |
HS-550 |
|
Força de subjecció (kN) |
1,800 |
2,800 |
3,800 |
5,500 |
|
Espai lliure de la barra d'unió (H×V) (mm) |
510 × 510 |
620 × 620 |
720 × 720 |
880 × 880 |
|
Carrera màxima de la platina (mm) |
480 |
580 |
680 |
850 |
|
Diàmetre del cargol (mm) |
35 / 40 |
45 / 50 |
55 / 60 |
70 / 80 |
|
Relació L/D |
22:1 |
23:1 |
24:1 |
24:1 |
|
Velocitat màxima d'injecció (mm/s) |
500 |
600 |
600 |
450 |
|
Pressió d'injecció (màx.) (bar) |
2,200 |
2,100 |
2,000 |
1,850 |
|
Velocitat de plastificació (PS) (g/s) |
32 |
58 |
92 |
145 |
|
Temps de cicle sec (s) |
1.3 |
1.6 |
1.8 |
2.4 |
|
Capacitat del dipòsit d'oli (L) |
350 |
500 |
650 |
950 |
|
Dimensions de la màquina (L×W×H) (m) |
5.2 × 1.6 × 2.0 |
6.3 × 1.8 × 2.2 |
7.4 × 2.0 × 2.4 |
8.8 × 2.3 × 2.6 |
Com seleccionar
La selecció de la màquina correcta requereix que la geometria de la peça coincideixi, el comportament del flux de polímers i la integració de l'automatització:
Calcula la taxa d'injecció i el gruix de la paret
Avalueu la relació entre la longitud del flux i el gruix (relació L/T).
Si la relació L/T > 150:1: seleccioneu una configuració elèctrica-acumulada o completa-amb una velocitat d'injecció superior o igual a 400 mm/s.
Si la relació L/T és inferior o igual a 150:1: n'hi ha prou amb una màquina hidràulica -alta resposta- estàndard.
Determinar el tonatge requerit
Calculeu la força de tancament mínima:
Àrea projectada (cm2)×Factor de cavitat del material (0,5-0,8 tones/cm2)=Força de subjecció mínima (tones)
Avalueu els paràmetres de l'automatització i el cicle sec
Si el temps de cicle objectiu és < 5 segons o requereix IML Robotics: Seleccioneu una sèrie de guies lineals equipades amb un motor de plastificació síncron.
Si s'aplica el temps de cicle estàndard: utilitzeu un marc de subjecció d'alta velocitat{0}}estàndard.
Criteris de selecció clau
Relació entre la longitud del flux i el gruix (L/T):
Si la relació L/T de la peça supera els 200:1 (comú en contenidors de paret-de 0,35 mm a 0,5 mm de gruix), la velocitat d'injecció estàndard condueix a trets curts. Seleccioneu models d'acumuladors d'alta pressió-que proporcionin una velocitat superior o igual a 500 mm/s.
Mida del tir vs. capacitat del canó:
Per a aplicacions de cicle elevat-, la mida del tir hauria de romandre idealment entre el 20% i el 60% de la capacitat total del barril. Això evita la degradació de la resina causada per temps de residència llargs o per una recuperació massa ràpida de la resina no fos{-.
Distància de la barra de corba i dimensions del motlle:
Assegureu-vos que hi hagi un espai adequat entre les barres d'unió per acomodar els braços d'automatització d'-entrada-in-molt d'etiquetatge (IML) o plaques de refrigeració de motlles de-cavitat alta.
Velocitat i carrera d'expulsió:
Verifiqueu que la força i la velocitat de l'ejector hidràulic o servocoincideixin amb els requisits de caiguda de les peces o amb les velocitats d'extracció del robot d'alta -velocitat.
Aplicacions
Productes: pots de margarina, bols d'un sol ús, tasses de te amb llet, tapes de tancament.
Materials: PP alt índex de flux de fusió (MFI 30–100), PS.
Requisits: velocitat d'injecció > 400 mm/s, gruix de paret fins a 0,35 mm, claredat òptica-sense tensió, cicles de refrigeració ràpids.
Productes: barrils de xeringues, varetes d'èmbol, puntes de pipetes, tubs d'assaig, plaques de Petri.
Materials: -PP de grau mèdic, policarbonat (PC), PET.
Requisits: compliment de la sala blanca ISO Classe 7/8, àrea del plat lliure d'oli-, alta repetibilitat del pes de múltiples-cavitats (variació < 0,2%).
Productes: galledes de pintura, gelats, envasos de cosmètics.
Materials: PP, PE.
Requisits: precisió de posicionament de la platina (±0,05 mm) per coordinar-se amb la col·locació del robot d'entrada-lateral-d'alta velocitat.
Productes: marcs interns del telèfon mòbil, plaques de guia de llum òptica, micro-connectors.
Materials: LCP, PBT, PA66+GF, PC.
Requisits: velocitat d'injecció de llaç-tancat i control de pressió de retenció per eliminar el flaix i la deformació en geometries primes.
Fabricació i control de qualitat
Els estàndards de producció de fàbrica determinen la longevitat, l'estabilitat i la repetibilitat de la màquina en condicions de cicle ràpid-contínu.
Mecanitzat estructural: les bases i platines de les màquines es fan amb ferro dúctil (GGG50/GGG60) i s'alleugen la tensió- mitjançant un tractament tèrmic abans de ser mecanitzats en centres de mecanitzat CNC de 5 eixos en una única configuració. Això garanteix la perpendicularitat i el paral·lelisme dins de 0,03 mm.
Muntatge i proves hidràuliques: les línies hidràuliques d'alta-pressió utilitzen canonades dures amb accessoris de brida de tipus -segell suau- per evitar fuites de fluids causades per ones de xoc d'alta-freqüència. Els nivells de càrrega de l'acumulador de nitrogen se sotmeten a un seguiment de la caiguda de pressió durant 72 hores.
Equips d'inspecció de qualitat:
Interferòmetres làser de Renishaw: calibra la precisió de posició del plat, la repetibilitat de la fixació i la linealitat de la carrera.
Detectors de defectes per ultrasons: comprova les planxes i les barres d'unió de ferro colat nodulars per detectar micro-esquerdes o buits interns.
Equips d'imatge tèrmica: supervisa la distribució de la temperatura entre components electrònics, servoaccionaments i col·lectors d'oli hidràulic durant les proves de càrrega.
Funcionament de-càrrega completa-: cada màquina se sotmet a una prova de cicle sec continu de 48-hores-i una prova de càrrega a pressió completa de 12 hores abans de l'enviament per verificar l'equilibri tèrmic i l'estabilitat hidràulica.
Personalització i OEM
Els dissenys de maquinària es poden adaptar per satisfer els requisits especialitzats de la línia de producció:
Personalització de la unitat d'injecció:
Geometries de cargol personalitzades (cargols de barrera, capçals de mescla, recobriments resistents a la corrosió{0}}) per a materials especialitzats com ara PLA, PCR (resina reciclada post-consum) o compostos d'enginyeria farcits.
Adaptació de sala blanca:
Zones de subjecció tancades, cobertes d'acer inoxidable, casquilles de barres d'unió-sense oli i conductes d'extracció d'aire centralitzats per a configuracions de fabricació mèdica.

Obertura ampliada del motlle i llum del dia:
Traços de platina mòbil personalitzats i opcions de llum diürna ampliades per a motlles de contenidors d'embutició profunda-o instal·lacions de motlles apilats.
Integració d'automatització:
Interfícies EUROMAP 67/SPI instal·lades en fàbrica-, vàlvules d'aire-integrades, tiradors de nuclis i pantalles de control incrustades per a sistemes d'automatització IML d'entrada-lateral.
Màquines relacionades
Servo{0}}màquines d'emmotllament per injecció hidràuliques estàndard:
Dissenyat per a peces industrials generals, béns de consum i components d'automoció amb cicles > 15 segons.
Sistemes d'injecció de preformes de PET:
Sistemes especialitzats d'alt rendiment-optimitzats per a preformes de PET, amb plastificació contínua i refrigeració en diverses-etapes.
Màquines de dos-colors/multi-components:
Equipat amb unitats d'injecció dobles per a productes plàstics co-moltjats o multi-materials.
Sistemes d'equips auxiliars:
Assecadors deshumidificadors, dosificadors gravimètrics, controladors de temperatura del motlle i granuladors de ferralla automatitzats.
PMF

Sol·licitar un pressupost/consulta d'enginyeria
Obteniu un pressupost personalitzat d'equips i una estimació del temps de cicle
Proporcioneu les especificacions del vostre projecte a continuació. Els nostres enginyers d'aplicació revisaran les dimensions de la peça, els requisits de flux de resina i els temps de cicle objectiu per oferir una proposta tècnica i un pressupost a mida en 24 hores.
Som fabricants i proveïdors professionals de màquines d'emmotllament per injecció d'alta velocitat a la Xina, especialitzats en oferir un servei personalitzat d'alta qualitat. Us donem una càlida benvinguda a màquines d'emmotllament per injecció d'alta velocitat a l'engròs a la venda aquí des de la nostra fàbrica. Per consultar preus, poseu-vos en contacte amb nosaltres.