


Servomàquines d'emmotllament per injecció
↵
Fabricant de màquines d'emmotllament per injecció servo
La selecció d'equips d'emmotllament per injecció hidràulica per a la fabricació de volums mitjans--alts- requereix equilibrar els costos energètics, la precisió, els temps de cicle i la longevitat de la màquina. La moderna tecnologia hidràulica servo-elimina les ineficiències tèrmiques i elèctriques dels sistemes tradicionals de bombes de desplaçament-fix, alhora que proporciona l'estabilitat de la pinça i el parell elevat necessaris per a les resines d'enginyeria.
Aquesta guia tècnica descriu les especificacions de rendiment, les configuracions hidràuliques, les fórmules de dimensionament i les opcions mecàniques per als equips d'enginyeria, els gestors de compres i els directors d'operacions de la planta que avaluen la maquinària d'emmotllament per injecció servo per a l'augment d'escala industrial-o la modernització de les instal·lacions.


Descripció general de la màquina d'emmotllament per injecció servo
Una màquina d'emmotllament per injecció servo utilitza un sistema de servomotor de bucle tancat dinàmic-per conduir bombes internes de desplaçament-variable o fixa-. A diferència de les màquines hidràuliques convencionals on els motors d'inducció funcionen contínuament a RPM nominals independentment de la fase del procés, un sistema d'accionament servo-modula la velocitat i el parell del motor a l'instant en funció de les exigències de pressió i cabal-en temps real.
Durant les fases sense -acció-com ara el refredament, la pausa del motlle o l'expulsió robòtica-, el servomotor baixa a prop de les-rpm zero. Aquest canvi operatiu ofereix tres avantatges bàsics:
Estalvi d'energia:Redueix el consum elèctric hidràulic entre un 30% i un 70% en comparació amb els sistemes estàndard de desplaçament fix-.
Gestió tèrmica:Minimitza l'escalfament per fricció del fluid hidràulic, reduint els requisits d'aigua del refrigerador d'oli i allargant la vida útil de l'oli.
Repetibilitat:Manté els temps de resposta per sota dels 50 ms per a la pressió d'injecció de bucle tancat i el control de la posició, assegurant una variació del pes del tret-a-menys.
Configuracions de la màquina
UNITAT D'INJECCIÓ:
Servomotor i accionament
Cargol i canó nitrurat
Carril de guia lineal
UNITAT DE SUJETA:
Doble-Canvia cinemàtica
Placa d'acer fos (optimitzat per FEA)
Matriu hidràulic automàtic-Ajust d'alçada
SERVO-PACK D'ENERGIA HIDRÀULICA:
Servomotor de CA d'imant permanent
Bomba d'engranatges interna
Controlador de -resposta alta
Sistema de commutació-doble-de cinc punts: optimitza l'avantatge mecànic, oferint un ràpid desplaçament de la platina a baixa pressió i una força de bloqueig mecànica elevada al tancament final.
FEA-Plans de ferro dúctil optimitzat: plats de ferro de grafit esferoïdal dissenyats amb costelles estructurals de baixa-deflexió per garantir una distribució uniforme de la pressió de subjecció a la cara del motlle.
Sistema de lubricació automàtica: distribució de greix volumètrica centralitzada que proporciona lubricant mesurat per lligar-coixells de barres i passadors, reduint el desgast dels pins i la contaminació per partícules.
-Ajust d'alçada de la matriu hidràulica: ajust de l'alçada de la platina impulsada per engranatges- amb monitorització del codificador digital per a canvis ràpids de configuració del motlle.
Carro equilibrat de doble -cilindre: els cilindres d'accionament hidràulic duals apliquen forces axials equilibrades al carro del cargol durant la injecció per evitar la desalineació i la inclinació del broquet.
Cargol i canó bimetàl·lics/nitrurats: barril d'acer nitrurat SACM 645 estàndard amb opcions per a revestiments bimetàl·lics de carbur de tungstè-per a resines d'enginyeria farcides de vidre-.
Moviment lineal del rail de guia: els rails de guia de moviment lineal de baixa-fricció al carro d'injecció redueixen el lliscament mecànic-durant la micro-dosificació i el moviment d'injecció d'alta-velocitat.
Llista de productes
Model: A100 Compact
Força de tancament: 1.000 kN
Lliçó-de la barra (H x V): 360 x 360 mm
Capacitat d'injecció (PS): 145 g
Pressió màxima del sistema: 17,5 MPa
Aplicació objectiu: electrònica de precisió petita, connectors, sub{0}}conjunts
Model: A170 Standard
Força de tancament: 1.700 kN
Llibre-de la barra de corba (H x V): 460 x 460 mm
Capacitat d'injecció (PS): 280 g
Pressió màxima del sistema: 17,5 MPa
Aplicació objectiu: components tècnics, carcasses mèdiques, taps
Model: A230 Universal
Força de tancament: 2.300 kN
Lliçó-de la barra (H x V): 530 x 530 mm
Capacitat d'injecció (PS): 450 g
Pressió màxima del sistema: 17,5 MPa
Aplicació objectiu: peces d'electrodomèstics, béns de consum, modelat d'inserció
Model: A290 Heavy-Duty
Força de tancament: 2.900 kN
Lliçó-de la barra (H x V): 620 x 620 mm
Capacitat d'injecció (PS): 720 g
Pressió màxima del sistema: 17,5 MPa
Aplicació objectiu: adorns interiors d'automoció, accessoris de canonades industrials
Model: A390 Alt-volum
Força de tancament: 3.900 kN
Lliçó-de la barra (H x V): 710 x 710 mm
Capacitat d'injecció (PS): 1.250 g
Pressió màxima del sistema: 17,5 MPa
Aplicació objectiu: contenidors-deep, carcasses grans, cobertes d'automòbil
Model: A550 Industrial
Força de tancament: 5.500 kN
Lliçó-de la barra (H x V): 830 x 830 mm
Capacitat d'injecció (PS): 2.100 g
Pressió màxima del sistema: 17,5 MPa
Aplicació objectiu: panells estructurals grans, caixes, components d'automoció de diverses-cavitats
Característiques tècniques clau
Arquitectura de control de BUS de-bucle tancat:
La comunicació entre controlador-a-servo utilitza protocols EtherCAT o CANopen, mantenint els cicles de resposta del bucle de control inferiors a 1 ms.
Transductors lineals{0}d'alta precisió:
Codificadors de posició òptics/resistius absoluts amb una resolució de 0,01 mm instal·lats als eixos de subjecció, injecció i expulsió per a la retroalimentació de la posició.
Zones de temperatura del barril PID:
El control de calefacció SSR (relé d'estat sòlid) multi-zona amb algorismes d'auto-ajust PID manté les toleràncies de la zona del barril dins de +/- 1 graus C.
Protecció de motlles de baixa-pressió:
La configuració de pressió i velocitat variable monitoritza el tancament del motlle; Els algorismes sensibles de parell-detecció desencadenen una inversió immediata del motlle si es troba resistència.
Interfícies d'extracció i desenroscament del nucli:
Seqüències d'extractor de nuclis hidràulics programables integrades (estàndard de 2 circuits) amb opcions per a motors de desenroscar hidràulics.
Sistema Servohidràulic i Gestió de l'Energia
SEQÜÈNCIA DEL BUCLE DE CONTROL DINÀMIC:
System Controller ->Envia la comanda digital de velocitat/pressió al servomotor
Servo Drive ->Controla el servomotor de CA d'imant permanent
AC Servo Motor ->Acciona la bomba d'engranatges interna
Internal Gear Pump ->Potències Actuadors Hidràulics
Pressure Transducer ->Envia comentaris de pressió/flux en -temps real al controlador del sistema
Arquitectura del sistema
La unitat d'alimentació combina un motor síncron d'imant permanent (PMSM) amb una bomba d'engranatges interna de baix{0}}soroll. La pressió del sistema es controla contínuament mitjançant un transductor digital muntat directament al col·lector de sortida de la bomba.
Bucle de control dinàmic
El controlador de la màquina calcula el cabal (Q) i la pressió (P) necessaris per a la fase específica de la màquina (per exemple, mantenir la pressió, plastificar o desplaçar-se el plat).
Els senyals s'envien al servoaccionament mitjançant un bus de camp digital.
El servoaccionament ajusta la velocitat del motor (n) per regular el flux i ajusta el parell del motor (tau) per regular la pressió del sistema.
La freqüència del bucle de retroalimentació de pressió funciona a 2 kHz, reduint instantàniament les RPM del motor durant la pressió de retenció o el refredament fins als nivells d'espera, evitant el malbaratament d'energia a les vàlvules d'alleujament.
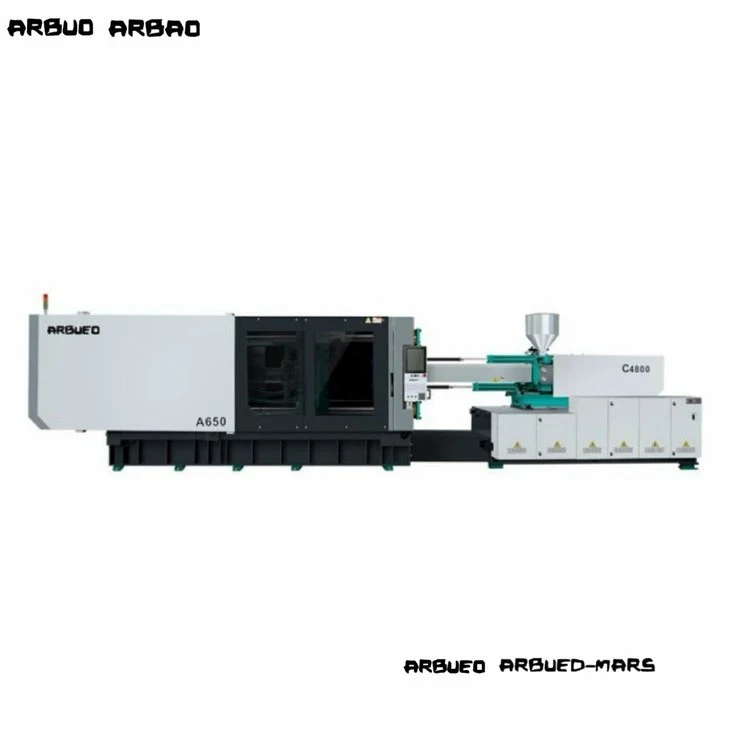
Servo vs hidràulic convencional
Convencional: motor d'inducció de CA (velocitat constant)
Servo hidràulic: servomotor d'imant permanent (velocitat variable)
Impacte: elimina el consum d'energia quan la màquina està inactiva.
Convencional: referència (100%)
Servo hidràulic: reducció del 30% al 70%.
Impacte: menor despesa operativa per tir.
Convencional: alt (el bypass de la vàlvula d'alleujament genera calor)
Servo hidràulic: baix (ofereix només el volum d'oli sol·licitat)
Impacte: redueix la càrrega del refrigerador i retarda l'oxidació de l'oli.
Convencional: referència (100%)
Servo hidràulic: reducció del 50% al 70%.
Impacte: redueix els requisits d'utilitat de la instal·lació.
Convencional: +/- 0.5% a +/- 0.8%
Servo hidràulic: +/- 0.1% a +/- 0.3%
Impacte: redueix les taxes de ferralla en peces d'enginyeria de -tolerància estreta.
Convencional: 100 ms a 150 ms
Servo hidràulic: menys de 40 ms
Impacte: iniciació del cicle més ràpida i control de passos de pressió.
Convencional: 75 dBA a 85 dBA
Servo hidràulic: menys de 70 dBA
Impacte: millora el compliment-de la seguretat mediambiental del taller.
Especificacions tècniques
Paràmetres mecànics generals (plataforma representativa A290)
Unitat de subjecció:
Força de tancament: 2.900 kN
Carrera d'obertura: 580 mm
Distància entre barres d'unió (H x V): 620 mm x 620 mm
Màx. Alçada del motlle: 650 mm
Min. Alçada del motlle: 220 mm
Carrera d'expulsió: 160 mm
Força d'expulsió: 77 kN
Unitat d'injecció (mida del cargol B):
Diàmetre del cargol: 55 mm
Relació L/D: 20:1
Volum d'injecció teòric: 522 cm3
Pes del tir (PS): 475 g
Velocitat d'injecció: 210 cm3/s
Màx. Pressió d'injecció: 178 MPa
Velocitat del cargol (màx.): 0 a 190 RPM
Conducció / hidràulica / elèctrica:
Pressió del sistema: 17,5 MPa
Potència del servomotor: 37 kW
Capacitat de la banda de calefacció: 16,5 kW
Capacitat del dipòsit d'oli: 380 L
Dimensions de la màquina (L x A x A): 6,2 mx 1,6 mx 2,1 m
Pes de la màquina seca: 9,2 tones mètriques
Com seleccionar
Pas 1: Càlcul de la força de tancament
Pas 2: verificació de la mida i el volum del tir
Pas 3: comprovació d'ajustament dimensional (barra de corba-i llum diürna)
Pas 4: Anàlisi de la pressió d'injecció
Pas 5: Avaluació de la taxa de plastificació
Pas 6: Configuració de circuits hidràulics auxiliars i centrals
Determineu el tonatge de pinça requerit en funció de l'àrea total projectada de la peça més el sistema de corredor, multiplicada per la pressió específica de la cavitat del polímer:
Força de subjecció (kN)=[Àrea projectada (cm2) x Pressió de la cavitat (bar) / 100] x Factor de seguretat (1,1 a 1,2)
Pressions de la cavitat de referència:
Poliolefina (PE/PP): 300 a 450 bar
Resines d'enginyeria (PC, ABS, PA): 500 a 800 bar
Embalatge-paret fina: 800 a 1100 bar
Relaciona la massa de la peça amb la capacitat d'injecció de la màquina. Seleccioneu una mida de cargol on el volum de tir necessari (part + corredor) consumeixi entre el 30% i el 80% de la capacitat màxima de tir del canó:
Menys del 20% de capacitat del barril: corre el risc de degradar-se la resina a causa del temps de residència excessiu al barril escalfat.
Capacitat del barril superior al 80 %: limita la consistència plastificant i redueix la uniformitat tèrmica de-a-granalla.
Comproveu que l'amplada i l'alçada del motlle s'ajustin a la distància lliure de la barra de lliga-horitzontal i vertical (H x V).
Assegureu-vos que les dimensions mínimes i màximes d'alçada del motlle s'adaptin al gruix del motlle.
Comproveu que la carrera d'obertura mínima proporcioni espai suficient per netejar les peces durant l'extracció de l'extrem{0}}de-eina del braç (EOAT) del robot.
Fabricació i Control de Qualitat
Precisió de mecanitzat de platina:Les platines es mecanitzen en centres de mecanitzat de pòrtic horitzontal CNC de 5 eixos per garantir toleràncies coplanars de 0,05 mm a les cares de muntatge.
Tractament tèrmic i alleujament de l'estrès:Els bastidors de les màquines i les peces de fosa de platina se sotmeten a un recuit d'alleujament de tensió tèrmica-per evitar la deformació estructural sota càrregues nominals de subjecció contínues.
Prova del sistema hidràulic:Els blocs hidràulics es sotmeten a una neteja per ultrasons; Els sistemes es posen a prova amb una pressió de treball màxima de 1,25 vegades per verificar la integritat del segell i la derivació de fuites internes zero.
Alineació en sec:Cada màquina completada se sotmet a una prova de funcionament en sec contínua de 48 -hores-contínues que inspecciona les signatures tèrmiques del moviment, l'equilibri de la tensió de la barra d'unió i els límits de soroll abans de l'enviament.
Compliment de l'estàndard de qualitat:Fabricat sota sistemes de gestió de qualitat ISO 9001; Conformitat CE verificada per als enclavaments de protecció mecànica, seguretat elèctrica (EN 60204-1) i normes de seguretat hidràulica.

Components d'automoció
Parts objectiu: guarnicions de portes, reixetes HVAC, cobertes del motor
Requisits: alta resistència estructural, baixes marques d'enfonsament, consistència dimensional en els rangs tèrmics ambientals.
Resines: PP + 30% fibra de vidre, aliatges ABS/PC, PA66.
Característica clau de la màquina: perfil de velocitat d'injecció de diverses etapes i opcions d'extracció del nucli per a lliscants de motlle complexos.
Elèctrica i Electrònica
Parts objectiu: carcasses de relés, blocs de terminals, marcs de precisió
Requisits: toleràncies estrictes, flaix zero a les línies de separació, accionament precís del pin.
Resines: PBT, LCP, ABS ignífug{0}}, policarbonat.
Característica clau de la màquina: control de pressió d'injecció de bucle tancat-alta resposta-per evitar que les micro-estructures sobre-empaquetades.
Productes industrials i de construcció
Parts objectiu: accessoris de canonades, vàlvules, passacables
Requisits: capacitats d'injecció d'embutició profunda-, lliurament de massa fosa elevada, embalatge de part-de paret gruixuda sense formació de buits.
Resines: PVC rígid, HDPE, PPR.
Característica clau de la màquina: motors de plastificació hidràulica d'alt-parell combinat amb perfils de cargol bimetàl·lics optimitzats d'alt-desgast.
Muntatges especialitzats de cargol i canó:
Cargols UPVC amb cromat alt-i dissenys de punta especialitzats.
Barrils bimetàl·lics complets-resistents a la corrosió-per al processament de fluoropolímers.
Geometries del capçal de mescla (Maddock / mixing pins) per a la dispersió del masterbatch.
Modificacions hidràuliques:
Sistemes d'injecció d'alta velocitat-acumulats-acumulats per a aplicacions de-paret prima.
Configuracions hidràuliques de bomba dual-independent per al moviment simultani de la pinça i la plastificació (recuperació en paral·lel).
Acumuladors hidràulics per a una resposta ràpida de velocitat d'injecció.
Opcions d'automatització i interfície:
Interfícies d'automatització de robots EUROMAP 63 o SPI.
Protocols d'interfície de seguretat EUROMAP 73 / ANSI B11.20 per a la integració robòtica.
Integració del controlador-calent directament a la pantalla HMI de la màquina.

Màquines relacionades
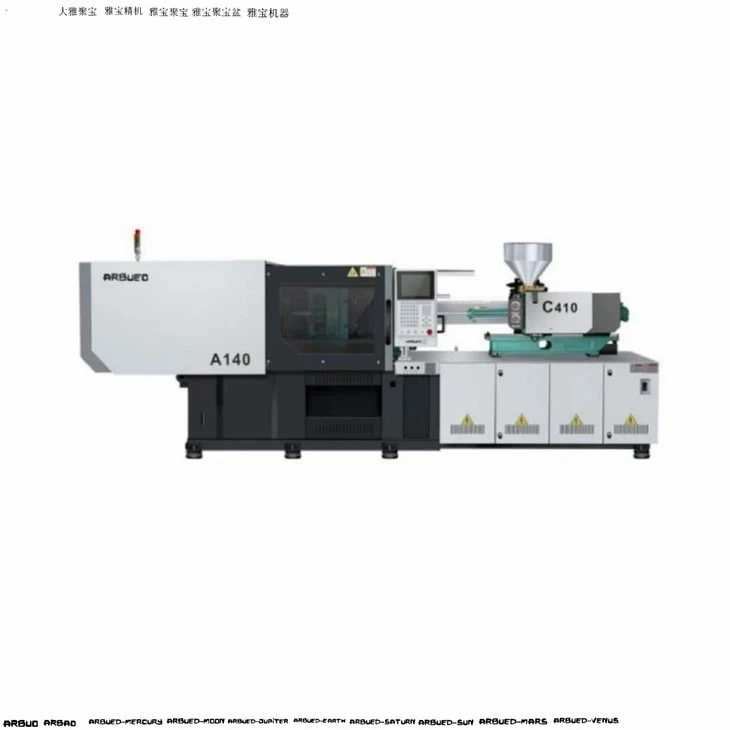
Màquines d'emmotllament per injecció de servo d'alta-velocitat: Optimized for thin-wall packaging, featuring accumulator support, upgraded injection speed (>300 mm/s) i cinemàtica de commutació ràpida.
Dues-màquines d'emmotllament per injecció de platina:Dissenyat per a peces estructurals grans (800T a 3500T), que ofereix una empremta més petita, una carrera d'obertura ampliada i una subjecció hidràulica directa.
Màquines multi-material/dos-colors:Equipat amb unitats d'injecció dobles (configuracions en forma de L-, paral·lel o Piggyback) i taules rotatives integrades per a l'emmotllament multi-shot.
Màquines d'emmotllament per injecció servo verticals:Dissenys de tancament vertical i injecció vertical optimitzats per a operacions d'emmotllament manual o automatitzat.
PMF

Sol·licita un pressupost
Necessites ajuda per seleccionar el tonatge de pinça, la mida del cargol o la interfície auxiliar correcta per a la teva línia de modelat? Proporcioneu les vostres especificacions de producció a continuació per rebre una proposta tècnica detallada, un dibuix de disseny de la màquina i un pressupost.
Dimensions de la peça objectiu (L x A x A mm):
Tipus i grau de resina plàstica:
Pes de la part (g) i nombre de cavitats:
Temps de cicle estimat/necessari (s):
Estàndard de tensió de la instal·lació (p. ex., 480 V 3PH 60 Hz / 400 V 3PH 50 Hz):
Els enginyers d'assistència tècnica estan disponibles per realitzar la validació de la disposició del motlle i els càlculs de tonatge de pinces abans de fer la comanda.
Som fabricants i proveïdors professionals de màquines d'emmotllament per injecció servo a la Xina, especialitzats en oferir un servei personalitzat d'alta qualitat. Us donem una càlida benvinguda a màquines d'emmotllament per injecció servo a l'engròs a la venda aquí des de la nostra fàbrica. Per consultar preus, poseu-vos en contacte amb nosaltres.