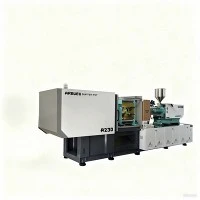
Màquina d'emmotllament per injecció d'alta-velocitat per a contenidors de-paret fina
Els sistemes d'emmotllament per injecció d'-alta velocitat dissenyats per a contenidors de plàstic de-paret fina requereixen rigidesa estructural, altes taxes d'injecció i un cicle d'assecat-ràpid. Les màquines d'emmotllament per injecció estàndard no poden assolir les velocitats d'ompliment necessàries per a gruixos de paret inferiors a 0,5 mm sense patir una congelació prematura de la porta-, trets curts o una tensió excessiva de modelat-.
Aquesta plataforma utilitza un sistema hidràulic d'accionament directe-servo-integrat amb assistència d'acumulador per oferir velocitats d'injecció de fins a 800 mm/s. El mecanisme de subjecció d'alta-rigidesa manté un paral·lelisme precís de la platina sota un cicle ràpid de-tonatge complet, protegint els motlles de canal calent-de diverses cavitats del desgast prematur. Creat específicament per a aplicacions d'envasament-incloses les cubes d'aliments de polipropilè (PP), els envasos IML (etiquetatge en motlle), les tapes d'envasos i els articles d'un sol ús mèdic-parets fines-aquest equip funciona amb temps de cicle tan ràpids com 2,8 a 4,5 segons depenent de la geometria i la geometria de la paret.
Especificacions clau
La taula següent descriu els paràmetres tècnics per a la fabricació d'envasos de paret fina-. Tots els valors es verifiquen segons els protocols de prova estàndard.
|
Paràmetre tècnic |
Unitat |
Valor / Interval d'especificació |
|
Força de subjecció |
kN/tona |
2.500 – 5.500 / 250 – 550 Ton |
|
Lliga-Distància de la barra (H x V) |
mm |
De 580 x 580 a 880 x 880 |
|
Velocitat d'injecció |
mm/s |
350 - 800 (acumulador-ajut) |
|
Velocitat d'injecció (màx.) |
cm3/s |
800 – 1,500 |
|
Relació L/D del cargol |
L/D |
22:1 – 25:1 (optimitzat per a PP/PS) |
|
Opcions de diàmetre de cargol |
mm |
42 / 50 / 55 / 60 / 65 |
|
Màx. Pes de tir (PP) |
g |
180 – 620 |
|
Pressió d'injecció |
bar |
2,000 – 2,400 |
|
Temps de cicle sec (Euromap 6) |
sec |
1.4 – 2.1 |
|
Ejector Carrera / Força |
mm / kN |
150 – 220 / 60 – 110 |
|
Pressió del sistema |
MPa |
17.5 – 21.0 |
|
Potència de la bomba hidràulica |
kW |
45 – 90 (accionat per servo-) |
Característiques clau
Unitat hidràulica i d'injecció
Circuit d'injecció assistida de l'acumulador-: utilitza acumuladors de nitrogen d'alta-pressió per descarregar l'oli hidràulic directament al cilindre d'injecció, superant la resistència del fluid a l'instant per assolir la velocitat màxima en mil·lisegons.
Perfil de cargol de barrera Opti-melt: inclou una relació L/D dedicada amb elements de mescla dissenyats per homogeneïtzar poliolefines d'alta-MFI sense provocar degradació tèrmica del polímer ni pics de viscositat.
Injecció equilibrada de -cilindre doble: els cilindres d'injecció doble s'alineen simètricament amb l'eix del cargol per eliminar la càrrega-lateral del canó d'injecció i millorar la precisió de repetició de tret-a-.
Subjecció i control de màquines
Control de rigidització i paral·lelisme de la platina: les platines de fosa d'estructura de caixa-dissenyades mitjançant l'anàlisi d'elements finits (FEA) minimitzen la deflexió de la platina sota la força de bloqueig-a menys de 0,05 mm, conservant les línies de separació del motlle.
Control de servo de bucle tancat-: els transductors lineals digitals controlen el moviment de la platina, la posició d'injecció i la carrera de l'ejector a una velocitat de resposta d'1 kHz, impulsant bucles de vàlvula proporcional per a una repetibilitat precisa de la posició.
Expulsió mecànica d'alta -velocitat: els expulsors hidràulics sincronitzats amb el moviment d'obertura de la pinça permeten la caiguda contínua de les peces o l'enlairament del robot d'alta-velocitat sense aturar el moviment del plat.
Principi de funcionament i configuració de la màquina
L'emmotllament de paret fina-difereix fonamentalment de l'emmotllament d'envasos estàndard a causa de la dinàmica de la fusió. La resina plastificada entra a la cavitat del motlle a una velocitat extrema per completar l'ompliment abans que la capa de congelació s'ofegui el flux.
Desglossament del flux del procés
Fase de plastificació: les resines d'alt -índex de flux de fusió (MFI) (normalment MFI 30–100) es fonen dins del barril de 22:1 o 25:1 L/D. El control proporcional de la pressió inversa-assegura una densitat estable al llarg del vol del cargol.
Fase d'acceleració i injecció: després del bloqueig de la pinça, la vàlvula acumuladora de nitrogen s'obre. El fluid hidràulic accelera el pistó d'injecció a 600-800 mm/s en menys de 20 mil·lisegons, conduint la fusió a canals de motlle fins a 0,35 mm.
Canvi i embalatge V/P: els sensors de posició lineals activen el canvi de l'ompliment controlat per velocitat{0}}a l'embalatge controlat per pressió-en funció de la posició del cargol (precisa dins de ± 0,1 mm) per evitar que el motlle intervingui.
Recuperació de moviment sincronitzat: a mesura que s'acaba el cicle de refrigeració, la platina mòbil s'accelera enrere mentre els pins d'expulsió s'encenen de manera sincrònica, permetent que les peces caiguin o entrin en un braç d'automatització IML sense pausa.
Avantatges tècnics
Mitigació de la deflexió de la unitat de subjecció
Les platines estàndard es flexionen cap a dins a alta pressió, provocant una distribució desigual de la subjecció entre motlles de diverses-cavitats. Aquesta plataforma utilitza platines de caixa d'empenta central-que dirigeixen la força de subjecció cap al centre del motlle, reduint la deformació de la placa i mantenint el gruix de la paret de la part uniforme dins d'una tolerància de ±0,02 mm a totes les cavitats.
Velocitat de resposta hidràulica
Mitjançant la integració de vàlvules direccionals proporcionals d'alta -resposta directament al bloc d'injecció, s'elimina pràcticament el retard del flux hidràulic. La màquina passa de zero a la velocitat d'injecció màxima en 16 mil·lisegons, evitant l'estancament del front de fusió durant l'ompliment de la secció -prima.
Conventional Hydraulic System: Valve Trigger -> 50–80 ms Delay -> Slow Acceleration ->Marques de flux / Plans curts
High-Speed Servo Hydraulic System: Valve Trigger -> 16 ms Response -> Peak Acceleration ->Paret homogènia de 0,4 mm
Gestió tèrmica i estalvi energètic
A diferència de les centrals hidràuliques de desplaçament fix-convencionals que alliberen energia no utilitzada en forma de calor, el servoaccionament intern d'imant permanent-ajusta les RPM de la bomba per adaptar-se a la demanda instantània. El consum d'energia es redueix entre un 30% i un 55% durant els cicles de refrigeració i manteniment en comparació amb els sistemes sense -servo, mantenint la temperatura de l'oli estable per sota dels 45 graus sense sobrecàrrega contínua del refrigerador extern.
Aplicacions típiques
Aquesta configuració de màquina està optimitzada per a envasos d'aliments de gran-volum, paret fina-, consumibles mèdics i béns de consum diari que requereixen seccions de paret primes.
|
Sector Indústria |
Exemples de-productes finals |
Gruix de paret típic |
Recompte de cavitats |
Temps de cicle objectiu |
|
Embalatge d'aliments |
Tines de margarina, recipients de gelat |
0,38 – 0,50 mm |
4 a 8 cavitats |
2,8 – 3,8 segons |
|
Begudes i lactis |
Tasses de cafè, pots de iogurt (compatibles amb IML) |
0,40 – 0,55 mm |
8 a 16 cavitats |
3,2 – 4,2 segons |
|
Logística i emmagatzematge |
Tapes amb frontisses-Evidents |
0,45 – 0,60 mm |
8 a 16 cavitats |
3,0 - 4,0 segons |
|
Un sol ús mèdic |
Puntes de pipeta, vials de mostres |
0,50 – 0,70 mm |
16 a 32 cavitats |
4,5 – 6,0 segons |
|
Embalatge industrial |
Cubs-de paret prims/caixes-de menjar ràpid |
0,65 – 0,85 mm |
2 a 4 cavitats |
5,0 - 7,5 segons |
Compatibilitat de materials
La fabricació d'envasos de-paret fina requereix termoplàstics de gran cabal amb un comportament previsible d'aprimament-de cisalla. El conjunt del barril de la màquina, les zones de temperatura i els perfils de cargol estan optimitzats específicament per a aquests materials:
Polipropilè (PP):Resina primària per envasos d'aliments. Compatible amb graus aleatoris de copolímers i homopolímers amb velocitats de flux de fusió (MFI) de 30 a 120 g/10 min.
Poliestirè (GPPS / HIPS):S'utilitza per a tasses i coberts transparents rígids. Es manipula amb barrils bimetàl·lics anti-desgast per evitar l'esgarrapada de les escates rígides.
Polietilè d'alta-densitat (HDPE):S'utilitza per a tancaments, tapes i contenidors estructurals. Les zones de temperatura del barril mantenen un estricte control de la calefacció en 4-5 etapes per gestionar la viscositat de la fosa.
Polímers basats en bio-(mescles PLA/PBAT):Disponible amb geometria de cargol personalitzada i relacions de compressió reduïdes per evitar la degradació tèrmica durant la plastificació.
Com seleccionar / opcions de configuració
La selecció de la capacitat adequada de la màquina requereix calcular l'àrea de superfície total projectada, el pes del motlle i la mida del tir volumètric.
Passos de selecció
Calcula la força de subjecció: Àrea projectada (cm2) x Recompte de cavitats x Pressió de cavitat (600–800 bar)=Tonatge requerit.
Verifiqueu la mida del tret: el pes del tret ha de situar-se entre el 30% i el 70% de la capacitat total del barril de la màquina.
Seleccioneu la interfície d'automatització: seleccioneu Euromap 67 o Euromap 73 per a IML o Robot d'enlairament d'alta-velocitat-.
Actualitzacions modulars opcionals
Barril bimetàl·lic i cargol: essencial per processar resines reciclades (rPP/rPET) o compostos que contenen additius o pigments abrasius.
Conjunts de vàlvules d'explosió d'aire: vàlvules d'expulsió pneumàtiques de doble-circuit o de quatre-circuits integrats en platines estàtiques/mòbils per a la caiguda de peces d'alta-velocitat.
Protocols d'automatització: interfícies de robot estàndard Euromap 67 o Euromap 73 per a una integració perfecta amb robòtica IML d'entrada lateral-i sistemes d'apilament aigües avall.
Fabricació i control de qualitat
Els bastidors de les màquines es fabriquen amb perfils d'acer estructural-alleujats per la tensió per evitar els canvis dimensionals durant anys de cicles d'alta-freqüència.
Flux de treball de producció
Raw Castings -> Thermal Stress Relief -> 5-Axis CNC Milling -> CMM Inspection -> Hydraulic / Laser Calibration ->Carrera humida de fàbrica
Integritat del mecanitzat: les peces de fosa principals (platines, bases, palanques) se sotmeten a un recuit tèrmic seguit d'un mecanitzat de configuració única-en centres de fresat de portal CNC de 5-eixos per garantir un paral·lelisme del forat de la barra d'unió dins de 0,02 mm.
Proves de circuits hidràulics: tots els col·lectors hidràulics es posen a prova de pressió-a 1,5 vegades el valor nominal de funcionament durant 24 hores per verificar que no hi hagi fuites internes abans del muntatge.
Verificació de l'alineació làser: el paral·lelisme de la platina es verifica amb una càrrega de subjecció del 0%, el 50% i el 100% mitjançant equips d'alineació làser abans del tancament de fàbrica-.
-Prova de resistència a l'enviament: cada màquina se sotmet a un cicle de proves de funcionament en sec-contínu de 48-hores juntament amb una prova d'injecció de motlle a càrrega completa de 4 hores per verificar l'estabilitat de la pressió, la precisió del sensor i l'equilibri del control tèrmic.
Personalització i suport OEM
Oferim configuracions de màquines a mida per adaptar-se a dissenys de motlles específics, infraestructura d'automatització de plantes i estàndards energètics regionals:
Espaiat entre barres-lligat estès:Mides de platina personalitzades per adaptar-se a motlles grans de canals calents-de múltiples cavitats- o a plaques de nucli de cargol.
Perfils de cargol especialitzats:Perfils de mescla dedicats per a la dispersió de lots mestres, geometries de baixa-cisalla per a bio-resines o tractaments de superfícies endurides per a compostos farcits de-carbonats de calci.
Adaptacions de potència i tensió:Armaris elèctrics configurats de fàbrica-que coincideixen amb xarxes elèctriques trifàsiques de 200 V, 380 V, 415 V o 480 V a 50 Hz o 60 Hz, que compleixen els estàndards CE i UL.
Unitats de control integrades del canal calent:Mòduls de control de temperatura del canal calent-integrat de diverses-zones a l'armari, eliminant les unitats de terra autònomes i simplificant la disposició del cablejat.
Què haurien de proporcionar els compradors per a una cotització
Per rebre una proposta comercial precisa amb mida precisa de la màquina, estimacions de temps de cicle i projeccions de ROI, incloeu les aportacions tècniques següents a la vostra consulta:
Dibuixos de peces/Fitxer CAD 3D:Fitxers STEP (.stp) o Parasolid (.x_t) que detallen perfils de gruix de paret, estructures de costelles i ubicacions de la porta.
Dades del material:Tipus de polímer, grau i índex de flux de fusió (MFI) (p. ex., copolímer aleatori PP, MFI 70).
Objectiu de capacitat de producció:Sortida horària necessària o temps de cicle objectiu per part.
Informació del motlle:Nombre de cavitats, dimensions generals del motlle (amplada x llargada x alçada), detalls del sistema de col·lectors de canal calent i pes total del motlle.
Requisits d'automatització aigües avall:Informació sobre si la línia utilitzarà-selectors d'entrada superior, automatització IML d'entrada-lateral, inspecció de visió òptica o unitats d'apilament automàtiques.
PMF
P: En què es diferencia la-injecció assistida per acumulador de la servo-injecció hidràulica estàndard?
R: Les bombes servo-hidrauliques estàndard depenen de l'acceleració del motor per oferir un flux d'oli, i triguen entre 100 i 200 mil·lisegons a assolir la velocitat màxima. Els acumuladors emmagatzemen oli hidràulic amb gas nitrogenat a alta-pressió amb antelació. Quan la vàlvula s'obre, l'oli es descarrega a l'instant, aconseguint velocitats màximes de fins a 800 mm/s en menys de 20 mil·lisegons-que és fonamental per omplir seccions de paret primes abans que el plàstic es congeli.
P: Quin temps de cicle puc esperar per a un recipient de 500 ml de paret de 0,45 mm?
R: En un motlle de 4-cavitats que utilitza PP d'alt flux (MFI superior o igual a 60) i un refredament adequat del motlle (aigua refrigerada entre 8 i 10 graus), el temps total del cicle normalment oscil·la entre 3,0 i 3,6 segons. El temps real depèn del disseny del canal de refrigeració del motlle (com ara les insercions de refrigeració conformes) i la velocitat d'eliminació de l'automatització.
P: És compatible aquesta màquina amb els sistemes d'entrada-IML (etiquetatge dins-motlle)?
A: Sí. La unitat de pinça inclou patrons de muntatge a la platina estacionària per als marcs del robot d'entrada-lateral. Les interfícies integrades d'Euromap 67 i Euromap 73 vénen pre-cablejats per coordinar els enclavaments de seguretat, els senyals de posició de la platina i les ordres-de tracció central entre la màquina i el sistema d'automatització IML.
P: Com es gestiona el desgast de la platina en un funcionament continu-d'alta velocitat?
R: La platina mòbil llisca sobre rails de guia lineals{0}}resistents en lloc de muntar-se directament sobre les barres d'unió. Aquest disseny aïlla les barres d'unió de suportar el pes de la platina, evita que els-cocolls de la barra d'unió es marquen, manté el paral·lelisme constant de la platina i allarga la vida útil dels motlles de múltiples-cavitats.
Etiquetes populars: Màquina d'emmotllament per injecció d'alta velocitat per a contenidors de paret prima, màquina d'emmotllament per injecció d'alta velocitat de la Xina per a fabricants de contenidors de paret prima, proveïdors, fàbrica