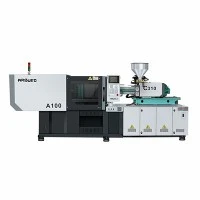
Màquina d'emmotllament per injecció híbrida d'alta-velocitat
Les màquines d'emmotllament per injecció híbrides d'alta-velocitat integren servoaccionaments elèctrics per a la subjecció i plastificació amb sistemes hidràulics de precisió per a moviments d'injecció i expulsió d'alta-pressió. Aquesta configuració d'accionament combina l'acceleració dinàmica, la precisió de posició i l'eficiència energètica del moviment elèctric amb l'alta densitat de força i la potència de retenció hidràulica necessària per a la producció de parets primes i cicles ràpids-.
Dissenyades específicament per a cicles curts (menys de-3 segons en envasos i articles d'un sol ús mèdic) i toleràncies estrictes de-gruix de paret, aquestes màquines optimitzen l'ús d'energia fins a un 50% en comparació amb les plataformes totalment hidràuliques tradicionals, alhora que mantenen un funcionament continu i pesat-en entorns de fabricació amb diverses cavitats.
Especificacions clau
A continuació es mostren els paràmetres tècnics bàsics de la gamma estandarditzada de plataformes híbrides d'alta velocitat-:
|
Paràmetre tècnic |
Unitat |
Interval de valors estàndard |
Notes / Condicions |
|
Força de subjecció |
kN (tones) |
1,800 - 6,500 (180 - 650 T) |
Mecanisme de-palanca |
|
Velocitat d'injecció |
mm/s |
300 - 800 |
Acumulador hidràulic dinàmic assistit |
|
Opcions de diàmetre de cargol |
mm |
32 / 38 / 45 / 52 / 60 |
Selecció nitrurada / bimetàl·lica |
|
Relació L/D |
L/D |
20:1 - 24:1 |
Optimitzat per a l'homogeneïtat de la fosa |
|
Màx. Pressió d'injecció |
bar |
2,000 - 2,500 |
Depenent{0}}de l'aplicació |
|
Temps de cicle sec |
s |
1.2 - 2.1 |
Normes EUROMAP 6 |
|
Dimensions de la placa (H x V) |
mm |
De 780 x 780 a 1.350 x 1.350 |
Disposició de ranura en T-estandarditzada |
|
Liquidació de la-barra de corbata |
mm |
De 530 x 530 a 920 x 920 |
Permet l'ajustament de motlles de múltiples-cavitats |
|
Força d'expulsió / carrera |
kN/mm |
50-120 / 150-220 |
Accionament servo-hidràulic o elèctric |
|
Font d'alimentació del sistema |
V/Hz |
380-480 V, trifàsic, 50/60 Hz |
Configurable segons els estàndards regionals |
Característiques clau
Arquitectura de servomotor híbrid:Els servomotors elèctrics de CA alimenten la rotació del cargol (dosificació) i els moviments de la pinça de manera independent, permetent la plastificació simultània durant el refredament del motlle sense degradació de l'oli hidràulic.
Acumulador-Unitat d'injecció assistida:Els acumuladors hidràulics duals ofereixen cabals instantanis per a un avanç frontal de fusió ultra{0}}alta-, eliminant els trets curts en gruixos de paret inferiors a 0,4 mm.
Geometria de platina rígida i alternança:Les estructures de platina optimitzades per l'anàlisi d'elements finits (FEA)-minimitzen la deflexió amb la màxima força de subjecció, protegint les línies de separació precises de diverses-cavitats.
Control de moviment de-bucle tancat:La retroalimentació-en temps real mitjançant codificadors lineals òptics garanteix la repetibilitat en +/- 0.01 mm per als punts de transició d'injecció i les posicions de la pinça.
Regeneració energètica integrada:L'energia cinètica generada durant les fases de desacceleració dels moviments de la pinça es converteix i es retorna a la unitat d'accionament del bus de CC.
Configuració de la màquina
Mecanisme de subjecció:Sistema de commutació de doble-punt-de cinc punts impulsat per un servomotor de CA dedicat amb lubricació centralitzada automàtica i control digital de la força de tancament.
Unitat d'injecció:Trineu d'injecció muntat-guia lineal impulsat per cilindres hidràulics dobles recolzats per acumuladors de bufeta carregats de nitrogen-per a una resposta ràpida de pas-de velocitat.
Sistema de plastificació:Barril bimetàl·lic combinat amb un servoaccionament elèctric d'alt-parell per a una dosificació d'altes-rpm independentment de la càrrega del sistema hidràulic.
Colector hidràulic:Vàlvules proporcionals muntades directament al costat dels cilindres d'injecció per minimitzar el retard del fluid hidràulic i la caiguda de pressió.
Sistema de control:Interfície PLC industrial amb una pantalla tàctil multi-de 15-polzades, que admet el seguiment de la corba del procés en temps real, la integració d'EUROMAP 63/77 i la supervisió SPC.
-Avantatges tècnics específics del producte
Control de moviment simultània
L'accionament de cargol elèctric permet la plastificació contínua mentre la pinça s'obre, expulsa peces i es tanca. Això elimina el temps de plastificació de la fase total del cicle, estalviant de 0,5 a 2,5 segons per tir depenent del gruix de la paret de la resina.
Gestió precisa de la temperatura de fusió
El control de dosificació elèctric independent manté constants el parell i la contrapressió del cargol independentment dels perfils de velocitat d'injecció. La degradació tèrmica de les resines d'enginyeria sensibles a la cisalla-s'evita mitjançant bandes de calefacció ceràmica multi-zona PID combinades amb la commutació de relés d'estat sòlid-(+/- 1 precisió de control de grau C).
Estabilitat tèrmica del fluid
Com que l'energia hidràulica es reserva exclusivament per a moviments de curta durada-alta força- (injecció i bloqueig de subjecció), la càrrega tèrmica de l'oli hidràulic es minimitza. Les temperatures de funcionament de l'oli més fred (mantinguts per sota dels 45 graus C) prolonguen la vida útil del segell hidràulic, redueixen les taxes d'oxidació de l'oli i redueixen la demanda d'energia del refrigerador.
Aplicacions típiques
Embalatge i contenidors
Envasos i tapes d'aliments de-paret fina: gruixos de paret fins a 0,35 mm; Motlles de 4 cavitats a 32 cavitats amb temps de cicle inferiors a 3,0 segons.
Sistemes de tancament i taps: motlles d'alta-cavitació que requereixen un moviment continu de diversos eixos-(opcions d'etiquetatge i desenroscament en-motlle).
Un sol ús mèdic i sanitari
Barrils de xeringa i puntes de pipeta: alta precisió i toleràncies{0}}sense flaix executades en entorns de sala blanca de classe 8.
Tubs de recollida de sang: modelat d'alta-cavitació de PET/PP amb una consistència dimensional estricta.
Electrònica de precisió i components d'automoció
Connectors i marcs de carcassa: carcasses elèctriques de PBT/PA66 plenes de-parets fines-de vidre que requereixen altes pressions d'injecció per completar l'ompliment sense marques d'aigüera.
Compatibilitat de materials
Polipropilè (PP) i Polietilè (PE):Qualitats MFI altes optimitzades per a la injecció de paret fina de cicle ultra{-ràpid-.
Poliestirè (GPPS/HIPS) i ABS:Alta claredat òptica o peces d'alt-impacte que requereixen transicions precises de pressió-de retenció.
Policarbonat (PC) i poliamida (PA6/PA66 amb GF):Plàstics d'enginyeria d'alta-temperatura que requereixen estabilitat de pressió rígida i components de plastificació bimetàl·lics-resistents al desgast.
Tereftalat de polietilè (PET):Perfils de cargol dedicats disponibles per a l'emmotllament de preformes i contenidors de baixa generació d'-acetaldehid (AA).
Opcions de configuració
Per adaptar la plataforma base a paràmetres de producció específics, els compradors poden seleccionar entre els mòduls funcionals següents:
Opcions de cargol i canó
Bimetàl·lic resistent al desgast estàndard-: dissenyat per a resines que contenen entre un 15% i un 25% de reforç de fibra de vidre.
Aliatge totalment resistent a la corrosió-: dissenyat per processar paquets de retardants de flama, PVC i additius altament corrosius.
Cargol d'homogeneïtzació d'alta-mescla: optimitzat per a una barreja principal de-pigments elevats i una dispersió uniforme del color.
Moviment auxiliar i opcions hidromecàniques
Circuits d'extracció del nucli hidràulic: configurables d'1 a 4 seqüències de vàlvules hidràuliques independents.
Servo-expulsió elèctrica: dissenyat per al moviment paral·lel de l'expulsió durant l'obertura del motlle i el compliment de la sala neta.
Vàlvules de bufat d'aire: vàlvules pneumàtiques de múltiples-circuits amb ajustos de temps i pressió totalment configurables.
Integració d'automatització i control
Interfície d'-etiquetatge en motlle (IML) integrada: integració estandarditzada d'EUROMAP 67 per a la robòtica d'etiquetatge d'-alta velocitat.
Interfície de selecció-i-robot: interfície d'automatització estandarditzada EUROMAP 12 per a sistemes d'extracció de peces.
Controladors de canal calent integrats:{0}}mòduls de control de temperatura integrats que admeten de 12 a 48 zones de calefacció independents.
Fabricació i control de qualitat
Cada màquina se sotmet a un estricte protocol de proves abans de l'enviament per garantir el compliment estructural i la precisió de posició:
Fabricació de llits de màquina:Soldadures d'acer-alliberades de tensió sotmeses a recuit tèrmic abans del fresat de portal CNC per garantir l'estabilitat de l'alineació-de la barra d'unió durant un funcionament prolongat.
Verificació de paral·lelisme de platina:Paral·lelisme mesurat sota la càrrega de subjecció del 100% mitjançant indicadors de marca; la desviació màxima permesa és de 0,05 mm a través de l'envergadura diagonal.
Prova de cicle sec:Crema contínua de 48-hores-en cicle en sec amb la configuració de velocitat màxima per verificar l'equilibri tèrmic hidràulic, la resposta de la unitat i la integritat del segell sense fuites.
Alineació de l'interferòmetre làser:Eixos lineals làser-calibrats per garantir la precisió espacial i la repetibilitat absoluta del posicionament.
Certificacions de qualitat:Compliment de la norma de fabricació ISO 9001:2015; Verificació del marcatge CE segons la Directiva de màquines 2006/42/CE i els requisits de seguretat EN 201 per a màquines de plàstic.
Personalització i suport OEM
Paquet de sala blanca per a articles mèdics d'un sol ús (classe ISO 8/compatible amb GMP)
Per als fabricants de dispositius mèdics que operen en condicions de sala neta, la plataforma híbrida d'emmotllament per injecció ofereix una configuració especialitzada de control de la contaminació-dissenyada per satisfer els estàndards ISO 14644-1 Classe 8:
-Zona de subjecció lliure de lubricants i tancats: les barres-es tracten amb un cromat-resistent al desgast i utilitzen coixinets lineals segellats amb greix-de grau alimentari-per evitar l'aerosolització de gotes d'oli a prop de la interfície del motlle.
Taulers d'acer inoxidable i superfícies netejables: les cobertes del marc i els panells laterals estan fets d'acer inoxidable AISI 304 raspallat amb una geometria llisa de -canconades de radi per eliminar les escletxes-que atrapen la pols i permetre neteja-química freqüent (compatible amb IPA/peròxid).
Descàrrega de peces i integració del transportador: inclou un muntatge de campana de flux d'aire laminar integrat directament sobre la zona de subjecció del motlle, que garanteix una protecció de pressió positiva durant la caiguda de peces i la recollida automatitzada del robot (interfície de sala blanca EUROMAP 67).
Circuit hidràulic no -contaminant: les línies hidràuliques dins de la zona neta utilitzen mànegues d'acer inoxidable trenades de doble-trenat amb acoblaments ràpids-secs, fluid de grau alimentari-certificat NSF H1 i respiradors centralitzats del dipòsit d'oli amb filtre HEPA-.
Enginyeria personalitzada addicional
Metal·lúrgia personalitzada de cargols i barrils: recobriments especialitzats (com ara el revestiment de carbur de tungstè) dissenyats per a resines que contenen fins a un 50% de reforç de fibra de vidre o additius corrosius.
Espaiat de barres-estès a la llum del dia i lligat: modificacions de la placa per adaptar-se a motlles voluminosos, motlles d'extracció-de nuclis complexos o components d'estampació-profunda.
Integració del protocol de control personalitzat: suport per a comunicacions OPC UA, protocols d'integració MES personalitzats i estàndards específics d'automatització de fàbrica.
Què haurien de proporcionar els compradors per a una cotització precisa
Per rebre una configuració tècnica detallada i una proposta comercial, incloeu les següents aportacions tècniques a la vostra consulta:
Geometria i dibuix de les peces:Fitxers 3D STEP/IGES o dibuixos a cotes 2D que detallen el gruix màxim i mínim de la paret.
Especificació de la resina:Grau del material, MFI/MFR i percentatge d'additius/farcits (per exemple, fibra de vidre, retardants de flama).
Especificacions del motlle:Nombre de cavitats, pes total del tir (g o cm3), pes del motlle i dimensions exteriors del motlle (LxWxH).
Temps de cicle objectiu:Velocitat de producció de peces requerida (parts/hora) o durada global del cicle objectiu.
Requisits auxiliars:Necessitat d'un control integrat de canal calent, tirades de nucli, comportes de vàlvules o interfícies d'automatització de robots (EUROMAP 67/77).
PMF
P: Quina és la diferència principal entre una màquina d'emmotllament per injecció híbrida i una màquina totalment elèctrica?
R: Una màquina híbrida utilitza accionaments elèctrics per a tasques contínues/d'alta-freqüència (rotació del cargol i moviment de la pinça) i potència hidràulica per a tasques d'alta-dinàmica/alta-força (injecció i retenció). Les màquines totalment elèctriques utilitzen servomotors i cargols de boles per a tots els eixos. Els híbrids ofereixen velocitats d'injecció i densitat de força significativament més elevades a un cost d'equip inicial més baix per a aplicacions de paret prim-d'alta pressió, mentre que els totalment elèctrics excel·lent en el funcionament de la sala neta d'oli zero absolut-.
P: Com redueix un sistema híbrid el consum d'energia operatiu?
R: L'estalvi d'energia es produeix perquè l'accionament elèctric de plastificació funciona de manera independent sense utilitzar energia hidràulica. A més, la bomba hidràulica principal utilitza un servoaccionament que s'apaga completament o funciona a RPM mínimes durant les fases de retenció i refrigeració, eliminant les pèrdues contínues de potència en ralentí típiques de les bombes hidràuliques de desplaçament fix-.
P: Quin protocol de manteniment es requereix per als acumuladors hidràulics?
R: Els acumuladors de bufeta requereixen una comprovació periòdica de la pressió de pre{0}}càrrega de nitrogen. Les inspeccions s'han de dur a terme cada 6 mesos utilitzant equips estàndard de càrrega i prova. Els nivells de pressió de nitrogen s'han de mantenir segons les qualificacions de fàbrica per garantir velocitats d'acceleració d'injecció constants.
P: Aquesta plataforma pot gestionar materials farcits de vidre-abrasiu?
A: Sí. Quan es processen materials farcits de vidre-o abrasius, les màquines estan equipades amb barrils bimetàl·lics especialitzats (matriu amb aliatges de tungstè/carbur de bor) i cargols totalment endurits. Això evita el desgast prematur i manté l'eficiència de plastificació estable durant llargues tirades de producció.
Etiquetes populars: màquina d'emmotllament per injecció híbrida d'alta velocitat, fabricants de màquines d'emmotllament per injecció híbrids d'alta velocitat de la Xina, proveïdors, fàbrica