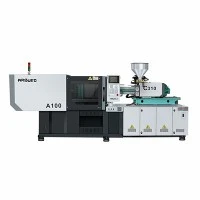
Màquina d'emmotllament per injecció híbrida per a la fabricació de components d'automoció
Dissenyada específicament per a components estructurals de-parets primes i peces d'automòbils interiors i exteriors d'alta-precisió, aquesta màquina d'emmotllament per injecció híbrida combina la tecnologia d'accionament de cargol servo-elèctric amb la subjecció hidràulica i la potència d'injecció. Ofereix una repetibilitat posicional de ±0,01 mm alhora que redueix el consum d'energia fins a un 45% en comparació amb els sistemes hidràulics purs.
La producció de components d'automoció requereix toleràncies dimensionals estrictes, temps de cicle curts i taxes de ferralla mínimes en tirades de producció contínues les 24 hores del dia. Les màquines hidràuliques tradicionals sovint lluiten amb la consistència de precisió i l'estabilitat tèrmica durant els llargs torns de producció, mentre que tots els-sistemes elèctrics s'enfronten a restriccions de tonatge i cost en components estructurals de-secció gruixuda.
Aquest sistema híbrid utilitza un servomotor elèctric per a la plastificació contínua, desacoblant la fase de dosificació de les operacions hidràuliques. La pressió hidràulica impulsa la subjecció del motlle, l'extracció del nucli i el moviment de la unitat d'injecció d'alta-velocitat. Aquesta arquitectura híbrida elimina el sobreescalfament de l'oli causat per l'acceleració proporcional de la vàlvula durant la plastificació, manté una temperatura de fusió constant i redueix els costos operatius totals.
Especificacions clau
|
Paràmetre d'especificació |
Interval de valors/mètrica |
Notes d'enginyeria |
|
Força de subjecció |
2000 kN - 10,000 kN (200 - 1000 tones) |
Estructura de tancament-hidràulica directa o de dos-plaques |
|
Velocitat d'injecció |
Fins a 350 mm/s (estàndard) / 800 mm/s (acumulador) |
Suport d'acumulador de nitrogen per a peces de paret ultra-fines |
|
Opcions de diàmetre de cargol |
Ø 45 mm - Ø 105 mm |
Opcions nitrurats o bimetàl·liques disponibles a base de resina |
|
Capacitat de tir teòric |
320 cm³ - 4200 cm³ |
Calculat a PS de densitat equivalent |
|
Traç d'expulsió |
150 mm - 350 mm |
Placa d'expulsió hidràulica amb control de força ajustable |
|
-Distància de la barra d'enllaç (H×V) |
560×560 mm - 1180×1080 mm |
Admet motlles d'automòbils de diverses-cavitats i corredisses de nucli |
|
Sistema d'accionament |
Servo elèctric de CA (dosi) + servohidràulic (pinça/injecte) |
Controlador tancat de doble-bucle amb vàlvula d'alleujament proporcional |
Característiques clau
Operacions paral·leles desacoblades:L'accionament elèctric de plastificació funciona independentment de les funcions hidràuliques, permetent la recuperació paral·lela durant l'obertura del motlle i els moviments d'expulsió per escurçar els temps de cicle sec.
Controlador d'injecció de-bucle tancat:Els codificadors lineals òptics-d'alta resposta segueixen la posició d'injecció amb una resolució de mesura de ±0,005 mm, reduint les variacions de pes de part-a-part.
Nucli ajustable-Tira hidràulica:Els tiradors de nucli hidràulic dual programables integrats directament al controlador de la màquina manegen lliscants complexos i socavacions en panells de portes i grups d'instruments.
Sistema hidràulic d'oli baix-:Les servobombes de -desplaçament variable funcionen segons la demanda, mantenint la temperatura de l'oli hidràulic per sota dels 45 graus sense grans torres de refrigeració d'aigua-.
Configuració de la màquina
La màquina separa el treball de rotació de parell elevat-(rotació del cargol) del treball de força dinàmica (subjecció i injecció dinàmica) en quatre subconjunts operatius bàsics-:
Accionament de dosificació servoelèctric:Acciona el cargol de plastificació de-parell constant directament mitjançant un servomotor de CA independent. Això desacobla la dosi de les caigudes de pressió hidràulica, mantenint una homogeneïtat estable de la fosa i els temps de dosificació uniformes independentment dels moviments paral·lels de la màquina.
Servoacumulador hidràulic:Alimentant el cilindre d'injecció, aquesta unitat utilitza un control precís de l'interruptor de velocitat/pressió (V/P) per subministrar un rendiment d'injecció dinàmica d'alta-velocitat i-pressió per a components estructurals de parets primes-.
Unitat de subjecció de dues-plates:Combina el bloqueig de la barra-dinàmica hidràulica amb l'ajust automàtic de l'alçada del motlle, assegurant una protecció ràpida i de baixa pressió del motlle i una distribució uniforme de la força de subjecció a la cara del motlle.
Controlador central:Funciona a través d'una xarxa de bus EtherCAT d'alta -velocitat, agregant la retroalimentació del sensor-en temps real de tots els codificadors lineals, transductors de pressió i zones de temperatura a intervals de mostreig d'1 ms per al control de moviment de bucle tancat-.
-Avantatges tècnics específics del producte
±0,01 mm Repetibilitat de posició:Els codificadors rotatius d'accionament directe-a la unitat de subjecció redueixen la formació de flaix als connectors d'automòbils de diverses-cavitats i a les carcasses d'il·luminació.
Estalvi d'energia:La potència de funcionament baixa a zero durant les fases de manteniment i refrigeració, reduint els perfils de càrrega de kVA un 30 % - 45% en comparació amb els sistemes hidràulics de bombes de desplaçament-fix.
Perfils de velocitat d'injecció lineal:La injecció assistida per -acumulador manté una velocitat frontal de flux uniforme a través de camins llargs-de llargada, eliminant els defectes de la línia de soldadura a la fascia del para-xocs i els adorns del pilar A/B/C.
Reducció de la degradació de la resina:La plastificació elèctrica proporciona una regulació precisa de la pressió inversa-fins a 5 bars, evitant la escissió de la cadena de polímers en resines d'enginyeria farcides-sensibles a la cisalla.
Aplicacions típiques
Components exteriors d'automoció
Reixetes frontals i insercions de para-xocs: requisits de cabal alt en camins de flux llargs sense marques d'enfonsament superficial.
Revestiments d'arc de rodes: modelats amb compostos reciclats de PP/EPDM que requereixen un lliurament de parell estable durant la plastificació.
Revestiments interiors i peces estructurals
Sub-conjunts del panell de la porta: nucli hidràulic-multipunt-seqüències d'estirament per a retallades i muntatge de protuberàncies.
Suports del tauler d'instruments: components llargs de PP reforçat amb fibra de vidre-- que requereixen geometries de cargol suaus per preservar la longitud de la fibra.
Il·luminació i electricitat d'automoció
Carcassa de les lents del far: moviment de la pinça de baixa-vibració per mantenir una gran claredat òptica en resina transparent de PC/PMMA.
Caixes d'unió de la badia del motor: materials ignífugs-PBT/PA66 que requereixen altes pressions d'injecció per omplir seccions de costelles primes.
Compatibilitat de materials
|
Tipus de resina |
Interval de temperatura de processament |
Configuració de cargol recomanada |
Aplicació específica d'automoció |
|
PP + 30% Talc/EPDM |
210 graus - 250 graus |
Cargol nitrurat estàndard amb capçal de mescla |
Taulers d'instruments, guarnicions de portes |
|
PA66 + 30% GF |
270 graus - 310 graus |
Canó bimetàl·lic, puntes de vol de carbur de tungstè |
Sota-el-capó, connectors |
|
Aliatge PC/ABS |
250 graus - 280 graus |
Cargol-de cisalla mitjana amb-vol de compressió baixa |
Consoles centrals, cobertes de guantera |
|
PMMA / PC |
240 graus - 290 graus |
Cargol de superfície-alta brillant, canó cromat- |
Lents de llum posterior, guies de llum òptiques |
|
POM |
190 graus - 210 graus |
Cargol d'aliatge anticorrosió-, anell de vàlvula de retenció |
Engranatges d'automòbils, clips de cinturó de seguretat |
Opcions de configuració i matriu de selecció
Per seleccionar la configuració correcta de la màquina, coincideixi amb les especificacions del component objectiu mitjançant la guia de tres-passos següent:
Calculeu la força de subjecció requerida
Utilitzeu la fórmula següent per estimar el tonatge mínim de subjecció necessari per al vostre motlle:
Força de subjecció (en kN)=Àrea projectada de la peça (en cm²) × Recompte de cavitats × Factor de pressió de la cavitat (de 30 a 60 MPa depenent de la viscositat de la resina)
Determineu el requisit de velocitat d'injecció
Seleccioneu la resposta dinàmica del sistema d'injecció adequada en funció del gruix de la paret del component:
Revestiment interior i exterior estàndard (gruix de la paret < 2,5 mm): Sistema de servoaccionament hidràulic estàndard.
Parts òptiques, d'il·luminació o de connectors de paret fina-(gruix de la paret < 1,2 mm): paquet d'ajuda per a l'acumulació de nitrogen (ofereix velocitats d'injecció superiors a 500 mm/s).
Trieu el muntatge de barril i cargol basat en farcits de resina
Seleccioneu la metal·lúrgia del cilindre que coincideixi amb l'abrasivitat química i mecànica del vostre grau de polímer:
Resines sense farcir (ABS estàndard, PP, PC): Muntatge estàndard d'acer nitrurat (SACM 645).
Glass Fiber or Mineral Filled Compounds (>Contingut de farciment del 15%): barril bimetàl·lic amb cargols recoberts de carbur de tungstè.
Paquets opcionals
Sequential Valve Gating (SVG): interfície de control de la porta de la vàlvula pneumàtica/hidràulica integrada de 4 a 12 zones per a motlles sense corredor.
Interfície de robot integrada automatitzada: connexions endoll-i-estàndard Euromap 67 / SPI per a l'extracció de peces de servo robot de 3 eixos.
Sistema de platina magnètica: redueix el temps de canvi de motlle de 45 minuts a menys de 5 minuts en lots petits-a-mitjans.
Fabricació i control de qualitat
Cada màquina se sotmet a protocols de proves de fabricació estandarditzats abans de l'enviament:
Verificació de paral·lelisme de platina:Les platines mecanitzades es mesuren amb un tonatge de tancament complet mitjançant indicadors de marcat electrònics. El paral·lelisme es manté dins de Menor o igual a 0,05 mm/m.
Construcció d'estructura-alleujada de tensió:Els llits de les màquines se sotmeten a un recuit d'alleujament tèrmic per evitar la deformació estructural durant llargues vides operatives.
Prova hidrostàtica:Tots els col·lectors hidràulics, les vàlvules i les canonades dures s'han provat a pressió-a 300 bar per evitar fuites de segellat sota estrès tèrmic continu.
Execució d'acceptació de fàbrica de 48 hores:La màquina funciona contínuament durant 48 hores amb control de la temperatura de l'oli, verificant els nivells de soroll per sota dels 72 dBA i l'estabilitat de la temperatura dins de ± 2 graus.
Personalització i suport OEM
Geometries especialitzades de cargol:Cargols de barrera, barrils ventilats per a l'evacuació de la humitat sense -assecat prèvia i puntes de mescladores especialitzades per a la distribució del lot mestre.
Corbata personalitzada-Liquidacions de la barra:Distància ampliada entre-barres d'unió per acomodar caixes lliscants grans i motlles d'automòbils de nucli profund.
Millora-injecció de material:Unitats d'injecció hidràuliques o elèctriques secundàries (forma de L-, Piggyback o col·locació vertical) per a aplicacions d'emmotllament de dos-tirs (2K).
Integració del sistema de control:Interfícies de programari PLC personalitzades adaptades a la-fàbrica SCADA, el protocol Euromap 63/77 o la integració de bases de dades MES.
Què haurien de proporcionar els compradors per obtenir una cotització detallada
Proporcioneu les dades tècniques següents per rebre una proposta de màquina detallada i una simulació del temps de cicle en 24 hores:
Dibuixos de peces/fitxers CAD:Fitxers 3D STEP o IGES que inclouen el gruix de la paret, la superfície projectada i les dimensions generals.
Graus de resina:Marca de resina específica, designació de grau i percentatges de farciment (per exemple, Sabic PP 108MF97 amb un 20% de talc).
Dimensions i disseny del motlle:Alçada del motlle (mínim/màxim), pes, recompte de cavitats, tipus de canal (canal fred o calent) i recompte de vàlvules de tracció del nucli-.
Sortida de producció necessària:Temps de cicle objectiu, requisits de volum diaris i detalls secundaris d'automatització (p. ex., IML, selecció-i-del robot).
Tensió d'utilitat de la planta:Especificacions de la línia elèctrica local (p. ex., 480 V/60 Hz/3 fases o 380 V/50 Hz/3 fases).
PMF
P: Com es compara una màquina d'emmotllament per injecció híbrida amb una màquina totalment-elèctrica per a peces d'automòbil?
R: Les màquines híbrides ofereixen velocitats d'injecció i capacitats de força més altes per a peces estructurals de-secció gruixuda o panells interiors grans a un cost de capital més baix que totes les màquines-elèctriques de tonatge de pinça equivalent. Retenen l'eficiència del motor elèctric durant la plastificació mentre utilitzen pressió hidràulica per a la força de subjecció i estirades del nucli.
P: Quin interval de manteniment es requereix per al servosistema hidràulic?
R: Els elements de filtració d'oli hidràulic s'han de substituir cada 2.000 hores de funcionament. El mostreig d'oli per a la contaminació per partícules i el contingut d'aigua s'ha de fer cada 4.000 hores. El manteniment adequat de l'oli allarga la vida útil de la bomba i la vàlvula més enllà de les 30.000 hores.
P: Aquesta màquina pot processar resines amb un alt contingut de fibra de vidre (30-50%)?
A: Sí. Quan manipulem resines d'enginyeria reforçades com PA66-GF30 o PBT-GF40, subministrem un barril bimetàl·lic revestit amb un aliatge a base de níquel i un cargol de carbur de tungstè totalment dur per evitar el desgast abrasiu.
P: Quin estalvi energètic es pot esperar en comparació amb les màquines hidràuliques tradicionals?
R: El consum d'energia es redueix entre un 30% i un 45%. L'accionament elèctric de plastificació elimina les pèrdues de conversió hidràulica durant la rotació del cargol, i la bomba hidràulica de freqüència variable -treu una potència insignificant durant les fases de refrigeració de les peces.
P: El controlador admet els estàndards Euromap per a l'automatització?
A: Sí. El controlador de la màquina inclou interfícies estàndard Euromap 67 per a la integració del robot, juntament amb Euromap 77 per a l'intercanvi de dades amb sistemes d'execució de fàbrica (MES).
Etiquetes populars: màquina d'emmotllament per injecció híbrida per a peces d'automòbil, màquina d'emmotllament per injecció híbrida de la Xina per a fabricants de peces d'automòbil, proveïdors, fàbrica