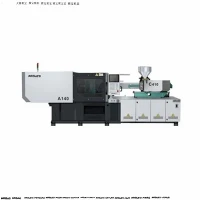
Màquina d'emmotllament per injecció de 1800 tones
La màquina d'emmotllament per injecció servo hidràulica horitzontal de 1800 -tones està construïda per a una fabricació industrial de gran -tonatge i pesada-ocupació que requereix una gran integritat estructural, un control dimensional estricte i una sortida repetible. Dissenyada per a tirades de producció a gran-escala, aquesta plataforma utilitza un marc tipus caixa de 8-punts i un sistema hidràulic servoaccionat per processar resines d'enginyeria i plàstics bàsics, inclosos HDPE, PP, ABS i aliatges de PC farcits.
Aquesta màquina s'adreça a la fabricació de grans-volums de components estructurals, com ara para-xocs d'automòbils, suports de taulers de comandament, palets industrials pesats, contenidors d'escombraries municipals i carcassa d'electrodomèstics grans. En combinar la distribució constant de la força de subjecció amb la retroalimentació d'injecció de bucle tancat-, elimina el flaix estructural, la deformació de les parts i les variacions de densitat-a-de tir en geometries de paret gruixuda o complexes-.
Especificacions clau
|
Paràmetre |
Configuració estàndard |
Actualitzacions opcionals / rang |
|
Força de subjecció |
18.000 kN (1.800 tones) |
Arreglat |
|
Dimensions de la platina (H x V) |
2.150 mm x 2.050 mm |
Extensions de platina personalitzades disponibles |
|
Distància entre barres d'unió (H x V) |
1.500 mm x 1.400 mm |
Espaiat entre barres{0}}estès disponible |
|
Màx. Cursa d'obertura del motlle |
1.500 mm |
Fins a 1.750 mm per a peces d'estampació profunda- |
|
Màx. Alçada del motlle |
1.400 mm |
Ajustable |
|
Min. Alçada del motlle |
600 mm |
Ajustable |
|
Cursa d'expulsió |
350 mm |
Expulsió hidràulica multi-punt |
|
Força d'expulsió |
320 kN |
Fins a 400 kN |
|
Opcions de diàmetre de cargol |
A: 130 mm / B: 140 mm / C: 150 mm |
Aliatge bimetàl·lic / recobriments d'alta -resistència al desgast |
|
Volum de tir teòric |
8.620 cm3 - 11,480 cm3 |
Depèn de la selecció del cargol |
|
Pes d'injecció (PS) |
7,850 g - 10,450 g |
Fins a 12.500 g amb unitats d'injecció d'alta-capacitat |
|
Velocitat d'injecció |
1,100 g/s - 1,450 g/s |
Injecció d'acumuladors d'alta-velocitat opcional |
|
Màx. Pressió d'injecció |
165 MPa - 195 MPa |
Ajustat mitjançant control proporcional |
|
Pressió del sistema |
17,5 MPa |
S'ha corregit el llindar del sistema operatiu |
|
Potència del motor de la bomba |
Servosistema (110 kW - 160 kW) |
Combinació de bomba multi-servo |
|
Capacitat de calefacció |
65 kW - 85 kW |
Bandes de calefacció de ceràmica amb control PID |
Característiques clau
Estructura de platina rígida:Les plaques de marc de caixes-optimitzades per ordinador-redueixen la deflexió sota la màxima pressió de subjecció, evitant les variacions del gruix de la paret en grans superfícies d'eina.
Servohidràulica variable:La combinació de bomba d'engranatges de motor-de resposta dinàmica redueix el consum d'energia entre un 30% i un 50% en comparació amb els sistemes hidràulics de desplaçament fix-estàndards.
Suport de guia lineal:La platina mòbil llisca sobre rails de guia lineal de precisió, reduint la fricció, eliminant la caiguda de la platina i protegint les barres d'unió de la càrrega desigual.
Control d'injecció multi-etapa:Regulació precisa de la velocitat d'injecció i manteniment del perfil de pressió en fins a 10 etapes digitals mitjançant la retroalimentació del sensor de bucle tancat-.
Protecció proporcional del motlle:La lògica de protecció del motlle de baixa-pressió i alta-sensibilitat atura el tancament del motlle a l'instant si es detecta resistència o obstrucció.
Lubricació automàtica centralitzada:El sistema de distribució de greix volumètric lubrica els casquets de palanca, les barres d'unió i les sabates lliscants a intervals-definits pel programa.
Principi de funcionament / Configuració de la màquina
La unitat funciona amb un mecanisme hidràulic de commutació doble-de cinc-punts horitzontal acoblat amb una unitat de plastificació d'un sol-eix.
[Tremuja/Zona d'alimentació]
↓
[Zones de barril i calefacció (controlat PID)]
↓
[Cargol bimetàl·lic alternatiu (plastificació i dosificació)]
↓
[High-Pressure Hydraulic Injection Cylinder] --->[Unitat de subjecció de 5 punts]
↓
[Cavitat del motlle/solidificació de la part]
Mecanisme de subjecció:El cilindre hidràulic acciona l'enllaç de basculant mecànic de 5-punts, amplificant la força per bloquejar la platina en moviment contra la platina estacionària a 18.000 kN. Els ajustos d'alçada del motlle es gestionen mitjançant un sistema de motor accionat per engranatges intern per mantenir l'alineació paral·lela.
Unitat de plastificació i injecció:Els pellets de resina sòlida flueixen de la tremuja al barril escalfat. Un servomotor hidràulic o elèctric fa girar el cargol bimetàl·lic, transportant material cap endavant a través de zones tèrmiques controlades. Un cop completada la dosificació, els dos cilindres d'injecció hidràulica empènyer el cargol cap endavant, empenyent el polímer fos a la cavitat del motlle segellat sota corbes de pressió precises.
Refrigeració i expulsió:La pressió de retenció post-injecció evita que es quedin marques de l'aigüera mentre la peça es refreda. La palanca s'obre sense problemes i un conjunt de passador d'expulsió hidràulic de diversos punts-expulsa la fosa acabada de la cavitat del motlle.
-Avantatges tècnics específics del producte
Repetibilitat i precisió posicional
La línia hidràulica central utilitza un sistema de servobus de valor absolut-. Aquesta configuració controla la posició del cargol, la velocitat d'injecció i el moviment de la pinça en temps real, proporcionant un control repetible de la posició d'injecció fins a +/-0,01 mm. Això evita defectes comuns de diverses cavitats, com ara trets curts, flaix i variació de pes en motllures industrials grans.
Construcció de marc resistent a la deflexió-
Equipat amb un marc tipus caixa de 8-punts-i esculls estructurals-resistents, el bastidor de la màquina resisteix la deformació torsional durant el bloqueig ràpid de la pinça. Les platines d'alta-rigidesa asseguren que la força de subjecció es distribueix uniformement sobre la superfície central i exterior del motlle, allargant la vida útil del motlle i mantenint estrictes toleràncies de segellat sense flaix.
Reducció de la tensió tèrmica i la pèrdua d'energia
El servosistema controla dinàmicament la velocitat del motor per adaptar-se a la demanda de pressió hidràulica durant cada etapa del cicle (subjecció, plastificació, retenció, refrigeració). Durant els cicles de retenció i refrigeració, el parell del motor baixa, reduint el consum total d'energia i limitant l'acumulació de calor de l'oli. Això manté la viscositat de l'oli hidràulic a prop de les temperatures de funcionament òptimes sense sobrecarregar els refrigeradors d'oli externs.
Aplicacions típiques
Feixes del para-xocs davanter i posterior
Revestiments interiors de la porta
Portadors del quadre de comandament
Tapes de pas de rodes
Palets-resistents amb bastidor
Caixes d'enviament encaixables
Contenidors de residus de 240L / 660L / 1100L
Contenidors a granel plegables
Cambres d'inspecció i dipòsits
Panells d'encofrat de plàstic
Caixes d'utilitat de drenatge
Tineres i marcs exteriors de la rentadora
Mobles d'exterior i taules-resistents
Carcassa de la unitat exterior d'aire condicionat
Compatibilitat de materials
El barril de calefacció estàndard i els conjunts de cargol estan configurats per processar una àmplia gamma de materials termoplàstics, des de polímers bàsics fins a resines d'enginyeria reforçades:
HDPE / PP:Els dissenys de cargols optimitzats inclouen capçals de mescla dinàmics per garantir una dispersió uniforme del pigment de color i uns índexs de flux de fusió consistents per a grans contenidors d'envasos.
Aliatges ABS / PC / PC + ABS:Les configuracions de plastificació de parell elevat-mantenen l'estabilitat tèrmica sense cremar ni degradar les resines sensibles a la calor-durant temps de permanència prolongats.
Vidre-Resines reforçades (p. ex., PP + 30% GF, PA66 + 30% GF):Els barrils bimetàl·lics opcionals folrats amb aliatges de carbur-de tungstè i els cargols recoberts amb aerosols tèrmics HVOF eviten el desgast de les fibres de vidre abrasives.
Contingut reciclat (mescles PCR/PIR):Els cargols personalitzats i les zones de ventilació d'-alta capacitat gestionen les fluctuacions de la viscositat de la fusió i l'alliberament de gasos associats amb les resines post-consum.
Com seleccionar / opcions de configuració
Per configurar una màquina d'emmotllament per injecció de 1.800 tones per a una cèl·lula de fabricació específica, tingueu en compte aquests requisits operatius:
Matriu de selecció del diàmetre del cargol
|
Paràmetre |
130 mm (Cargol A) |
140 mm (Cargol B) |
150 mm (cargol C) |
|
Màx. Pressió d'injecció |
Alt (195 MPa) |
Mitjana (180 MPa) |
Estàndard (165 MPa) |
|
Màx. Volum de tir |
8.620 cm3 |
10.000 cm3 |
11.480 cm3 |
|
Aplicació objectiu |
Peces estructurals de precisió, components de paret-prima |
Para-xocs estàndard d'automòbil, caixes, carcassa d'electrodomèstics |
Palets industrials de-paret gruixuda, papereres grans |
Mòduls i característiques opcionals
Conjunts d'extracció del nucli hidràulic: col·lectors d'extracció del nucli de fins a 6 circuits per a motlles amb elevadors interns complexos i corredisses laterals.
Acumulador-Injecció assistida: acumuladors de nitrogen per a requisits d'injecció d'-alta velocitat, adequats per a aplicacions estructurals de-parets primes.
Accionament de plastificació servo elèctric: accionament de motor elèctric independent per a la rotació del cargol, permetent la dosificació paral·lela durant l'obertura/refrigeració del motlle per escurçar els temps de cicle.
Vàlvules de bufat d'aire: vàlvules pneumàtiques programables integrades tant en platines fixes com mòbils per a l'ajuda{0}}alliberament de peces.
Sistema de platina magnètica: platines magnètiques electro-permanents per a canvis ràpids d'eines, reduint el temps d'inactivitat en operacions de-cortes tirades.
Fabricació i control de qualitat
Cada màquina es sotmet a procediments estructurats de muntatge i inspecció de qualitat abans de l'enviament:
Precisió de mecanitzat:Les superfícies de muntatge de la platina i els canals de guia-barras d'unió s'acaben en grans centres de fresat de pòrtic CNC per garantir un estricte paral·lelisme i toleràncies de planitud superficial.
Proves no-destructives (NDT):Les proves d'ultrasons es realitzen a les principals peces de fosa d'acer (platines, palanques, contrapunts) per comprovar si hi ha buits interns, inclusions o micro-esquerdes estructurals.
Integritat de la pressió hidràulica:Els col·lectors hidràulics es sotmeten a proves de pressió hidrostàtica a 1,5 vegades la pressió de treball nominal per comprovar si hi ha fuites internes i la durabilitat del segellat.
Execució-Entrada i calibratge:Cada màquina completada se sotmet a una prova contínua de funcionament en sec de 48-hores, seguida de comprovacions d'alineació làser en temps real del paral·lelisme del plat amb una força de tancament total de 18.000 kN.
Personalització i suport OEM
Les configuracions de la màquina es poden ajustar per satisfer els dissenys específics de la planta, els requisits del cicle i les cèl·lules d'automatització:
Dissenys de platina personalitzats:Lliurament personalitzat de la-barra de lligam, traç del motlle ampliat i patrons de pins d'expulsió no-estàndards que coincideixen amb els conjunts d'eines existents.
Interfície d'automatització:Integrat-en connectors d'interfície robòtica Euromap 67 o SPI per connectar robots de pòrtic servo de 3 o 5 eixos i cèl·lules d'automatització aigües avall.
Geometries especialitzades de barril/cargol:Perfils de cargol dedicats per a materials específics, com ara òptiques de PMMA/PC transparents, resistència a la corrosió del PVC o compostos minerals d'alt-ompliment.
Adaptació de la font d'alimentació:El cablejat estàndard de 380V/50Hz es pot adaptar a 415V/50Hz, 460V/60Hz o 230V/60Hz en funció dels estàndards elèctrics de la planta de destinació.
Què haurien de proporcionar els compradors per a una cotització
Per rebre una cotització comercial detallada i una proposta d'especificació de la màquina, proporcioneu els següents detalls tècnics:
Dimensions i pes de la peça:Model CAD (.STEP/.IGES) o dimensions físiques (L x W x H) juntament amb el pes del tir objectiu (inclòs el sistema de corredor).
Tipus i grau de resina:Formulació específica de matèries primeres (per exemple, HDPE, PP + 20% Talc, PA6 + 30% GF, mescles de PCR).
Especificacions del motlle:Dimensions exteriors de l'eina (L x W x H), pes total del motlle, requisits de seqüència de diapositives i recomptes de circuits d'extracció de nucli-.
Temps de cicle objectiu:Sortida de producció diària necessària o temps de cicle objectiu per part.
Requisits d'infraestructura de fàbrica:Subministrament elèctric disponible (tensió/Hz), capacitat d'aigua de refrigeració i límit de pes de la grua.
Preguntes freqüents
P: Quina mida de grua o capacitat d'elevació es requereix per instal·lar aquesta màquina?
R: La instal·lació d'una màquina d'emmotllament per injecció de 1.800-tones requereix un aparell d'enviament dividit. La màquina s'envia dividida en dues seccions principals: la unitat de subjecció i la unitat d'injecció. L'elevador individual més pesat (normalment el conjunt de subjecció) pesa entre 55 i 70 tones mètriques, depenent de les extensions de platina opcionals. Es recomana una grua d'aparell amb una capacitat d'almenys 80 tones mètriques o un sistema de grua de fàbrica doble per al posicionament durant la instal·lació.
P: Com funciona el servosistema en condicions d'alta temperatura ambient?
R: La màquina disposa d'un sistema de control de la temperatura de l'oli connectat amb un intercanviador de calor d'oli tipus plaque-. Per mantenir l'oli hidràulic dins de la finestra ideal de 40 graus C a 50 graus C en climes càlids, la planta ha de subministrar aigua de refrigeració a 20 graus C - 25 graus C amb un cabal d'almenys 250 L/min. Es poden integrar refrigeradors d'oli refrigerats per aire-opcionals o intercanviadors de calor ampliats per a instal·lacions que operen en regions amb temperatures ambientals elevades.
P: Aquesta màquina de 1.800 tones pot manejar eines amb alçades de pila baixes?
R: L'alçada mínima del motlle per a la disposició estàndard de la pinça és de 600 mm. Per als motlles per sota d'una alçada de pila de 600 mm, s'han de muntar plaques de suport espacial a les platines per preservar la geometria del mecanisme de palanca i assegurar una força de tancament total de 18.000 kN sense -estendre excessivament els mecanismes de carrera.
P: Quines connexions s'han de preparar abans de la instal·lació?
R: El lloc d'instal·lació s'ha de preparar amb:
El subministrament elèctric principal cau per a una càrrega total connectada de 150 kW a 220 kW (incloses bandes de calefacció i servoaccionaments).
Subministrament d'aigua de refrigeració industrial de circuit tancat-(pressió d'entrada mínima de 3 bar).
Subministrament d'aire comprimit sec i regulat (6-8 bar) per a l'accionament pneumàtic de vàlvules i funcions de bufat d'aire.
Fonaments de sòl de formigó armat dissenyats per a càrregues de fonamentació estàtiques i dinàmiques que superin les 100 tones mètriques de pes total de la màquina.
Etiquetes populars: Màquina d'emmotllament per injecció de 1800 tones, fabricants de màquines d'emmotllament per injecció de 1800 tones de la Xina, proveïdors, fàbrica