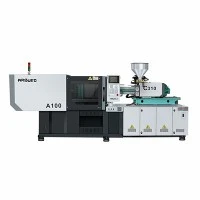
Màquina d'emmotllament per injecció d'alta -velocitat
Aquesta màquina d'emmotllament per injecció accionada per servo-hidràulica està dissenyada per als fabricants de components d'automòbil de nivell 1 i 2 que requereixen toleràncies dimensionals estrictes, baixa distorsió òptica i control del pes de les peces repetible. Funcionant amb forces de subjecció d'entre 100 i 2.000 tones mètriques, el sistema processa termoplàstics tècnics (PA66-GF30, PBT, PC/ABS, PMMA, POM) per a elements funcionals sota-el capó, adorns interiors, lents d'il·luminació exterior i components estructurals.
Mitjançant la integració d'unitats de potència hidràulica servo-d'accionament directe-, rails de guia lineals a la platina mòbil i cargols de plastificació de-fregament baixa, aquesta màquina aconsegueix una tolerància de repetibilitat del pes del tir dins del +/-0,15%. El controlador de bucle tancat-regula la pressió d'injecció i la posició del cargol en intervals de mostreig d'1 mil·lisegon, eliminant les marques de flaix i d'enfonsament en motlles d'automòbils de cavitats múltiples.
Especificacions clau
Les especificacions següents reflecteixen els paràmetres operatius estàndard de les classes de tonatge representatives.
|
Paràmetre |
Unitat |
Classe de 250 tones |
Classe de 500 tones |
Classe de 1.000 tones |
|
Força de subjecció |
kN |
2,500 |
5,000 |
10,000 |
|
Lliga-Distància de la barra (H x V) |
mm |
580 x 580 |
820 x 820 |
1,160 x 1,160 |
|
Màx. Llum del dia |
mm |
1,080 |
1,480 |
2,050 |
|
Gruix del motlle (mínim-màx.) |
mm |
200-600 |
300-800 |
450-1,100 |
|
Diàmetre del cargol (cargol B) |
mm |
50 |
70 |
95 |
|
Pes d'injecció (PS) |
g |
440 |
1,220 |
3,150 |
|
Màx. Pressió d'injecció |
bar |
2,050 |
1,920 |
1,780 |
|
Màx. Velocitat d'injecció |
mm/s |
160 |
140 |
120 |
|
Cursa d'expulsió |
mm |
150 |
220 |
300 |
|
Pressió del sistema hidràulic |
MPa |
17.5 |
17.5 |
17.5 |
|
Potència del motor de la bomba |
kW |
30 |
52 |
90 |
Característiques clau
Mecanisme de subjecció de doble palanca-de cinc punts: els enllaços de ferro colat tractats amb calor-inclouen coixins impregnats de grafit-auto-lubricant per evitar la contaminació d'oli a l'àrea del motlle.
Suport de guia lineal de -fricció baixa: les platines mòbils descansen sobre rails de guia lineals de precisió en lloc de barres-de lligadura, reduint l'inclinació de la platina sota pes elevats del motlle i eliminant el desgast dels casquilles de la-barra de lligament.
Accionament hidràulic-Servo-de bucle tancat: els servomotors d'alta-resposta combinats amb bombes d'engranatges internes regulen el flux d'oli en funció de la demanda, reduint el consum d'energia en ralent un 40-60% en comparació amb les bombes de desplaçament fix.
Controlador de pressió d'injecció i manteniment multi-etapa: la velocitat d'injecció de 10-etapes i les corbes de retenció de pressió de 10 etapes eviten la concentració d'estrès al voltant de les zones de la porta en lents òptiques de paret gruixuda.
Bi-Conjunt de cargol i canó metàl·lic: Revestiment del barril de carbur de tungstè sinteritzat combinat amb una soldadura en vol de plasma-arc transferit (PTA) a les nanses del cargol amb polímers reforçats amb-fibra-de vidre abrasiu.
Control d'extracció de múltiples nuclis-: els extractors de nucli hidràulic de doble -zona integrats permeten seqüències complexes de lliscament per a connectors d'automòbils i carcasses de climatització.
Principi de funcionament / Configuració de la màquina
Subjecció i configuració del motlle:La platina mòbil avança mitjançant coixinets lineals. Els tancaments de cinc-punts, que generen un tonatge de subjecció total mesurat directament mitjançant els extensímetres de-barra d'unió.
Plastificació:El cargol bi-metàl·lic gira impulsat per un motor hidràulic de gran-parell. Els sensors de temperatura al llarg de quatre zones de calefacció regulen la temperatura de fusió dins de +/-1,0 graus C.
Fase d'injecció:Un transductor lineal digital mesura la posició d'injecció a una resolució de 0,01 mm. La servobomba ajusta la pressió hidràulica fins a 2.050 bar per omplir la cavitat del motlle.
Canvi de V/P i embalatge/manteniment:El sistema passa del control de velocitat al control de pressió en funció de la posició de la cavitat, els llindars de pressió hidràulica o els senyals del transductor extern.
Refrigeració i expulsió:Mentre la fosa es refreda, el cargol gira per plastificar el material per al següent cicle. La unitat de subjecció es retrau i els expulsors hidràulics dinàmics eliminen la peça acabada.
-Avantatges tècnics específics del producte
Mitigació de la deflexió del plat
Les platines convencionals s'inclinen sota la pressió de subjecció total, provocant un flaix al centre del motlle i toleràncies estretes de la paret a les vores. Aquest disseny de platina utilitza l'optimització d'anàlisi d'elements finits (FEA) per distribuir la força de subjecció uniformement a través de la cara de muntatge del motlle, mantenint el paral·lelisme sota càrrega dins de 0,05 mm en un abast de 1.000 mm.
Temps de resposta a la injecció
El temps de resposta servo-des de l'aturada fins al cabal màxim tarda menys de 35 mil·lisegons. L'acceleració ràpida prevé les llimacs fredes i les marques de flux en peces de llarg-flux, com ara panells de portes i suports de para-xocs.
Estabilitat de temperatura en unitats de plastificació
Els mòduls de control de temperatura PID utilitzen relés-d'estat sòlid a través de bandes de calefacció ceràmiques. La regulació de la temperatura de bucle tancat-prevé la degradació tèrmica dels polímers-sensibles a la calor com el POM i l'ABS ignífug-.
Aplicacions típiques
Sistemes d'il·luminació: Carcassa dels fars (PP-TD20), tubs de llum LED de paret gruixuda (PMMA/PC), marcs de llum posterior (ABS).
Revestiment interior: Suports del quadre d'instruments (PC/ABS), reixetes de ventilació (POM), conjunts de guantera (PP).
Sota-els-Components del capó: Cobertes de la coberta del motor (PA66-GF30), dipòsits de líquid de fre (PP), carcassa del col·lector d'admissió (PA6-GF30).
Elèctrics i connectors: connectors de cablejat d'automòbils multi-pin (PBT-GF15), tapes de la caixa de fusibles (PA6).
Compatibilitat de materials
A la taula següent es descriuen els paràmetres de plastificació de les resines d'automoció habituals que utilitzen perfils bi-de cargol estàndard:
|
Grau de polímer |
Farciment/additiu |
Interval de temperatura del barril (graus C) |
Especificacions prèvies a l'-assecat |
Configuració del cargol |
|
PA66 |
30% fibra de vidre |
270-295 |
80-90 graus C / 4 hores (deshumidificació) |
Alt-Wear Bi-Metàl·lic, Anell Check |
|
PC / ABS |
Sense omplir / FR |
240-270 |
100-110 graus C / 3-4 hores |
Cargol de mescla de -cisalla baixa |
|
PMMA |
Grau òptic |
210-240 |
80-90 graus C / 4 hores |
Superfície-Cargol transparent polit |
|
PBT |
15-30% fibra de vidre |
240-265 |
120 graus C / 3 h |
Revestiment anticorrosiu de tungstè- |
|
PP |
20% farcit de talc |
190-230 |
80 graus C / 2 h |
Perfil de poliolefina estàndard |
Com seleccionar / opcions de configuració
Selecció del diàmetre del cargol
A Cargol: diàmetre més petit per a materials-tèrmics o mides de tir petites (10-30% de capacitat del canó).
Cargol B: relació L/D estàndard (20:1 o 22:1) per a resines d'automoció d'ús general-.
Cargol C: diàmetre més gran per a peces de gran-volum que requereixen una capacitat màxima de tir (per sobre del 70% del pes màxim de tir).
Paquets opcionals
Acumulador-Unitat d'injecció d'alta-velocitat assistida: augmenta la velocitat d'injecció fins a 400 mm/s per a connectors de paret-fina i guies de llum.
Extracció de nucli hidràulic seqüencial: actualitzable de 2 a 6 bucles de nucli independents amb vàlvules d'ajust de pressió.
Glass-Fiber Wear Protection Package: Sintered Xaloy barrel lining and hardened flight coatings for resins containing >30% de vidre o mineral.
Expansió de la interfície del canal calent: controladors de temperatura del canal calent integrats de 8 a 32 zones integrats directament a l'armari de la màquina principal.
Fabricació i control de qualitat
Cada màquina se sotmet a protocols de proves estructurades abans de l'enviament:
Alleujament de l'estrès estructural: Els marcs de platina fosa se sotmeten a un recuit tèrmic i granallat per alleujar l'estrès intern abans del mecanitzat CNC.
Prova de paral·lelisme de platina: les eines d'alineació làser verifiquen el paral·lelisme de la placa durant el cicle sec-a tot el dia.
Cicle sec continu de 72-hores: La màquina funciona a la velocitat màxima de commutació durant 72 hores per verificar la integritat del segell hidràulic, l'equilibri de la temperatura de l'oli i l'estabilitat del sensor.
Prova de precisió d'injecció dinàmica: la variació del pes del tir es mesura en 100 cicles d'injecció en sec-consecutius mitjançant motlles de prova de polipropilè i ABS.
Compliment de seguretat: Construït d'acord amb les normes de marca CE (normativa de seguretat EN 201 per a maquinària de plàstic i cautxú), amb enclavaments elèctrics/hidràulics dobles a les portes de l'operador.
Personalització i suport OEM
Integració de l'automatització: les interfícies de robots EUROMAP 63 i EUROMAP 73 permeten la configuració plug-i-play amb servorobots d'entrada-superior o lateral-.
Geometria personalitzada del cargol: opcions de capçal de mescla (elements de mescla Maddock o mescladors de tipus pin-) adaptades per a la dispersió de lots mestres i la barreja de contingut reciclat.
Adaptació de Volts i Freqüències: Armaris elèctrics construïts segons els estàndards regionals (p. ex., 480 V/60 Hz per a Amèrica del Nord; 400 V/50 Hz per a Europa; panells de control compatibles amb UL/CSA-a petició).
Què haurien de proporcionar els compradors per a una cotització
Per rebre una proposta tècnica precisa i una anàlisi de mida de la màquina, envieu els següents detalls tècnics:
Dibuixos de peces:Fitxers CAD 2D/3D (STEP, IGES) amb dimensions crítiques i valors de gruix de paret.
Especificacions del material:Marca de resina, grau i percentatge de farcits (per exemple, fibra de vidre, minerals, retardants de flama).
Detalls del motlle:Dimensions del motlle (Llarg x Amplada x Altura), pes total, nombre de cavitats i requisits de canal calent.
Temps de cicle objectiu:Velocitat de sortida requerida per hora o temps de cicle objectiu per part.
Requisits auxiliars:Necessitat de tiradors de nucli integrats, controladors de comporta de vàlvules o interfícies de robot.
Envieu les dades tècniques per a la proposta personalitzada
Envieu els vostres fitxers CAD i les especificacions del motlle directament al nostre equip d'enginyeria per rebre un càlcul preliminar de la força de subjecció i una configuració personalitzada de la màquina en 24 hores.
PMF
P: Quin nivell de consistència del pes del tir ofereix aquesta màquina?
R: La repetibilitat del pes del tir es manté dins del +/-0,15% en condicions ambientals estables quan s'utilitzen transductors lineals d'alta-resolució i control de vàlvula hidràulica de bucle tancat.
P: Aquesta màquina pot utilitzar materials abrasius com el niló reforçat amb un 40% de-fibra-de vidre?
A: Sí. Les màquines configurades amb el nostre paquet de desgast de fibra de vidre-opcional inclouen un barril bi-metàl·lic totalment sinteritzat i un cargol revestit de carbur-PTA, que allarga la vida operativa en condicions d'alt-desgast.
P: Quines interfícies estan disponibles per a l'automatització robòtica?
R: Les màquines inclouen interfícies estàndard EUROMAP 67 per a senyals de robot. EUROMAP 73 i interfícies Ethernet industrials personalitzades (Profinet, EtherCAT) estan disponibles a petició.
P: Com es gestiona la temperatura de l'oli hidràulic durant el funcionament continu?
R: La màquina inclou un intercanviador de calor d'oli refrigerat-i-tub o aire-combinat amb un control de temperatura de l'oli de bucle tancat-, mantenint la temperatura de l'oli hidràulic entre 40 i 50 graus C durant la producció les 24 hores del dia.
P: Quina garantia i assistència de peces de recanvi es proporcionen als compradors internacionals?
R: Totes les màquines estàndard inclouen una garantia completa del sistema de 12-mesos i una garantia estructural de 24 mesos en platines i barres de fixació. Les peces de recanvi crítiques (vàlvules, escalfadors, termoparells, segells) s'envien en 48 hores mitjançant la logística global express.
Etiquetes populars: màquina d'emmotllament per injecció d'alta precisió per a peces d'automòbil, màquina d'emmotllament per injecció d'alta precisió de la Xina per a fabricants de peces d'automòbil, proveïdors, fàbrica