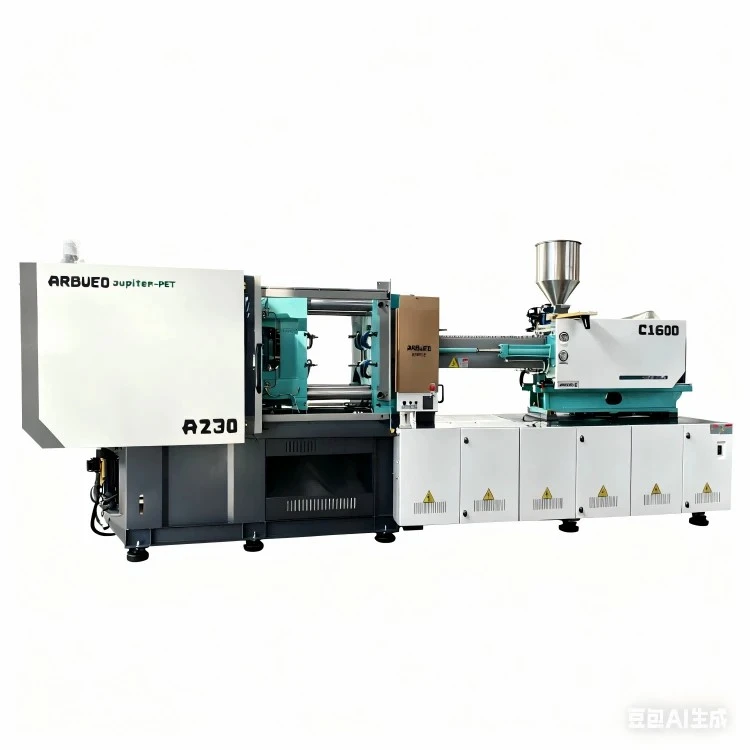
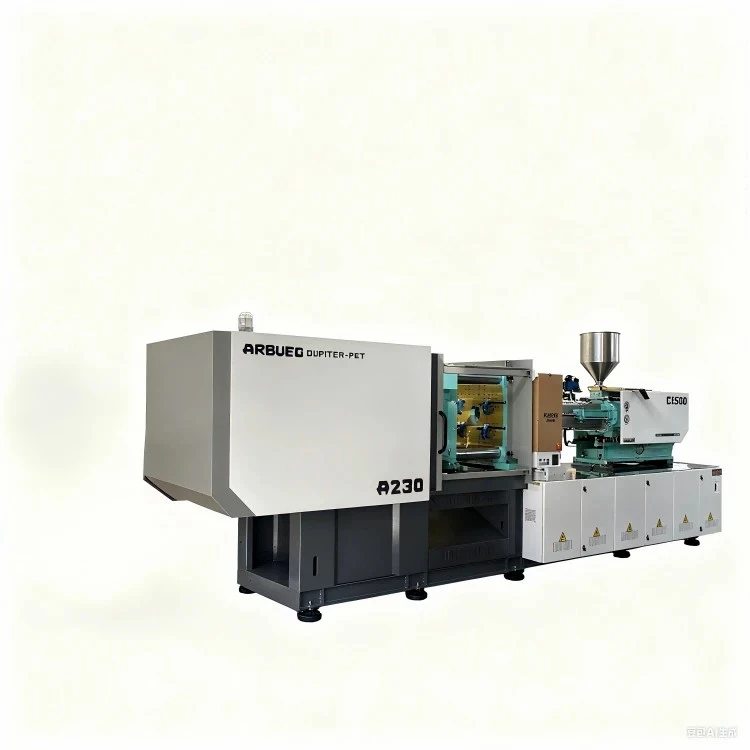
Màquina d'emmotllament per injecció de 1600 tones
La màquina d'emmotllament per injecció servo hidràulic de 1600 -tones està dissenyada per a aplicacions d'emmotllament de precisió a-resistents-a gran escala. Dissenyada per a peces d'automòbils de mida mitjana a -{-gran, contenidors industrials, carcassa d'aparells estructurals i accessoris municipals, aquesta màquina equilibra una força de subjecció elevada amb un baix consum d'energia operatiu.
Equipat amb un sistema de servoaccionament electrohidràulic d'alt-parell de torsió-, ofereix una repetibilitat precisa, temps de cicle reduïts i un estalvi d'energia de fins a un 30%-60% en comparació amb els sistemes hidràulics de desplaçament fix-convencionals. Construït al voltant d'un mecanisme de subjecció de palanca -resistent i d'una base d'alta-rigidesa, minimitza la deflexió de la platina amb un tonatge total, assegurant l'estabilitat dimensional parcial i allargant la vida útil del motlle.
Especificacions clau
A continuació es mostren les especificacions tècniques estàndard per a la configuració base. Hi ha disponibles ajustos de paràmetres estàndard i opcions de cargol personalitzades per satisfer els requisits específics de pes-i de pressió de tir.
|
Categoria de paràmetres |
Element d'especificació |
Unitat mètrica |
Valor tècnic |
|
Unitat de subjecció |
Força de subjecció |
kN |
16,000 |
|
Traç d'obertura |
mm |
1,450 |
|
|
Distància entre barres d'unió (H x V) |
mm |
1,550 x 1,450 |
|
|
Màx. Alçada del motlle |
mm |
1,500 |
|
|
Min. Alçada del motlle |
mm |
650 |
|
|
Cursa d'expulsió |
mm |
350 |
|
|
Força d'expulsió |
kN |
310 |
|
|
Unitat d'injecció |
Diàmetre del cargol (opcions A / B / C) |
mm |
130 / 140 / 150 |
|
Volum de tret teòric (cargol B) |
cm³ |
8,930 |
|
|
Pes d'injecció (PS, cargol B) |
g |
8,125 |
|
|
Pressió d'injecció (cargol B) |
MPa |
165 |
|
|
Relació L/D del cargol |
L/D |
22:1 |
|
|
Màx. Velocitat del cargol |
rpm |
110 |
|
|
Potència i conducció |
Potència del servomotor |
kW |
110 + 55 |
|
Capacitat de calefacció |
kW |
75 |
|
|
Pressió hidràulica del sistema |
MPa |
17.5 |
|
|
General |
Capacitat del dipòsit d'oli |
L |
2,200 |
|
Dimensions generals de la màquina (L x A x A) |
m |
14.2 x 3.2 x 3.6 |
|
|
Pes total de la màquina |
Tones |
~98 |
Característiques clau
Marc de subjecció d'alta-rigidesa
El disseny de platina optimitzat per l'anàlisi d'elements finits (FEA) distribueix 16.000 kN de força de subjecció uniformement per la superfície del motlle. Això evita la deflexió central, redueix el flaix en components d'-superfície- gran i amplia la integritat del segell del límit del motlle.
Servo{0}}Sistema d'accionament hidràulic
Integra servomotors síncrons d'imants permanents emparellats amb bombes d'engranatges internes. El sistema de control de flux i pressió de bucle tancat-respon en un termini de 40 ms, eliminant el consum d'energia en ralentí durant els cicles de refrigeració i reduint substancialment l'augment de la temperatura de l'oli.
Unitat d'injecció de precisió
Els dos cilindres d'injecció garanteixen una distribució equilibrada de la força al llarg de l'eix del cargol durant la injecció d'alta-pressió. Els rails de guia lineals donen suport al carro de la unitat d'injecció, reduint la resistència mecànica i mantenint l'alineació axial.
Microcontrolador industrial dedicat
Compta amb una interfície de PLC industrial-en temps real amb una pantalla tàctil a color de 15-polzades. Inclou programació de perfils per a fins a 10 etapes d'injecció, 5 etapes de pressió de retenció, seguiment de processos SPC i memòria d'emmagatzematge per a fins a 200 configuracions de motlle.
Principi de funcionament i configuració de la màquina
Seqüència de moviment
Tancament del motlle: el mecanisme de commutació doble de 5-punts fa avançar la placa mòbil mitjançant un control de pressió baixa-alta-, canviant sense problemes al bloqueig de tonatge d'alta pressió abans de la injecció.
Plastificació i injecció: el motor hidràulic acciona el cargol d'aliatge per plastificar pellets de polímer en brut. Els dos cilindres hidràulics empenyen el cargol cap endavant, executant una injecció-controlada de velocitat seguida d'una retenció de pressió-de llaç tancat.
Refrigeració i recuperació: mentre la peça es refreda al motlle, el cargol gira per mesurar el següent tret. La contrapressió es controla proporcionalment per optimitzar la densitat de la fosa i la desgasificació.
Obertura i expulsió del motlle: després de refredar-se, el mecanisme de commutació obre la platina amb una frenada d'inici suau-. El sistema central d'ejector hidràulic s'acciona per alliberar la peça modelada.
Selecció de components bàsics
Control hidràulic: vàlvules proporcionals de pressió i cabal Yuken / Rexroth
Servosistema: servomotors de fase/innovació combinats amb bombes d'engranatges d'alta{0}}eficiència
Platines i barres d'unió: platines d'acer fos (QT500-7); Barres d'acer d'acer 40Cr amb cromat dur i enduriment per inducció d'alta freqüència
Elèctric i automatització: contactors AC Schneider, controladors Omron, interfícies de control Mirle o Techmation PLC
Transductors lineals: sensors de posició Novotechnik / Gefran en eixos de subjecció, injecció i expulsió
-Avantatges tècnics específics del producte
Reducció de la deflexió del plat i prevenció del flaix
Les motllures de-format gran sovint pateixen un flaix de-línia de separació a causa de la inclinació del plat central sota càrregues de subjecció elevades. Mitjançant l'aplicació de platines d'estructura-caixosa amb una orientació optimitzada de les costelles de tensió, la deflexió central es manté a 0,08 mm a una pressió hidràulica completa de 1.600 tones.
Gestió de la temperatura de l'oli i la longevitat dels fluids
El servosistema de-bucle tancat genera menys calor que les màquines de bomba-fixes tradicionals. Les temperatures operatives de l'oli més baixes (normalment es mantenen per sota dels 45 graus) conserven els segells hidràulics, mantenen una viscositat constant del fluid i dupliquen l'interval de servei de l'oli hidràulic.
Opcions de resistència al desgast del cargol i del canó
Per als compostos farcits de fibra de vidre-(p. ex., 30% GF PP o PA66), els cargols nitrurats estàndard experimenten un desgast accelerat. Oferim bótes d'aliatge bimetàl·lic amb volades de cargol de carbur de tungstè, augmentant la vida útil de 3 a 5 vegades quan es processen resines abrasives.
Aplicacions típiques
Parts exteriors i interiors d'automòbils
Nuclis de fascia de para-xocs grans, suports estructurals del tauler de comandament, suports de panells de portes, revestiments de pas de rodes i safates inferiors del motor.
Embalatge industrial i logística
Palets d'enviament de-polietilè d'alta densitat (HDPE), caixes plegables-resistents, bosses d'emmagatzematge i contenidors de residus municipals (de 240 a 660 l).
Infraestructura Municipal i Edifici
Grans accessoris de canonades de PVC/PPR, cambres d'inspecció, canals de drenatge i components estructurals de la fossa sèptica.
Comercial i electrodomèstics
Tineres exteriors i bases estructurals per a rentadores, carcasses d'unitats exteriors d'aire condicionat i panells posteriors de televisió.
Compatibilitat de materials
|
Tipus de resina |
Contracció típica (%) |
Interval de temperatura de fusió (graus) |
Requisit de configuració de la màquina |
|
Polipropilè (PP) |
1.0 – 2.5% |
200-260 graus |
Perfil de cargol estàndard; circuits de motlle d'alta capacitat de refrigeració. |
|
Polietilè d'alta -densitat (HDPE) |
1.5 – 3.0% |
190-240 graus |
Opció de cargol d'alt parell de plastificació; control precís de la contrapressió. |
|
ABS / PC + aliatge ABS |
0.4 – 0.7% |
230-270 graus |
Funció de descompressió per evitar la baba; pressió de retenció precisa de diverses-etapes. |
|
Poliamida (PA6/PA66 + GF) |
0.3 – 1.2% |
260-310 graus |
Cargol i canó bimetàl·lics -resistents al desgast; bandes de calefacció de ceràmica. |
Com seleccionar/opcions de configuració
La selecció de l'especificació correcta depèn de les dimensions de la peça, la viscositat de la resina i el disseny del motlle:
Càlcul de tonatge de fixació
Calcula l'àrea projectada de la part (inclosos els corredors) i multiplica pel factor de pressió de la cavitat del material:
Tonatge requerit (kN)=Àrea projectada (cm²) x Factor de material (3,5 – 6,5 kN/cm²)
Unitat d'injecció i selecció de cargols
A Cargol (130 mm): ofereix una pressió d'injecció més alta (fins a 190 MPa). Ideal per a plàstics d'enginyeria de-parets primes o peces de llarg-flux.
Cargol B (140 mm): opció estàndard equilibrada. Optimitza el volum i la pressió d'injecció per a poliolefines generals (PP/PE).
Cargol C (150 mm): Maximitza el volum de tret (fins a 10.200 cm³). Recomanat per a peces industrials de paret gruixuda-que requereixen un volum de material elevat a una pressió d'injecció moderada.
Característiques opcionals
Unitats d'extracció del nucli hidràulic de múltiples-circuits (fins a 4 vàlvules)
Control d'injecció seqüencial de la porta de la vàlvula (accionament d'aire o hidràulic)
Injecció d'alta-velocitat assistida per acumulador-(per a envasos de-paret fina)
Sistemes de subjecció de platina magnètica per a canvis ràpids d'eines
Fabricació i control de qualitat
Infraestructura de mecanitzat pesat
Tots els bastidors de les màquines se sotmeten a un recuit-de tensió després de la soldadura per eliminar la tensió interna del material. El mandrinat de precisió dels forats de la planxa i de les guies de les barres d'unió es realitza en molins de mandrins horitzontals CNC tipus terra-per garantir un paral·lelisme estricte.
[Soldadura de marcs i recobriment d'alleujament-d'estrès]
↓
[Pis-Tipus CNC Mandrinat i fresat horitzontal]
↓
[Alineació de paral·lelisme del rastrejador làser]
↓
[Cicle sec i prova de pressió hidràulica de -tonatge complet]
Criteris d'inspecció
Paral·lelisme de platina: comprovat mitjançant eines d'alineació làser òptiques; es manté dins de 0,15 mm a través de l'àrea de platina completa durant el moviment.
Alineació i tensió de les barres d'unió: els extensòmetres electrònics mesuren la distribució de la càrrega igual entre les quatre barres d'unió sota pressió de bloqueig total.
Proves de retenció i fuites de pressió: els blocs de col·lectors hidràulics se sotmeten a proves de retenció d'alta pressió de 24-hores per verificar que no hi hagi fuites d'oli als límits del segell.
Proves d'execució en sec-contínues: cicles en sec ininterromputs de 72-hores abans de l'enviament per verificar l'estabilitat del controlador, l'equilibri tèrmic del petroli i la repetibilitat del sensor mecànic.
Personalització i suport OEM
Oferim ajustos d'enginyeria personalitzats per adaptar-se a dissenys de plantes i línies de producció específiques:
Llum diürna i traç estès:Longituds personalitzades de les barres d'unió i traços d'obertura ampliats per a peces d'estampació profunda-o apilar motlles.
Dissenys especialitzats de cargols:Geometries de capçal de mescla especials, cargols de barrera per a la dispersió del color o barrils ventilats per a materials-sensibles a la humitat.
Estàndards Euromap/SPI:Integració de la interfície del robot (Euromap 67 o Euromap 12), patrons de forats de-perns de platina SPI i senyalització d'extracció del nucli-estandarditzada.
Ajust de tensió:Integració de transformadors per als estàndards elèctrics globals (p. ex., 480 V 60 Hz Amèrica del Nord, 380 V 50 Hz Europa, 415 V Austràlia).
Què haurien de proporcionar els compradors per a una cotització
Per rebre una cotització comercial precisa i un full d'especificacions tècniques, proporcioneu els següents detalls del projecte:
Fitxers o dibuixos de peces 3D:Format STEP/IGES que detalla les dimensions de la part, el gruix de la paret i el pes.
Especificació de la resina:Qualitat del material, densitat i taxa de contracció (per exemple, SABIC PP 575P amb farciment de talc al 20%).
Mides del motlle:Longitud, amplada, alçada i pes total del motlle. Inclou els-requisits bàsics d'extracció si escau.
Temps de cicle objectiu i volum anual:Sortida de producció desitjada per ajudar a avaluar la mida del motor i les opcions de capacitat de plastificació.
Font d'alimentació de la planta:Tensió local (V), freqüència (Hz) i configuració de fase.
PMF
P: Quin és el temps de lliurament típic d'una màquina de 1600 tones?
R: El temps de producció estàndard és de 60 a 75 dies després de la signatura del dibuix tècnic-i la confirmació del dipòsit. Les personalitzacions especialitzades (p. ex., el despatx de la barra de corda ampliada o les unitats d'injecció personalitzades) requereixen de 80 a 90 dies.
P: Com es transporta la màquina a instal·lacions a l'estranger?
R: A causa de les seves dimensions (~ 98 tones de pes total), la màquina es desmunta en unitats d'enviament modulars: conjunt de pinces, base d'injecció i unitat d'energia hidràulica. El transport s'organitza mitjançant contenidors-plans i oberts-.
P: Quina cobertura de garantia i recanvis es proporcionen?
R: La màquina inclou una garantia completa de la màquina de 12-mesos i una garantia estructural de 24 mesos en platines i barres d'unió. Amb el lliurament s'inclou un kit de recanvis estàndard (bandes de calefacció, termoparells, anells de tancament hidràulic i interruptors de proximitat).
P: Aquesta màquina es pot integrar amb robots d'automatització industrial?
A: Sí. El sistema de control admet interfícies estàndard Euromap 67 i Euromap 12, que permeten la comunicació directa amb robots d'entrada-superior, d'entrada-lateral i d'articulació de 6 eixos per a l'extracció automatitzada de peces.
P: Quines rutines de manteniment es necessiten per al sistema hidràulic?
R: Els elements de filtre s'han d'inspeccionar després de les 500 hores de funcionament inicials i substituïts cada 2.000 hores posteriors. Les proves d'oli hidràulic s'han de fer anualment per verificar la neteja (objectiu ISO 4406 18/16/13) i el rendiment dels fluids.
Etiquetes populars: Màquina d'emmotllament per injecció de 1600 tones, fabricants de màquines d'emmotllament per injecció de 1600 tones de la Xina, proveïdors, fàbrica