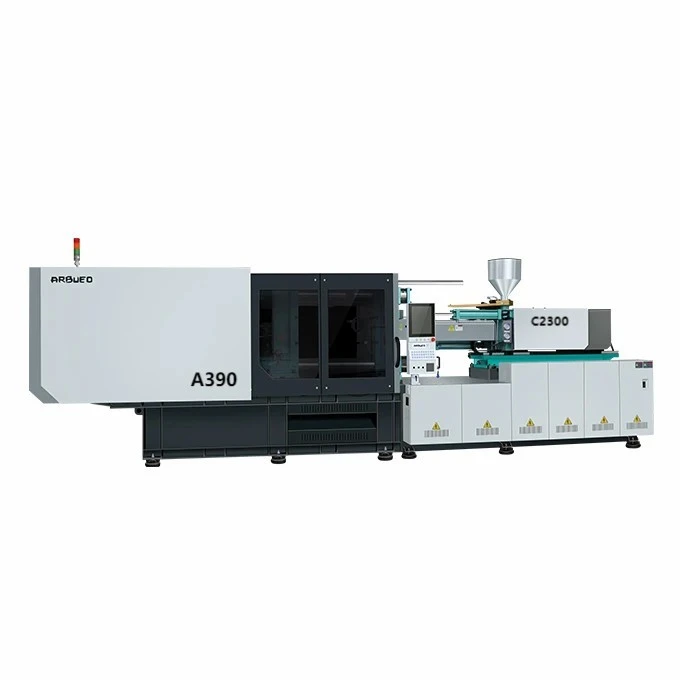
Màquina d'emmotllament per injecció servo per a peces d'automòbil
Aquest sistema d'emmotllament per injecció hidràulic accionat per servo-produeix components d'automoció interiors, exteriors i-sobre el-capó d'alta-precisió. Funcionant amb forces de subjecció de 100 a 3.300 tones mètriques, la màquina integra un sistema de servoaccionament Phase/Inovance de bucle tancat-i un controlador Keba per regular la pressió hidràulica i el cabal en temps real.
Gestiona resines tècniques-incloent-hi PA6/PA66 amb un reforç de fibra de vidre de fins a un 40%, ABS, barreges de PC/ABS i PP-a la vegada que aconsegueix una precisió de pes repetida-del ±0,1%. Els temps de resposta hidràulic reduïts (en un termini de 40 ms) ajuden a mantenir toleràncies dimensionals estrictes per a les parets fines-, els suports estructurals i els elements de fixació d'automòbils de diverses-cavitats, reduint el consum d'energia entre un 30% i un 70% en comparació amb els sistemes de bombes de desplaçament{{13}fix.
Especificacions clau
|
Paràmetre d'especificació |
Valor / Interval mètric |
|
Força de subjecció |
1.000 kN – 33.000 kN (100 – 3.300 tones) |
|
Pes del tir (PS) |
120 g – 18,500 g |
|
Gamma de diàmetres de cargol |
30 mm - 140 mm (opcions de cargol A/B/C) |
|
Relació L/D del cargol |
20:1 – 24:1 (opció bimetàl·lica disponible) |
|
Pressió d'injecció |
1.400 bar – 2.400 bar |
|
Temps de resposta a la injecció |
Menor o igual a 40 ms |
|
Pressió del sistema |
16,0 MPa / 17,5 MPa |
|
Sistema de control |
Controlador de pantalla tàctil Keba i2000 / i3000 |
|
Sistema servo |
Servomotor d'imants permanents de fase / Inovance |
|
Maquinari de la vàlvula hidràulica |
Vàlvules proporcionals Yuken / Bosch Rexroth |
|
Dimensions de la platina (H x V) |
Personalitzat per tona de subjecció (estàndard EUROMAP) |
|
Llibre-de la barra de corbata (H x V) |
Compleix amb les dimensions estàndard del motlle d'automòbil |
|
Màx. Tiradors de nucli hidràulic |
Control programable de 2 a 6 etapes |
Característiques clau
Dinàmica de servo-bucle tancat:La velocitat del servomotor s'ajusta proporcionalment a les corbes de pressió i cabal requerides. La velocitat del motor cau a prop de zero durant les fases de refrigeració, reduint l'augment de la temperatura de l'oli i reduint la demanda d'aigua de refrigeració.
Geometria de platina rígida:Anàlisi d'elements finits (FEA)-Les estructures de platina optimitzades minimitzen la deflexió amb la força de subjecció total, garantint una pressió equilibrada de la línia de separació i reduint el flaix en panells amples d'automòbil.
Muntatge de cargol i canó bimetàl·lic:Les superfícies de vol recobertes d'aliatge-de carbur resisteixen el desgast abrasiu d'un alt-percentatge de farciments de fibra de vidre (PA66+GF) i la degradació química dels retardants de flama.
Lògica d'extracció del nucli independent:L'estirament del nucli hidràulic de múltiples circuits-permet que s'accionin simultàniament seqüències complexes de lliscaments laterals, elevadors angulars i mecanismes de descarregat sense caigudes de pressió.
Monitorització de la corba d'injecció en -temps real:Els codificadors òptics i transductors lineals d'alta-resolució fan un seguiment de la posició del cargol, la contrapressió i la velocitat d'injecció a intervals de mil·lisegons per evitar trets curts i enfonsaments estructurals.
Configuració de la màquina
Flux d'integració del sistema: Servo Pump Drive System -> High-Dynamic Proportional Valves -> High-Torque Hydraulic Motor -> Bimetallic Screw/Barrel Assembly -> FEA-Optimized Toggle/Platen Clamping ->Extractors de nuclis programables i enclavament d'expulsió
Subsistemes primaris:
Unitat d'injecció: accionada per un mecanisme d'injecció hidràulica de doble -cilindre per a una alineació equilibrada de l'empenta. Utilitza el control de temperatura PID en zones de calefacció de 4 a 8 barrils (escalfadors de ceràmica estàndard).
Mecanisme de subjecció: articulació de 5-punts dobles-que inclou casquilles d'acer endurit i lubricació central automàtica amb greix. Genera una gran rigidesa de subjecció i temps de cicle d'assecat ràpids.
Unitat d'energia hidràulica: configuració de servobombes dual o múltiple-que combina bombes d'engranatges interns amb motors d'imants-permanents. Manté la temperatura de l'oli hidràulic per sota dels 55 graus sense refrigeradors d'oli auxiliars.
Arquitectura de control: interfície industrial Keba amb protocol de comunicació de robot Euromap 67 (o Euromap 73) integrat, registres de diagnòstic en temps real-, control de qualitat SPC i emmagatzematge de memòria per a 200+ jocs de motlles.
-Avantatges tècnics específics del producte
Precisió de tret-a-consistent:La resposta de pressió servo-regulada manté la consistència de plastificació. Els estudis de repetibilitat mostren una desviació volumètrica inferior al ±0,1% en cicles continus de 24-hores, evitant les marques de flaix i d'enfonsament a les peces d'acabat d'automòbils de flux llarg.
Menor estrès tèrmic en components hidràulics:L'oli de funcionament es manté a temperatures estables (40-50 graus), preservant la viscositat de l'oli, allargant la vida útil del segell hidràulic i reduint la deformació del segell. La resposta de la vàlvula es manté constant durant els torns de producció les 24 hores del dia.
Seqüències d'extracció i desbloqueig del nucli-integrades:Els programes de seqüenciació gestionen l'extracció complexa del nucli del motlle per a clips interiors, carcasses de conductes HVAC i corredisses de maneta de portes sense necessitat de paquets d'energia hidràulica externa addicionals.
Vida allargada del barril per a polímers farcits:Les capes bimetàl·liques de PTA (Arc transferit amb plasma) protegeixen les parets interiors del canó contra l'erosió de la fibra de vidre{0}}concentració de fibra fins a un 45%, mantenint un parell de plastificació estable i un lliurament tèrmic.
Aplicacions típiques
PARTS INTERIORS:Taulers d'instruments, bisells de la maneta de les portes, reixetes de ventilació, pestells de la guantera.
PARTS EXTERIORS:Tires de guarnició de para-xocs, carcasses de llum posterior, cobertes de pas de rodes, cobertes de pilars (A/B/C).
SOTA{-LA-CAPÓ (PTH):Tapes de la coberta del motor, tancaments de la caixa de fusibles, clips del col·lector d'admissió, dipòsits de líquid de fre.
Revestiment interior i habitatge:Alts requisits d'acabat de superfície visual; processat sense marques d'enfonsament, línies de soldadura o deformació.
Il·luminació exterior i mòduls estructurals:Carcasses d'embut-profund que requereixen una tirada precisa del control lliscant multi-nucli i superfícies separades netes.
Sota-els-elements estructurals del capó:Resines reforçades-de vidre processades amb un estricte control de contrapressió per evitar la degradació de la fibra durant la plastificació.
Compatibilitat de materials
PA6 / PA66 (10-40% GF)|Temp:260 graus - 310 graus Requereix protecció bimetàl·lica contra el desgast; El control precís de la contrapressió preserva la longitud de la fibra de vidre.
Mescles de PC + ABS|Temp:240 graus - 280 graus Requereix un control uniforme de la zona de calefacció i una baixa tensió de cisalla per evitar esquerdes per tensió.
PP (ompli de minerals/TPO)|Temp:190 graus - 240 graus Material de baixa viscositat; requereix una resposta hidràulica dinàmica per evitar el flaix a altes velocitats d'injecció.
ABS / PMMA|Temp:200 graus - 250 graus Alta claredat visual / requisit de superfície; requereix perfils de pressió de retenció-precis per eliminar l'enfonsament.
POM (Acetal)|Temp:180 graus - 215 graus Finestra de processament estreta; El control precís de la temperatura del barril evita la degradació tèrmica.
Com seleccionar / opcions de configuració
Adapteu la força de tancament de la màquina i la capacitat d'injecció amb els requisits de motlle i resina:
Càlcul de la força de subjecció Superfície projectada (cm²) × Factor de subjecció del material (0,3 – 0,8 Ton/cm²)=Força de subjecció mínima (Ton)
Comprovació de la capacitat d'injecció Calcula el pes de la presa de motlle (g) en funció del volum d'escombrat del barril (g). El pes del tir ha de caure entre el 20% i el 80% de la capacitat total d'injecció.
Avaluació d'extracció i expulsió del nucli Seleccioneu seqüències d'extracció de nuclis d'un-circuit únic o multi-circuit estàndard basades en la mecànica de l'eina.
Selecció de la metal·lúrgia de plastificació Cargol nitrurat estàndard (resines sense farcir) vs. Cargol/Cargol bimetàl·lic (contingut de fibra de vidre > 15%).
Configuracions opcionals:
Cargols de relació L/D personalitzats: geometries de cargol de baixa-cisalla adaptades per a PC/ABS o cargols de mescla-alts per a la barreja de masterbatch.
Ging de vàlvules seqüencials: unitats de control de seqüències hidràuliques/pneumàtiques integrades per a motlles de canal calent (fins a 12 zones).
Acumulador-Injecció assistida: configuracions d'injecció d'alta-velocitat (fins a 400 mm/s) per a connectors d'automòbils de-paret fina i lents òptiques.
Interfície Euromap 67/73: connexions Plug-i-play per a servorobots de 3-eixos d'entrada superior o braços robòtics articulats de 6 eixos.
Fabricació i control de qualitat
Mecanitzat estructural:Les platines, els bastidors i els bastidors de la màquina es mecanitzen en centres de mecanitzat CNC de 5 eixos per garantir superfícies de subjecció paral·leles amb toleràncies de 0,05 mm.
Detecció de defectes per ultrasons:Les barres d'unió se sotmeten a proves no-destructives ultrasòniques (NDT) per evitar esquerdes per fatiga sota una tensió cíclica contínua.
Prova del sistema hidràulic:Els blocs de col·lectors hidràulics passen el rentat a alta-pressió i l'anàlisi de partícules (estàndard de neteja ISO 4406) abans del muntatge final.
Prova de-càrrega completa:Cada màquina completa un cicle de funcionament en sec-contínu de 72-hores juntament amb proves de manteniment d'alta pressió per verificar la integritat del segell hidràulic i l'estabilitat tèrmica abans de l'enviament.
Personalització i suport OEM
Ampliació de platina i separació de la barra-de corbata:Les dimensions personalitzades de la-barra de lligams s'adapten a motlles grans d'automòbil o sistemes d'extracció-de nuclis laterals.
Unitats d'injecció especialitzades:Adaptacions d'injecció de dos-colors/multi-components (orientació inclinada, vertical o paral·lela) per a l'emmotllament interior de diversos-materials.
Integració de cèl·lules d'automatització integrada:Control personalitzat d'extrem-de-eines de braç (EOAT), enclavament de la cinta transportadora i estacions de tall-automàtiques de portes construïdes segons les especificacions de disseny de fàbrica.
Calefacció de barril especialitzada:Escalfadors de banda de ceràmica d'infrarojos o aïllats dissenyats per a plàstics d'enginyeria d'alta-temperatura (p. ex., PEEK, PEI).
Què haurien de proporcionar els compradors per a una cotització
Per rebre una proposta d'enginyeria precisa i un pressupost comercial, compartiu els següents detalls tècnics:
Dibuix de peces d'automòbil / CAD 3D:Fitxers .STEP, .IGS o .X_T que indiquen les dimensions de les peces, el gruix de la paret i el pes.
Especificació de la resina:Grau de plàstic (p. ex., PA66 + 30% GF, PC/ABS), densitat i paràmetres d'assecat per humitat.
Dimensions i disseny del motlle:Mida de la base del motlle (L x W x H), pes total, tipus de corredor (canal calent vs. canal fred) i recomptes de la porta.
Requisits bàsics d'extracció:Nombre de tirades del nucli hidràulic, longituds de carrera del cilindre i seqüències d'accionament de llisca.
Temps de cicle objectiu i volum de producció:Peces necessàries-per-hora i preferències d'automatització (recollida-i-robot, recol·lector de becs, transportador automatitzat).
Preguntes freqüents
P: Com es compara una màquina servohidràulica amb una màquina totalment-elèctrica per a peces d'automòbil?
R: Les màquines servohidràuliques proporcionen forces de subjecció més elevades (fins a 3,300+ tones) i un rendiment-efectiu en costos per a components d'automòbils mitjans-{-grans que requereixen estirar el nucli hidràulic. Totes les-màquines elèctriques ofereixen una major eficiència energètica i precisió per a peces petites-a-mitjanes de menys de 400 tones, però tenen una inversió inicial més elevada en equip.
P: Quina força de tancament es necessita normalment per als panells de portes interiors d'automòbils?
R: Els panells de les portes d'automòbils solen requerir forces de tancament entre 1.000 i 1.800 tones, depenent de les dimensions de la peça, el gruix de la paret i la longitud del flux de material.
P: Com redueix el sistema servo els costos energètics de fàbrica?
R: Les bombes convencionals de desplaçament fix-funcionen a una velocitat constant, aboquen l'oli hidràulic no utilitzat al dipòsit i generen calor residual. El servomotor ajusta la seva velocitat de rotació en temps real en funció de la demanda hidràulica activa, consumint una potència mínima durant la pressió de retenció-i les fases de refrigeració.
P: El controlador Keba és compatible amb sistemes MES i Industry 4.0?
A: Sí. Els controladors Keba admeten els protocols de comunicació OPC-UA, Euromap 63 i Euromap 77. Permeten la supervisió de paràmetres-en temps real, l'exportació de dades de trets i la integració directa amb els sistemes d'execució (MES)-de fàbrica.
P: Quin suport de tracció central està integrat per a eines d'automoció complexes?
R: Les configuracions estàndard inclouen opcions de programari per a l'extracció del nucli en 2-etapes. Els mòduls de col·lectors hidràulics ampliables poden suportar fins a 6 circuits independents d'extracció del nucli amb paràmetres programables de posició, pressió i velocitat.
Etiquetes populars: màquina d'emmotllament per injecció servo per a peces d'automòbil, màquina d'emmotllament per injecció servo de la Xina per a fabricants de peces d'automòbil, proveïdors, fàbrica