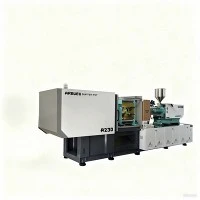
Màquina d'emmotllament per injecció elèctrica hidràulica-híbrida
Les màquines d'emmotllament per injecció hidràuliques-elèctriques híbrides combinen unitats d'injecció servo-elèctriques amb sistemes de subjecció hidràuliques. Aquesta arquitectura s'adreça a operacions d'emmotllament d'alta-velocitat i alt-tonatge que requereixen toleràncies dimensionals estrictes i un consum d'energia reduït.
L'accionament elèctric realitza una dosificació contínua de mesura-entrant/metre-sortint i plastificant d'alta-resposta, independentment del circuit hidràulic. El sistema hidràulic gestiona les seqüències de subjecció, tracció del nucli i ejectors d'una força-alta mitjançant una servobomba de desplaçament-variable. La separació de la plastificació mecànica de la subjecció hidràulica elimina l'escalfament de cisalla del fluid hidràulic durant la rotació del cargol, reduint l'ús d'energia entre un 30% i un 50% en comparació amb la maquinària hidràulica convencional de desplaçament fix-.
Resum de l'arquitectura:
Subsistema d'injecció elèctrica de servo-: dedicat a la rotació precisa del cargol, la dosificació, el moviment paral·lel independent durant el moviment de la pinça i la resposta del servo-bucle tancat.
Subsistema de subjecció hidràulica: dedicat a la subjecció hidràulica directa o alternada, generació d'alta força de subjecció, tracció del nucli i seqüències d'expulsió.
Comparació tècnica: Drive Technologies
La taula següent detalla el rendiment i els intercanvis{0}}financers entre els formats d'accionament de la màquina per ajudar a seleccionar la plataforma de la màquina:
|
Mètrica / Característica |
Màquina hidràulica |
Màquina híbrida |
Tota-Màquina elèctrica |
|
Inversió de capital inicial |
Línia de base (1,0x) |
-Rang mitjà (1,2x - 1.35x) |
Alt (1,6x - 2.0x) |
|
Consum d'energia |
Línia de base alta |
30 % - 50% d'estalvi |
50 % - 70% d'estalvi |
|
Precisió de la posició d'injecció |
+/- 0.05 mm |
+/- 0.01 mm |
+/- 0.005 mm |
|
Capacitat de moviment paral·lel |
Limitat (requereix bomba múltiple-) |
Estàndard (dosificació durant el moviment) |
Estàndard |
|
Interval de força de subjecció |
Il·limitat (de 50 a 4, 000+ tones) |
Mitjana a alta (100 a 1,500+ tona) |
Opcions limitades d'alt-tonatge |
|
Integració d'extracció del nucli hidràulic |
Nadiu |
Nadiu |
Cal afegir-a la unitat d'alimentació |
|
Interval de canvi d'oli |
4.000 hores |
10.000 hores |
N/A (lubricació amb greix) |
|
Idoneïtat de la sala blanca |
Baix (risc de boira d'oli) |
Alt (zona d'injecció tancada) |
El més alt |
Especificacions clau
A continuació es mostren les qualificacions tècniques estàndard dels tonatges clau de les màquines:
|
Especificació |
Unitat |
160 tones |
280 tones |
450 tones |
650 tones |
|
Força de subjecció |
kN |
1,600 |
2,800 |
4,500 |
6,500 |
|
Espai lliure de la barra de corba (H x V) |
mm |
470 x 470 |
620 x 620 |
820 x 820 |
980 x 920 |
|
Dimensions de la placa (H x V) |
mm |
700 x 700 |
910 x 910 |
1,180 x 1,180 |
1,400 x 1,340 |
|
Màx. Cursa d'obertura del motlle |
mm |
450 |
580 |
780 |
920 |
|
Màx. Llum del dia |
mm |
950 |
1,230 |
1,580 |
1,820 |
|
Diàmetre del cargol (B-Cargol) |
mm |
45 |
55 |
70 |
85 |
|
Volum de tir teòric |
cm3 |
318 |
605 |
1,385 |
2,438 |
|
Pes d'injecció (PS) |
g |
290 |
551 |
1,260 |
2,218 |
|
Màx. Pressió d'injecció |
bar |
2,150 |
2,020 |
1,850 |
1,750 |
|
Velocitat d'injecció |
mm/s |
200 - 350 |
200 - 300 |
160 - 250 |
140 - 220 |
|
Taxa de plastificació (PS) |
g/s |
32 |
58 |
110 |
165 |
|
Ejector Carrera / Força |
mm/kN |
140 / 48 |
170 / 77 |
200 / 110 |
250 / 160 |
|
Pressió de funcionament del sistema |
bar |
160 |
160 |
175 |
175 |
Característiques clau
Execució del moviment paral·lel:La dosificació es produeix simultàniament amb l'obertura i l'expulsió de la pinça, reduint el temps global del cicle sec en 1,2 a 2,5 segons per tir.
Control de pressió de bucle-tancat:Els transductors de pressió muntats directament darrere del broquet d'injecció segueixen la pressió de la cavitat a intervals de mostreig d'1 ms per evitar flaix i trets curts.
Energia-Circuit hidràulic optimitzat:Les servobombes variables de doble -plata oscil·lant subministren fluid només a petició durant la subjecció o l'activació del nucli, mantenint la potència en ralentí per sota de 0,8 kW.
Funcionament a baixa temperatura d'oli:La plastificació desacoblada evita la transferència de calor al dipòsit hidràulic. Les temperatures mitjanes de funcionament de l'oli es mantenen entre 38 i 42 graus C sense una gran càrrega de refrigeració.
Suport del carro de guia lineal:Les guies de moviment lineal bessones donen suport a la unitat d'injecció, mantenint l'alineació del canó dins de +/- 0.02 mm durant els moviments cap endavant i cap enrere a gran-velocitat.
Configuració de la màquina
Alimentació del sistema i encaminament de fluids
Línia d'accionament d'injecció: el servomotor de CA alimenta la caixa de canvis, impulsant la rotació del cargol per a una dosificació precisa directament al barril escalfat.
Unitat d'energia hidràulica: la servobomba alimenta fluid a través del col·lector de la vàlvula central. L'energia hidràulica s'encamina dinàmicament tant a la unitat d'injecció (per al moviment axial i l'impuls d'injecció) com a la unitat de subjecció (per als cilindres hidràulics i la mecànica de subjecció de palanca).
Arquitectura de la unitat d'injecció
Unitat de dosificació: servomotor de CA síncron amb jaquetes refrigerades per aigua-connectades mitjançant una caixa d'engranatges planetaris d'alt-parell.
Accionament d'injecció: vàlvula hidràulica proporcional d'alta -resposta recolzada per dos bancs d'acumuladors per a perfils de velocitat d'injecció ràpids.
Barril i cargol: construcció d'acer nitrurat (38CrMoAlA) endurit a 950 HV, amb capes bimetàl·liques opcionals (aliatge de carbur de tungstè) per a materials farcits d'abrasius.
Arquitectura de la unitat de subjecció
Mecanisme: sistema de doble palanca de 5 punts amb platines d'acer fos (QT500-7).
Barres d'unió: acer d'aliatge d'alta -tracció (40Cr) amb cromat dur (de 0,03 a 0,05 mm de gruix) per minimitzar el desgast dels casquets de guia.
Lubricació: bomba central automàtica de greix amb línies de distribució controlades per pressió-.
-Avantatges tècnics específics del producte
Repetibilitat i consistència del pes-de tir
El control directe del servo sobre el desplaçament del cargol proporciona una precisió posicional de dosificació dins de +/- 0.01 mm. La variació del pes-de tir es manté per sota del 0,15 % en cicles de producció contínues de 24- hores en peces de polipropilè de paret prima (en comparació amb la variància hidràulica convencional típica de fins a un 0,45 %).
Longevitat del sistema hidràulic
El desacoblament del procés de dosificació redueix l'estrès tèrmic del fluid hidràulic. La viscositat de l'oli es manté estable durant intervals més llargs, ampliant els cicles de substitució de fluids de 4.000 hores de funcionament a més de 10.000 hores. El desgast dels components de les paletes de la bomba, els segells i les vàlvules proporcionals cau en conseqüència.
Estalvi de petjada i serveis públics
La combinació de l'eficiència de la injecció elèctrica amb la subjecció hidràulica compacta redueix la longitud total de la màquina entre un 12% i un 18% en comparació amb els models equivalents-complets hidràulics. La reducció dels volums d'oli significa que es requereixen capacitats de torre de refrigeració més petites a la planta de la fàbrica.
Aplicacions típiques
Components d'automoció
Mecanismes de manetes de les portes, conductes d'HVAC, carcasses de connectors, taulers de tauler i caixes de fusibles de sota del-capó.
S'adapta als requisits dimensionals estrictes dels conjunts de fixació a pressió-.
Embalatge mèdic i de precisió
Barrils de xeringues, taps de tubs de recollida de sang, contenidors d'aliments de-paret fina i tancaments-abatibles.
Admet la col·locació de la sala blanca Classe 8 a causa de la reducció de la canonada hidràulica prop de la zona del motlle.
Equipament industrial i elèctric
Blocs de terminals, carcasses d'interruptors, plaques d'interruptor, impulsors de bombes i carcasses d'eines elèctriques.
Capaç de fer front a grans exigències de càrrega estructural i cicles d'emmotllament de parets gruixudes-sense marques d'enfonsament.
Compatibilitat de materials
Resines sense farcir (PP, PE, PS, ABS):Processat amb cargols nitrurats estàndard per garantir una homogeneïtat uniforme de la fusió a altes velocitats de producció.
Polímers d'enginyeria (PC, POM, PBT, PA6/PA66):Es gestiona mitjançant accionaments elèctrics d'alt-parell de torsió per evitar la degradació de la resina durant la plastificació alhora que s'acomoden fundes d'alta-viscositat.
Materials molt farcits i abrasius (PA66 + 30-50% fibra de vidre, PPS + vidre/mineral):Equipat amb revestiments de canó bimetàl·lics opcionals (aliatges a base de-ferro o níquel-) i cargols d'acer d'eines totalment endurits per resistir el desgast abrasiu i les emissions de gas-corrosives.
Opcions de configuració
Les configuracions de la màquina s'escullen en funció dels criteris de producció i disseny de peces següents:
Aplicacions de-paret fina i cicle ràpid:Seleccioneu els paquets d'acumuladors d'alta velocitat-combinats amb la geometria del cargol de barrera.
Polímers farcits d'abrasius i de vidre{0}:Seleccioneu barrils bimetàl·lics combinats amb puntes de cargol recobertes de carbur{0}}.
Motlladura d'inserció complexa:Afegiu interfícies d'extracció de nucli hidràulic auxiliars per a la mecànica complexa del motlle.
Complements de rendiment d'injecció-
Assistència a l'acumulador: els acumuladors hidràulics carregats de nitrogen-augmenten les velocitats d'injecció fins a 500 mm/s per a aplicacions d'envasament de paret-prima (<0.5 mm wall thickness).
Perfils de cargol: cargols de barrera per a poliolefines, cargols de cap{0}}mescla per a la barreja de masterbatch o cargols de baixa-compressió per a materials sensibles-com ara PC i PVC.
Interfícies de màquines i automatització
Circuits d'extracció del nucli: fins a 4 vàlvules de tracció del nucli hidràulic-controlables mitjançant el PLC de la màquina per a accions complexes del motlle.
Interfícies Euromap: interfícies estandarditzades Euromap 63 o Euromap 73 per a la integració de la selecció-i-del robot.
Controladors de canal calent: mòduls de control de canal calent integrats de 8 a 32 zones integrats a l'armari de la màquina.
Fabricació i control de qualitat
Mecanitzat de platina:Les peces de fosa se sotmeten a un recuit-d'alleujament de tensió abans de ser mecanitzats en centres de fresat de portal CNC de 5 eixos per garantir el paral·lelisme de la platina en 0,05 mm a tota la superfície.
Muntatge hidràulic:Els col·lectors de vàlvules es munten en una sala neta-filtrada per la pols. Cada circuit hidràulic es sotmet a proves de pressió estàtica a 1,5 vegades la pressió de funcionament (240 bar) per comprovar si hi ha fuites.
Comprovacions d'alineació:Les eines d'alineació làser verifiquen les toleràncies paral·leles de les barres d'unió i l'alineació de la placa-a la-injecció-durant el muntatge.
Prova de-càrrega completa:Cada màquina se sotmet a un cicle en sec-de 48-hores, seguit d'una prova de motlle a plena càrrega de 4 hores a la pressió màxima del sistema per verificar l'estabilitat tèrmica, la seguretat elèctrica i els nivells de vibració.
Personalització i suport OEM
Flux de treball d'enginyeria i personalització:
Part Drawings & 3D Model Review -> Mold & Cycle Analysis ->Configuració de la màquina a mida
Els serveis de personalització disponibles inclouen:
Modificacions mecàniques: patrons de cargols de platina personalitzats (estàndards SPI, EUROMAP o JIS), opcions de llum diürna ampliades per a motlles alts, relacions personalitzades de longitud-a-diàmetre (L/D) del cargol i espaiat entre barres de corba-ampliat.
Adaptacions del sistema elèctric: voltatges de funcionament configurats per a xarxes locals (p. ex., 480 V 60 Hz trifàsic per a Amèrica del Nord, 400 V 50 Hz trifàsic per a Europa).
Localització de programari: interfícies del controlador disponibles en anglès, espanyol, alemany, francès i portuguès amb pantalles de registre de dades personalitzades i seqüències de programari personalitzades.
Què haurien de proporcionar els compradors per a una cotització
Per rebre una cotització tècnica precisa i una recomanació de mida de la màquina, proporcioneu els paràmetres següents:
Detalls de la part:Dibuixos 2D/3D (fitxers .STEP o .IGES), pes de la peça (g) i gruix màxim de paret (mm).
Especificacions del material:Grau de polímer, fabricant, percentatge de contracció i percentatge d'additius/farcits (per exemple, % de fibra de vidre).
Especificacions del motlle:Dimensions del motlle (L x W x H), pes total, nombre de cavitats i requisits de canal calent.
Requisits de producció:Temps de cicle necessari, rendiment horari objectiu i requisits d'automatització (robòtica, sistemes de transport).
Condicions del lloc:Tensió/freqüència de subministrament de la planta, perfil de temperatura ambient i especificacions d'aigua refrigerada disponibles.
PMF
P: Com es compara una màquina híbrida amb una màquina d'emmotllament per injecció totalment-elèctrica en preu i rendiment?
R: Una màquina híbrida costa aproximadament entre un 20% i un 30% menys que una màquina totalment elèctrica-de tonatge de pinça equivalent. Coincideix amb la precisió i la velocitat de la-dosificació elèctrica alhora que proporciona una força de tancament hidràulica més gran i una integració econòmica del nucli-per a peces d'automoció o tècniques complexes.
P: Quin programa de manteniment es requereix per al fluid hidràulic?
R: Com que la calor plastificant es separa del dipòsit d'oli, les temperatures de treball del fluid es mantenen baixes. En condicions normals (temperatura de funcionament de 40 ºC), substituïu el fluid hidràulic ISO VG 46 cada 10.000 hores de funcionament o després de dos anys de funcionament continu, juntament amb els canvis estàndard de filtre cada 2.500 hores.
P: Aquesta màquina pot connectar-se amb els meus descarregadors robòtics existents?
A: Sí. Les màquines vénen de sèrie amb interfícies de robot EUROMAP 67 (o EUROMAP 73 opcional). Això permet senyals connectar-i-per a la posició oberta-del motlle, la posició del nucli, l'estat de l'ejector i els enclavaments de seguretat amb tots els servorobots estàndard de 3 eixos.
P: Quines peces de recanvi es recomanen per a instal·lacions internacionals?
R: Recomanem emmagatzemar un kit bàsic bàsic: un conjunt de bandes de calefacció, termoparells, segells de vàlvules proporcionals, filtres d'oli d'alta pressió-, relés d'estat sòlid- i un conjunt de punta de cargol de recanvi (anell de control, anell posterior i punta).
Etiquetes populars: màquina d'emmotllament per injecció hidràulica híbrida, fabricants de màquines d'emmotllament per injecció hidràulica híbrida de la Xina, proveïdors, fàbrica