


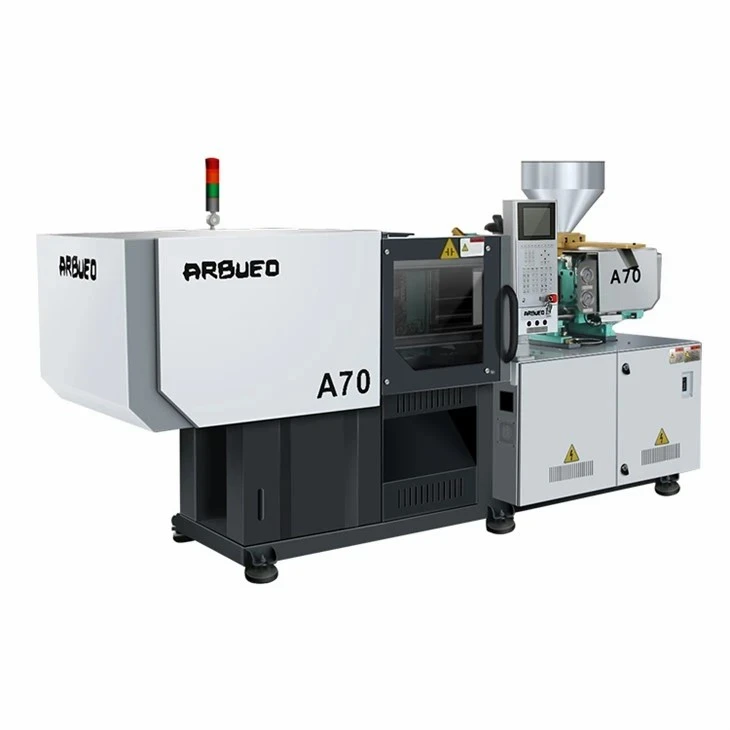

Màquina d'emmotllament per injecció de bomba variable servo
Aquesta màquina d'emmotllament per injecció hidràulica integra una bomba de pistó de desplaçament variable axial amb un servomotor síncron d'imant permanent d'alta resposta -. Dissenyat per al processament de plàstics industrials mitjans--pesats, el sistema ajusta dinàmicament el flux i la pressió d'oli hidràulic en funció de la demanda de càrrega en-temps real en les fases d'injecció, retenció, refrigeració i expulsió.
En eliminar les pèrdues de desbordament al ralentí inherents als dissenys de bombes de desplaçament{0}fix, el sistema de bomba servovariable redueix el consum total d'energia elèctrica entre un 30% i un 55%. El temps de resposta del control de velocitat i pressió de bucle tancat-és inferior a 40 ms, cosa que garanteix una sortida hidràulica estable durant les etapes de manteniment d'alta-pressió i els moviments de-baixa velocitat. Disponible amb capacitats de força de tancament que van des dels 900 kN fins als 12.800 kN, aquesta sèrie s'adapta a envasos de parets primes-, components d'automoció, accessoris tècnics industrials i béns de consum duradors.
Operació i arquitectura del sistema:El sistema central enllaça un controlador de-bucle tancat directament al conjunt del servomotor i de la bomba de desplaçament variable. Aquesta configuració dinàmica regula constantment el flux i la pressió d'oli, proporcionant energia hidràulica precisa directament als actuadors només quan el cicle ho requereix.
Especificacions clau
|
Paràmetre tècnic |
Especificació mètrica |
Especificació imperial |
|
Interval de força de subjecció |
900 - 12,800 kN |
101 - 1,438 tones dels EUA |
|
Lliga-Distància de la barra (H x V) |
360x360 - 1,260x1.260 mm |
14,17x14.17 - 49.60x49,60 polzades |
|
Màxima llum del dia del motlle |
680 - 2,350 mm |
26.77 - 92.51 a |
|
Volum de tir teòric |
105 - 8,450 cm3 |
6.40 - 515.65 polzades cúbiques |
|
Pes d'injecció (PS) |
96 - 7,690 g |
3.38 - 271.26 oz |
|
Pressió d'injecció (màx.) |
1,650 - 2,350 bar |
23,931 - 34,083 psi |
|
Relació L/D del cargol |
20:1 - 24:1 (estàndard) |
20:1 - 24:1 (estàndard) |
|
Temps de cicle sec (Euromap) |
1.8 - 6.2 s |
1.8 - 6.2 s |
|
Pressió de funcionament del sistema |
16 MPa (160 bar) |
2.320 psi |
|
Interfície del controlador |
Techmation/KEBA 10 a - 15 a la pantalla tàctil |
Techmation/KEBA 10 a - 15 a la pantalla tàctil |
Característiques clau
Ajust dinàmic del plat oscil·lant:La bomba de desplaçament utilitza un mecanisme de placa oscil·lant vinculat al servomotor. Els canvis d'angle de la placa oscil·lant coincideixen amb les demandes de flux proporcional a l'instant sense generar un excés de calor.
Subjecció-doble-de cinc punts:Les platines de ferro colat d'alta -tracció accionades per passadors d'acer endurit distribueixen la força de subjecció de manera uniforme, evitant la flexió de la platina i el flaix del motlle.
Cargol i canó bimetàl·lics tractats amb nitrur-:El barril d'acer al carboni nitrurat d'ions-amb una inclinació de rosca SACM 645 garanteix la resistència al desgast contra les resines plenes de fibra de vidre- fins a un 30% de càrrega.
Control proporcional de la pressió inversa-:Les vàlvules proporcionals digitals s'ajusten dinàmicament-la pressió de retorn durant la plastificació, evitant els buits de fusió i optimitzant la uniformitat de la densitat-a-de lots.
Guies lineals a la unitat d'injecció:Els coixinets de guia lineal bessons donen suport al carro de la unitat d'injecció, eliminant els parells d'inclinació i preservant l'alineació dels broquets sota les pressions màximes d'injecció.
Configuració de la màquina
La disposició de la màquina aïlla les tensions de càrrega mecànica alhora que optimitza les distàncies del recorregut hidràulic a través de tres seccions centrals integrades:
Paquet d'energia hidràulica (accionament central): Integra una bomba variable de pistons axials muntada directament a un eix de servomotor síncron. Subministra pressió hidràulica dinàmica i flux d'oli tant a la unitat de subjecció com a la unitat d'injecció. Una unitat de refrigeració d'oli integrada manté l'estabilitat del fluid en funcionament cíclic.
Unitat de subjecció (secció esquerra): inclou platines esfèriques de ferro colat de grafit que allotgen un sistema d'enllaç de doble-punts de cinc -punts impulsat pel paquet hidràulic central. Inclou un sistema de lubricació automàtica i barres d'unió-d'alta tensió tractades amb detecció de defectes per ultrasons i cromat dur- (de 0,03 a 0,05 mm de gruix) per minimitzar el desgast de la boquilla de guia.
Unitat d'injecció (secció dreta): s'alimenta simètricament al llarg de l'eix del cargol mitjançant un sistema hidràulic de doble-cilindre. Equipat amb guies lineals dobles per preservar l'alineació del broquet, un conjunt de cargol i canó bimetàl·lic nitrurat i bandes d'escalfador de ceràmica gestionades per controladors de bucle PID.
Arquitectura de control: un PLC industrial executa comunicacions de bus de camp-en temps real (CANbus/Ethernet) amb temps de resposta de microsegons per a un seguiment precís de la temperatura, la posició i la pressió a totes les unitats.
-Avantatges tècnics específics del producte
Eficiència del consum d'energia:Les màquines de bombes fixes estàndard funcionen amb una potència màxima contínua (100% de consum durant tot el cicle). En canvi, la bomba servovariable escala dinàmicament la sortida del motor i el flux d'oli a la demanda de la màquina en -temps real, utilitzant només entre el 45% i el 65% de la potència de càrrega completa durant el funcionament i reduint el consum elèctric global entre un 35% i un 55% per cicle de producció.
Càrrega tèrmica reduïda sobre el fluid hidràulic:Com que la bomba altera el desplaçament en lloc de fer passar l'oli a pressió de tornada al dipòsit durant els cicles d'aturada i manteniment, la temperatura de l'oli es manté estable per sota dels 45 graus C. El consum d'aigua de refrigeració de l'oli disminueix fins a un 60% i la vida útil de l'oli hidràulic es duplica de 2.000 hores de funcionament a 4, 000+ hores.
Precisió i repetibilitat de la posició:Els transductors òptics lineals de bucle tancat-controlen el moviment de subjecció i injecció. La precisió de la posició d'obertura i tancament del motlle arriba a +/-0,1 mm, mentre que la repetibilitat de la transició de la injecció a la pressió de retenció es manté dins de +/-0,05 mm.
Baixes emissions de soroll:Els nivells de soroll de funcionament es mantenen entre 68 dB(A) i 73 dB(A) fins i tot durant les fases d'injecció d'alta pressió-, complint les directrius europees de soroll del lloc de treball CE sense tancaments acústics complets.
Aplicacions típiques
Interior i exterior d'automòbil:Els suports de la badia del motor, els clips del panell de les portes, els conductes HVAC, els clips de guarnició i les carcasses dels connectors que requereixen una gran integritat estructural i unes toleràncies dimensionals estrictes.
Industrial i fontaneria:Acoblaments de canonades, cossos de vàlvules, caixes de connexió elèctriques, passacables i tancaments per a serveis públics de gran-conducció.
Productes per a la llar i mobles:Components estructurals de mobles, xassís d'electrodomèstics, nanses de caixes i tapes de contenidors que requereixen llargs temps de retenció sense degradació tèrmica.
Embalatge de-paret fina:Envasos d'aliments, tapes i taps d'envasos produïts en cicles d'injecció d'alta-velocitat mitjançant motlles de canal calent-de diverses-cavitats.
Compatibilitat de materials
|
Tipus de resina |
Característiques del material |
Requisits de processament a màquina |
|
PP / PE |
Alta contracció, baixa viscositat |
Capacitat d'alta velocitat d'injecció, control estable de la pressió de refrigeració |
|
ABS / PS |
Amorf, propens a enfonsar-se |
Resposta de pressió de retenció precisa per eliminar buits interns |
|
PA6/PA66 (no emplenat) |
Higroscòpic, baixa resistència a la fusió |
Control de descompressió (succion-esquena), zones de calefacció de broquets aïllades |
|
PA66 + 30% GF |
Molt abrasiu, farcit de fibra{0} |
Voltament de cargol bimetàl·lic, revestiment de canó endurit |
|
PC / PMMA |
Alta viscositat de fusió, clar òptic |
Motor hidràulic de parell elevat-, control de precisió de la temperatura del barril (+/-1 grau C) |
Opcions de configuració
Motors hidràulics de parell elevat-:Recomanat per a resines d'alta-viscositat com PC, PBT i components POM de paret-gruixuda que requereixen un parell de plastificació elevat.
Jocs de cargols galvanitzats resistents a la corrosió{0}:Dissenyat especialment per a aplicacions de PVC, -ABS ignífug o CPVC per evitar l'erosió química de les superfícies metàl·liques.
Acumulador-Injecció assistida:Els acumuladors de nitrogen es poden integrar per a aplicacions d'injecció de parets primes-d'alta velocitat-que superin els 300 mm/s.
Unitats d'extracció del nucli:Interfícies d'extracció del nucli hidràulic de circuit simple, doble o multi-programable directament a través de la pantalla principal del PLC.
Vàlvules d'injecció d'aire:Vàlvules d'expulsió pneumàtiques per a l'expulsió de-parts bufades o mecanismes complexos d'alliberament de motlles.
Fabricació i control de qualitat
Integritat del càsting:Les bases de les màquines es fabriquen amb acer estructural Q235B alleujat{0}}de tensió, recuit a 600 graus C per eliminar la tensió interna de soldadura abans del mecanitzat.
Mecanitzat de precisió:Les platines, els llits de llisca i els enllaços de commutació se sotmeten a un mecanitzat de configuració única-en centres de mecanitzat CNC horitzontals de 5 eixos per garantir toleràncies paral·leles de 0,05 mm per metre.
Protocol de verificació i inspecció de qualitat:
La màquina de mesura de coordenades (CMM) comprova el paral·lelisme de les barres d'unió-, la perpendicularitat de la placa i les distàncies del centre del forat.
Les proves no-destructives ultrasòniques (NDT) verifiquen la densitat del material de la barra-de lligam i detecten esquerdes o inclusions internes.
Proves de funcionament en sec-24 hores-: cada unitat es sotmet a una prova contínua de cicle en sec de 24 hores per comprovar l'augment de la calor hidràulica, la continuïtat del circuit elèctric i el flux de lubricació.
Verificació de manteniment de la pressió de càrrega completa: proves hidrostàtiques a tots els blocs col·lectors i vàlvules de fins a 21 MPa abans del muntatge de la màquina.
Personalització i suport OEM
Dimensions de la platina i extensions de llum natural:Mides de platina personalitzades, distàncies clares de barres de corba-allargades o distàncies de llum diürna de motlle més grans per adaptar-se a motlles d'embutició profunda-o motlles d'estirament de nucli gruixut-.
Geometria personalitzada del cargol:Dissenys de cargols específics que inclouen cargols de barrera, agulles de mescla i relacions especialitzades L/D (fins a 26:1) adaptades a la dispersió del masterbatch o a les resines sensibles a la cisalla-.
Compatibilitat de la interfície:Integració d'interfícies de robot Euromap 12 o Euromap 63, protocols SPI i preses d'alimentació auxiliars estandarditzades (16A / 32A) que coincideixen amb els estàndards elèctrics regionals (208V / 230V / 400V / 480V a 50 / 60 Hz).
Què haurien de proporcionar els compradors per a una cotització
Per rebre una cotització tècnica precisa i un càlcul de mida de la màquina, proporcioneu els següents detalls de producció:
Geometria de les peces i fitxers CAD:Dimensions de la peça, distribució del gruix de la paret, fitxer 3D (.STEP / .IGES) o pes de la peça (grams).
Grau de material de resina:Tipus de polímer específic, percentatge de farciment (p. ex., PA66 + 30% GF) i índex de flux de fusió (MFI).
Especificacions del motlle:Dimensions del motlle (Llarg x Amplada x Altura), pes, nombre de cavitats i disseny del canal calent.
Requisits de sortida objectiu:Temps de cicle desitjat, volum de producció anual requerit i necessitats d'automatització del robot.
Requisits elèctrics regionals:Tensió, fase i freqüència de funcionament de fàbrica (p. ex., 400 V, trifàsic, 50 Hz).
PMF
P: Quina és la diferència principal entre una bomba fixa, una bomba variable i una màquina de bomba servovariable?
R: Una bomba fixa proporciona un volum de fluid constant independentment de la demanda, abocant l'excés de líquid al dipòsit a través de vàlvules d'alleujament a plena pressió, malbaratant energia substancial. Una bomba variable convencional ajusta el desplaçament en funció de la pressió del sistema, reduint la càrrega hidràulica contínua. Una bomba servovariable combina una bomba de pistons variables axials amb un servomotor dinàmic de -alta resposta; fa coincidir la velocitat del motor i el desplaçament de la bomba simultàniament amb la demanda exacta en temps real-de l'etapa del procés, oferint la màxima eficiència energètica i un control precís de la pressió.
P: Com es compara el consum d'energia d'una bomba servovariable amb una màquina totalment-elèctrica?
R: Totes les-màquines elèctriques són molt-energèticament eficients, però les màquines hidràuliques de bomba servovariable aconsegueixen fins a un 80-90% de l'eficiència d'una màquina totalment{-elèctrica alhora que proporcionen capacitats de força de subjecció significativament més grans i un cost total d'inversió de capital més baix. Ofereixen un equilibri molt rendible per a aplicacions de tonatge mitjà-gran.
P: Aquesta màquina pot manejar plàstics d'enginyeria com el policarbonat (PC) o el niló (PA66) amb fibra de vidre?
A: Sí. Per a materials farcits de fibra de-viscositat o-de vidre, configurem la màquina amb conjunts de cargol i canó bimetàl·lics, motors especialitzats d'accionament hidràulic d'alt-parell de torsió i bandes d'escalfador reforçades. El tractament estàndard de NITRALLOY s'actualitza a un recobriment d'aliatge d'alt-crom/carbur de tungstè per evitar el desgast abrasiu.
P: Quins estàndards internacionals de seguretat i operació compleix la màquina?
R: Les màquines exportades als mercats internacionals s'adhereixen a les directives de seguretat europees de la CE (estàndards de seguretat EN 201 per a maquinària de plàstic), que inclouen portes de seguretat elèctriques de doble-circuit, enclavaments de seguretat mecànics i vàlvules d'abocament de pressió hidràulica. Els armaris elèctrics compleixen els estàndards IEC i incorporen components-de primer nivell (p. ex., Schneider, Eaton, Siemens).
P: Quin és el termini de lliurament i la preparació d'enviament habituals per a comandes a l'estranger?
R: Els models de tonatge estàndard (900 kN a 4.000 kN) solen portar un termini de fabricació de 30 a 40 dies. Les configuracions personalitzades o les unitats de gran-tonatge (superiors a 6.500 kN) triguen entre 50 i 70 dies. Les màquines s'emboliquen amb pel·lícules protectores anti-rovell, es munten sobre patins d'acer i s'aseguren dins de marcs de contenidors estàndard (contenidors 40HQ o Open Top) per a un trànsit marítim segur.
Etiquetes populars: Màquina d'emmotllament per injecció servo de bomba variable, fabricants de màquines d'emmotllament per injecció de servobomba variable de la Xina, proveïdors, fàbrica


